上海市工程建设规范
城镇高压、超高压天然气
管道工程技术规程
Technical specification of city high pressureandsuperhighpressure natural gas distributionpipeline engineering
DGJ08-102-2003
主编部门:上海燃气工程设计研究有限公司(原上海燃气设计院)
批准部门:上海市建设和管理委员会施行日期:2003年10月1日
2003上海
上海市建设和管理委员会
沪建建[2003]547号
关于批准《城镇高压、超高压天然气管道工程技术规程》为上海市工程建设规范的通知各有关单位:
由上海燃气工程设计研究有限公司主编的《城镇高压、超高压天然气管道工程技术规程》,经有关专家审查和我委审核,现批准为上海市工程建设规范,其中5.1.1第5、6款,5.1.3、5.2.3、5.3.2、5.4.4、5.4.6、5.5.1、5.5.2第1、2款.5.5.3、5.5.45.9.1、5.9.6、5.9.15第1、2款,5.10.3第6款,5.12.1第3、4款,5.12.3第11款中7项,6.3.6、6.6.4第1款中1项、第2款中1、2项、第3款中1项,7.1.4第3、4款,7.1.5、7.2.3第1款,9.1.5、9.2.2、9.3.1、9.4.3为强制性条文。该规范统一编号为DGJ08102-2003,自2003年10月1日起实施。该规范由上海市建设工程标准定额管理总站负责组织实施,上海燃气工程设计研究有限公司负责解释。上海市建设和管理委员会
二〇〇三年七月二十五日
根据国家“西气东输”(由西部新疆轮南为起点,经陕西靖边至上海市为终点,铺设约3900km管道将西部开采的天然气输送到东部的天然气管道工程)工程计划,为了满足上海市城镇高压、超高压天然气工程建设的需要,按照上海市建设和管理委员会2001年4月11日沪建建(2001)第0234号文的要求,由上海燃气工程设计研究有限公司(原上海燃气设计院)主编,上海市消防局,上海市城市规划设计研究院、上海天然气管网有限公司、上海市市政工程管理局燃气管理处、上海市安装工程有限公司、上海煤气第一管线工程有限公司等单位共同编制本规程。由于上海市天然气管网的设计压力达6.0MPa,国内尚无相应的规范,亦无经验。为此,编写组赴西安、新疆、俄罗斯等进行了技术考察,并参考了英国、美国、加拿大等国的技术法规以及国内的有关规范,结合上海的具体情况,经过一年零八个月的工作,先后完成了《城镇高压、超高压天然气管道工程设计规程》(暂行稿)及《城镇高压、超高压天然气管道工程施工及验收规程》(暂行稿)。以满足正在进行设计和施工的天然气管道工程的需要。在经过将近一年的实际设计和施工后,积累了一定经验,完成了送审稿,征求各方面专家的意见,经过修改后形成了本规程。本技术规程的编写,由于实践经验不足及水平有限,加之时间仓促,对国内外的相关规范研究和理解不深,错误和不足之处在所难免,请随时将有关意见和建议寄给上海燃气工程设计研究有限公司(原上海燃气设计院),邮编:200070,地址:上海市国庆路180号,以供今后修订时参考。
本规程以黑体字的条文为强制性条文,必须严格执行。主编单位:上海燃气工程设计研究有限公司(原上海燃气设计院)
参加单位:上海市消防局
上海市城市规划设计研究院
上海天然气管网有限公司
上海市市政工程管理局燃气管理处上海市安装工程有限公司
上海煤气第一管线工程有限公司主要起草人:刘松林蒋克武徐钟平张‘明刘军陈晓鸣张忠孝王敏敏
王可仁 葛志祥戚小虎
上海市建设工程标准定额管理总站2003年2月
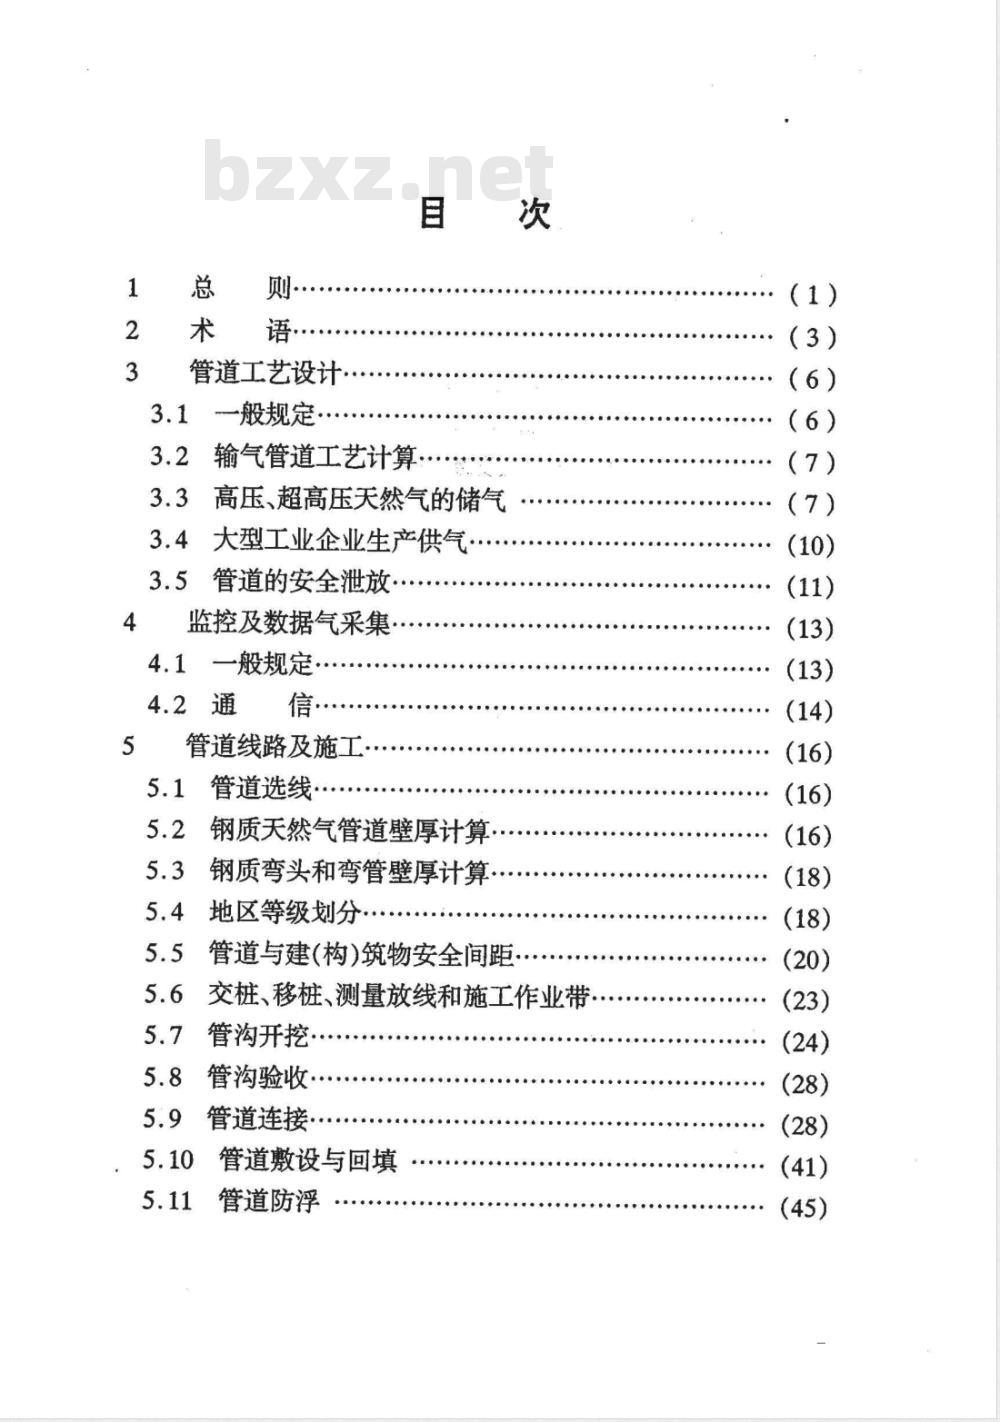
管道工艺设计·
一般规定
输气管道工艺计算
高压、超高压天然气的储气
大型工业企业生产供气,
管道的安全泄放·
监控及数据气采集
4.1一般规定
管道线路及施工…
管道选线·
钢质天然气管道壁厚计算,
钢质弯头和弯管壁厚计算。
地区等级划分
管道与建(构)筑物安全间距
交桩、移桩、测量放线和施工作业带管沟开挖·
管沟验收·
管道连接
管道敷设与回填
管道防浮
管道穿越
管材、管道附件及附属工程
管材及管件.
阀门设备
阀门安装与阀室
主要材料、管道附件、设备及验收·材料存放及钢管装卸、运输
管件、设备及附属工程安装
门站与调压站·
调压站及调压器
门站及调压站的施工
管道防腐
土壤腐蚀性等级及防腐等级
管道防腐施工及检验
管道的表面处理·
熔结环氧粉末防腐施工及检验
三层结构聚乙烯防腐施工及检验·辐射交联聚乙烯热收缩套(带/片)施工及检验....
阴极保护施工及检测·
设备及管件的防腐
清管、试压和干燥
一般规定·
强度试验·
泄漏试验…·
管内干燥
管道保压
工程竣工验收
附录A
常用国外钢管
:下向焊条选用条件
附录B
附录C
本规程用词说明
1总则
1.0.1为发展上海市城镇高压、超高压天然气事业的需要,结合上海市城镇燃气工程建设的具体情况,制订本规程。1.0.2本规程适用于上海市城镇建设中新建、改建、扩建的设计压力为1.6MPa
1.0.3天然气质量标准应符合现行国家标准《城镇燃气设计规范》(GB50028)的规定。
1.0.4城镇高压、超高压天然气管道工程的建设应遵循国家能源政策与上海市的能源规划、环保规划相结合的原则,根据城镇总体规划进行设计,在可行性研究的基础上,做到远近期结合,以近期为主,确保城镇安全供气,经全面技术经济比较后确定合理的方案。
1.0.5城镇高压、超高压天然气管道工程的建设,应积极鼓励采用行之有效的新工艺、新技术、新材料和新设备,做到技术先进,安全可靠,经济合理。
1.0.6凡进行城镇高压、超高压天然气管道工程的设计、施工单位,必须取得国家或行业主管部门颁发的设计资质、施工资质证书,并在资质证书规定的范围内承揽工程。1.0.7城镇高压、超高压天然气管道工程的建设应按基本建设程序进行,在施工前具备下列条件方可施工1设计及其他技术文件齐全,施工图纸业经审定:2施工方案业经建设单位及有关部门认可,设计交底和必要的技术培训已经完成;
3材料、劳动力、机具基本齐全,施工现场环境符合要求,施工用水、电、气等可以满足需要,并能保证连续施工1.0.8施工单位应建立质量保证体系,编制合理的质量计划和检验计划,确保工程质量。
1.0.9施工必须按设计进行,修改设计或材料代用应经原设计部门和建设单位同意。
1.0.10城镇高压、超高压天然气管道应采用埋地方式敷设。1.0.11城镇高压、超高压天然气管道工程施工及检验的安全技术、劳动保护、环境保护、文物保护等方面的要求应符合国家、地方法规的规定。
1.0.12城镇高压、超高压天然气管道工程的设计、施工及验收除执行本规程外,尚应符合国家现行有关的强制性标准、行业标准和上海市工程建设规范的规定。
2术语
2.0.1高压、超高压high pressure superhighpressure根据现行国家标准《城镇燃气设计规范》(GB50028)的规定,1.6MPa4.0MPa为超高压。2.0.2输配系统transmission and distribution system输气系统和配气系统的总称。输气系统一般不直接供应用户,配气系统直接供应用户用气。2.0.3门站gatestation
是接收长输管道来气输向城镇管道的分界线。门站内具有过滤、计量、调压、加臭、清管器收发、气源转输等功能。2.0.4长输管道transmission pipeline天然气气源至用气城镇门站前的长距离输送管道。2.0.5加压站compressor station大型工业企业将城镇管网中天然气的压力提升到需要的使用压力而建在广内的加压设备场地。2.0.6中心城区central city
指人口密度大、建筑密集、交通频繁、地下设施多的居住区、商业区。
2.0.7 新城区 newtown
按照城镇发展规划新建的住宅、人口密集、交通频繁的区级中心城。
2.0.8强度设计系数designfactor为提高管道的安全性,降低材料在使用状态中的内应力,增加管壁厚度而定的系数。
2.0.9耐火等级gradeof fireresistance对建筑构件按时间一温度标准进行耐火试验,从受到火的作3
用时起,到失去支持能力或完整性被破坏或失去隔火作用时为止的这段时间,按不同耐火时间划分不同耐火等级。2.0.10紧急放空管emergencyreliefpipe对超压泄放、紧急放空及开工、停工或检修时排放可燃气体的设施,由放空阀、泄压阀、安全阀等组成。2.0.11调压站regulatorstation将高一级压力向低一级压力进行调整的装置,由过滤器、主调压设备、备用调压设备、旁通管、进出口测压仪表、安全放散阀等组成。
2.0.12下向焊verticaldownstickwelding管道焊接顺序从管道顶部开始向下焊接至管道底部的一种焊接方法。
2.0.13纤维素型下向焊条cellulosetypeverticaldownelectrode下向焊专用焊条,该焊条药皮中含有15%以上的有机物(纤维素)。
2.0.14低氢型下向焊条lowhydrogen typeverticaldownelec-trode
下向焊专用焊条,该焊条熔敷金属扩散氢含量低,具有良好的抗裂性和机械性能。
2.0.15根焊rootpass;rootrun
在管道单面破口对接焊中,在接缝根部施焊的第一道焊道。2.0.16热焊firstfillingbeat
紧接根焊后的第一一层焊道,热焊道与根焊道间隔时间不宜超过5min。
2.0.17填充焊fillingbead
在破口中进行多道焊时,在已焊好的打底焊道上施焊的多层中间焊道。
2.0.18盖面焊
cosmeticbeadcoverpass