基本信息
标准号:
GB/T 25634.1-2010
GB/T 25634.1-2010电火花轮胎模加工机床 第1部分:精度检验
标准类别:国家标准(GB)
发布日期:2010-12-01
实施日期:2011-03-01
出版语种:简体中文
下载格式:.pdf .zip
下载大小:3.43 MB
标准分类号
标准ICS号:机械制造>>机床>>25.080.99其他机床
中标分类号:机械>>金属切削机床>>J59特种加工机床
关联标准
出版信息
出版社:中国标准出版社
页数:24页
标准价格:43.0
出版日期:2011-03-01
相关单位信息
首发日期:2010-12-01
起草人:朱红敏、于志三、徐明、王应、卢智良、傅初森
起草单位:苏州电加工机床研究所
归口单位:全国特种加工机床标准化技术委员会(SAC/TC 161)
提出单位:中国机械工业联合会
发布部门:中华人民共和国国家质量监督检验检疫总局 中国国家标准化管理委员会
主管部门:全国特种加工机床标准化技术委员会(SAC/TC 161)
标准简介
GB/T25634的本部分引用GB/T17421.1—1998和GB/T17421.2—2000规定了常规精度的电火花轮胎模加工机床的几何精度检验、数控轴定位精度和重复定位精度的检验及加工检验,以及与上述检验相对应的允差值。
本部分还规定了用于机床主要部件的术语,并参照GB/T19660—2005规定了坐标轴的命名。
本部分适用于电火花轮胎模加工机床(以下简称:“机床”)。
本部分仅涉及机床精度的检验,而不适用于机床运行试验(振动、异常噪声、零部件的爬行等)或其参数(如速度、进给量等)的检查,这些检查通常应在精度检验前进行。
GB/T25634《电火花轮胎模加工机床》分为二个部分:
———第1部分:精度检验;
———第2部分:参数。
本部分为GB/T25634的第1部分。
请注意本部分的某些内容有可能涉及专利。本部分的发布机构不应承担识别这些专利的责任。
本部分的附录A 为规范性附录。
本部分由中国机械工业联合会提出。
本部分由全国特种加工机床标准化技术委员会(SAC/TC161)归口。
本部分起草单位:苏州电加工机床研究所。
本部分主要起草人:朱红敏、于志三、徐明、王应、卢智良、傅初森。
下列文件中的条款通过GB/T25634的本部分的引用而成为本部分的条款。凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本部分,然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本部分。
GB/T14896.1—2009 特种加工机床 术语 第1部分:基本术语
GB/T14896.2—2009 特种加工机床 术语 第2部分:电火花加工机床
GB/T17421.1—1998 机床检验通则 第1部分:在无负荷或精加工条件下机床的几何精度(eqvISO230-1:1996)
GB/T17421.2—2000 机床检验通则 第2部分:数控轴线的定位精度和重复定位精度的确定(eqvISO230-2:1997)
前言 Ⅲ
1 范围 1
2 规范性引用文件 1
3 术语和坐标轴的命名 1
4 说明 2
5 几何精度检验 4
6 定位精度检验 12
7 加工检验 13
附录A (规范性附录) 专用组合检具 14
参考文献 16
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:3.43 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
ICS 25.080.99
J59
GB/T 25634.1-2010
电火花轮胎模加工机床
第1部分:精度检验
Tire mould electro-discharge machines — Part 1: Testing of accuracy
2010-12-01 发布
2011-03-01 实施
中华人民共和国国家质量监督检验检疫总局
中国国家标准化管理委员会
前言
GB/T 25634《电火花轮胎模加工机床》分为两个部分:第1部分:精度检验;第2部分:参数。本部分为GB/T 25634的第1部分。请注意本部分的某些内容有可能涉及专利。本部分的发布机构不应承担识别这些专利的责任。本部分的附录A为规范性附录。
本部分由中国机械工业联合会提出。
本部分由全国特种加工机床标准化技术委员会(SAC/TC161)归口。
本部分起草单位:苏州电加工机床研究所。
本部分主要起草人:朱红敏、于志三、徐明、王应、卢智良、傅初森。
1 范围
GB/T 25634的本部分引用GB/T 17421.1-1998和GB/T 17421.2-2000,规定了常规精度的电火花轮胎模加工机床的几何精度检验、数控轴定位精度和重复定位精度的检验及加工检验,以及与上述检验相对应的允差值。本部分还规定了用于机床主要部件的术语,并参照GB/T 19660-2005规定了坐标轴的命名。
本部分适用于电火花轮胎模加工机床(以下简称:“机床”)。本部分仅涉及机床精度的检验,而不适用于机床运行试验(振动、异常噪声、零部件的爬行等)或其参数(如速度、进给量等)的检查,这些检查通常应在精度检验前进行。
2 规范性引用文件
下列文件中的条款通过GB/T 25634的本部分的引用而成为本部分的条款。凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本部分,然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本部分。
GB/T 14896.1-2009 特种加工机床术语 第1部分:基本术语
GB/T 14896.2-2009 特种加工机床术语 第2部分:电火花加工机床
GB/T 17421.1-1998 机床检验通则 第1部分:在无负荷或精加工条件下机床的几何精度 (eqv ISO 230-1:1996)
GB/T 17421.2-2000 机床检验通则 第2部分:数控轴线的定位精度和重复定位精度的确定 (eqv ISO 230-2:1997)
3 术语和坐标轴的命名
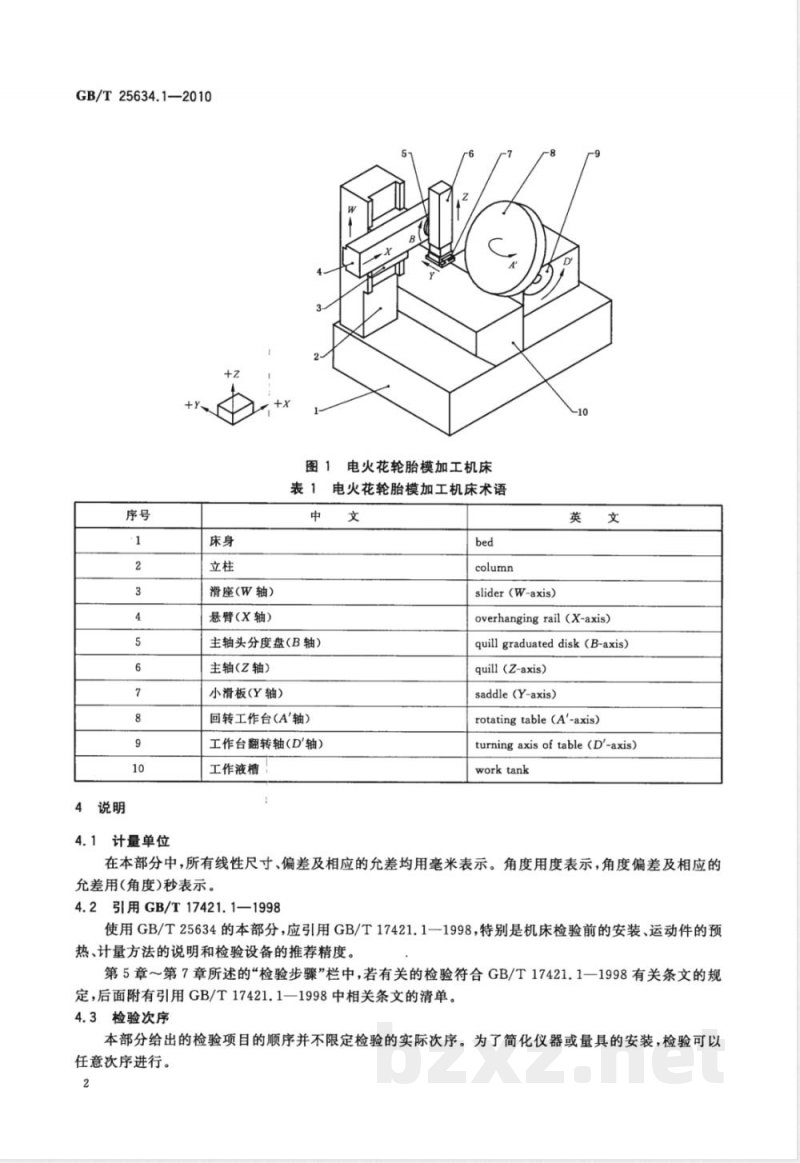
GB/T 14896.1-2009和GB/T 14896.2-2009确立的术语和定义适用于GB/T 25634的本部分。机床及坐标轴的命名见图1和表1。
图1 电火花轮胎模加工机床
1. 床身 (bed)
2. 立柱 (column)
3. 滑座 (W轴) (slider (W-axis))
4. 悬臂 (X轴) (overhanging rail (X-axis))
5. 主轴头分度盘 (B轴) (quill graduated disk (B-axis))
6. 主轴 (Z轴) (quill (Z-axis))
7. 小滑板 (Y轴) (saddle (Y-axis))
8. 回转工作台 (A'轴) (rotating table (A'-axis))
9. 工作台翻转轴 (D'轴) (turning axis of table (D'-axis))
10. 工作液槽 (work tank)
4 说明
4.1 计量单位
在本部分中,所有线性尺寸、偏差及相应的允差均用毫米表示。角度用度表示,角度偏差及相应的允差用(角度)秒表示。
4.2 引用GB/T 17421.1-1998
使用GB/T 25634的本部分,应引用GB/T 17421.1-1998,特别是机床检验前的安装、运动件的预热、计量方法的说明和检验设备的推荐精度。第5章~第7章所述的“检验步骤”栏中,若有关的检验符合GB/T 17421.1-1998有关条文的规定,后面附有引用GB/T 17421.1-1998中相关条文的清单。
4.3 检验次序
本部分给出的检验项目的顺序并不限定检验的实际次序。为了简化仪器或量具的安装,检验可以任意次序进行。
4.4 检验的实施
检验机床时,并不总是需要或可能对本部分所规定的全部项目进行检验。当检验项目是用于验收目的时,应该在取得供应商(制造商)同意的情况下,由用户选择其关心的机床相关部件或性能指标的检验项目。在订购机床时,应明确指定这些检验项目。仅仅参照本部分来验收检验,但未说明如何实施检验以及在相关费用上未达成一致时,不能视为对任何缔约方有约束力。
4.5 测量仪器
第5章第7章中所述的检验项目中指定的测量仪器仅是范例,也可使用能测量同样参数和至少同样精度的其他仪器。指示器应有0.002mm或更高的分辨率。考虑到机床加工时,工作台面法向与Z轴有一定的角度,相关指标的检验借助“专用组合检具”(专用检具和方形角尺组合)进行,检验中通过专用组合检具的检测面对检验方向进行了转换。专用检具的示意图、专用组合检具检测面的定义见附录A。
4.6 加工检验
加工检验仅用于精加工。
4.7 最小公差
在确定实测长度与本部分中给出的长度不同时的允差时(见GB/T 17421.1-1998中2.3.1.1),最小公差值应计到0.005mm。
4.8 定位精度检验
仅包括了回转工作台的分度定位精度、重复分度定位精度及反向差值。实施这些检验时,应引用GB/T 17421.2-2000,特别是在环境条件、机床预热、测量方法及结果的计算和数据处理方面。
5 几何精度检验
G1 工作台台面平面度的检查
允差:在1000测量长度内为0.060。长度每增加1000,允差增加0.040。注:测量长度指直径长度。
测量仪器:精密水平仪或平尺、量块和指示器或光学仪器或其他仪器。
检验步骤:并引用GB/T 17421.1-1998中5.3.2.3.2。
实测偏差:使工作台台面保持水平位置,精密水平仪放置在工作台台面上,分别沿径向和圆周方向按固定间隔逐步移动精密水平仪,并记下读数。记录并计算每个间隔所测得的值。对于工作台不能翻转的机床,本项检验允许以工作台零件的台面平面度的检查代替,但允差应按比本项目的要求小10%计算。
G2 悬臂(X轴)运动对工作台辅助检测面的平行度的检查
a) 在P面上;
b) 在R面上。
允差:对于a)和b),任意300测量长度上为0.060。
测量仪器:专用检具、方形角尺、精密水平仪和指示器。
检验步骤:并引用GB/T 17421.1-1998中5.4.2.2.2.1, 5.4.2.2.2.2。工作台处于工作位置,专用检具安装在工作台上,指示器固定在悬臂上。
实测偏差:
a) 精密水平仪置于专用检具N面上,转动回转工作台,使水平仪在Y向处于水平位置。指示器触头触及专用检具P面,移动悬臂,在整个测量长度上记下指示器读数,读数的最大差值为误差值。
b) 在专用检具P面上安装方形角尺,精密水平仪置于方形角尺R面上,调整R面使水平仪在X向处于水平位置。指示器触头触及方形角尺R面,移动悬臂,在整个测量长度上记下指示器读数,读数的最大差值为误差值。
G3 滑座(W轴)运动对工作台辅助检测面的平行度的检查
a) 在P面上;
b) 在S面上。
允差:对于a)和b),任意300测量长度上为0.060。
测量仪器:专用检具、方形角尺、精密水平仪和指示器。
检验步骤:并引用GB/T 17421.1-1998中5.4.2.2.2.1, 5.4.2.2.2.2。工作台处于工作位置,专用检具安装在工作台上,指示器固定在悬臂上。
实测偏差:
a) 精密水平仪置于专用检具N面上,转动回转工作台,使水平仪在Y向处于水平位置。指示器触头触及专用检具P面,沿W向移动悬臂滑座,在整个测量长度上记下指示器读数,读数的最大差值为误差值。
b) 在专用检具P面上安装方形角尺,精密水平仪置于方形角尺R面上,调整R面使水平仪在X向处于水平位置。指示器触头触及方形角尺S面,移动悬臂滑座,在整个测量长度上记下指示器读数,读数的最大差值为误差值。
G4 主轴平行于水平面时,主轴(Z轴)运动对工作台辅助检测面P面的平行度的检查
允差:任意100测量长度上为0.030。
测量仪器:专用检具、精密水平仪和指示器。
检验步骤:并引用GB/T 17421.1-1998中5.4.2.2.2.1, 5.4.2.2.2.2。工作台处于工作位置,专用检具安装在工作台上。
实测偏差:精密水平仪置于专用检具N面上,转动回转工作台,使水平仪在Y向处于水平位置。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。