基本信息
标准号:
GB/T 14896.5-2015
GB/T 14896.5-2015特种加工机床 术语 第5部分:复合加工机床
标准类别:国家标准(GB)
发布日期:2015-12-10
实施日期:2016-07-01
出版语种:简体中文
下载格式:.pdf .zip
下载大小:1.13 MB
标准分类号
标准ICS号:01.040.25;25.080.99
中标分类号:机械>>金属切削机床>>J59特种加工机床
出版信息
出版社:中国标准出版社
页数:12页
标准价格:29.0
出版日期:2016-07-01
相关单位信息
起草人:汪炜、田宗军、云乃彰、于志三、叶军、徐均良、王应。
起草单位:南京航空航天大学、苏州电加工机床研究所有限公司、中国机械工程学会特种加工分会。
归口单位:全国特种加工机床标准化技术委员会(SAC/TC 161)
提出单位:中国机械工业联合会
发布部门:中华人民共和国国家质量监督检验检疫总局 中国国家标准化管理委员会
主管部门:全国特种加工机床标准化技术委员会(SAC/TC 161)
标准简介
GB/T14896的本部分规定了复合加工机床的机床名称和加工方法的术语及其定义。
本部分适用于各类复合加工机床和设备。
GB/T14896《特种加工机床 术语》分为14个部分:
———第1部分:基本术语;
———第2部分:电火花加工机床;
———第3部分:电解加工机床;
———第4部分:超声加工机床;
———第5部分:复合加工机床;
———第6部分:其他特种加工机床;
———第7部分:增材制造机床;
———第8部分:电熔爆加工机床;
———第9部分:激光加工机床;
———第10部分:电子束加工机床;
———第11部分:离子束加工机床;
———第12部分:等离子弧加工机床;
———第13部分:射流加工机床;
———第14部分:磨粒流加工机床。
本部分为GB/T14896的第5部分。
本部分按照GB/T1.1—2009给出的规则起草。
本部分代替GB/T14896.5—1994《特种加工机床 术语 复合加工机床》,与GB/T14896.5—1994相比,主要变化如下:
———标准名称的补充要素“复合加工机床”改为“第5部分:复合加工机床”;
———“主题内容与适用范围”改为“范围”,内容表述做了修改(见第1章,1994年版的第1章);
———删除了第2章“引用标准”(见1994年版的第2章);
———删除了“放电电解加工机”术语,修改了部分术语的名称、定义和英文对应词(见第2章,1994年版的第3章);
———删除了“放电电解加工”术语,修改了部分术语的名称、定义和英文对应词,增加了“电化学复合加工”等10余项加工方法的术语(见第3章,1994年版的第4章);
———删除了法、俄、德、日等语种。
本部分由中国机械工业联合会提出。
本部分由全国特种加工机床标准化技术委员会(SAC/TC161)归口。
本部分起草单位:南京航空航天大学、苏州电加工机床研究所有限公司、中国机械工程学会特种加工分会。
本部分主要起草人:汪炜、田宗军、云乃彰、于志三、叶军、徐均良、王应。
本部分所代替标准的历次版本发布情况为:
———GB/T14896.5—1994。
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:1.13 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
ICS 01.040.25; 25.080.99
J59
GB
中华人民共和国国家标准
GB/T 14896.5—2015
代替GB/T 14896.5—1994
特种加工机床 术语 第5部分:复合加工机床
Non-traditional machines — Terminology — Part 5: Hybrid machining machines
2015-12-10 发布
2016-07-01 实施
中华人民共和国国家质量监督检验检疫总局 中国国家标准化管理委员会
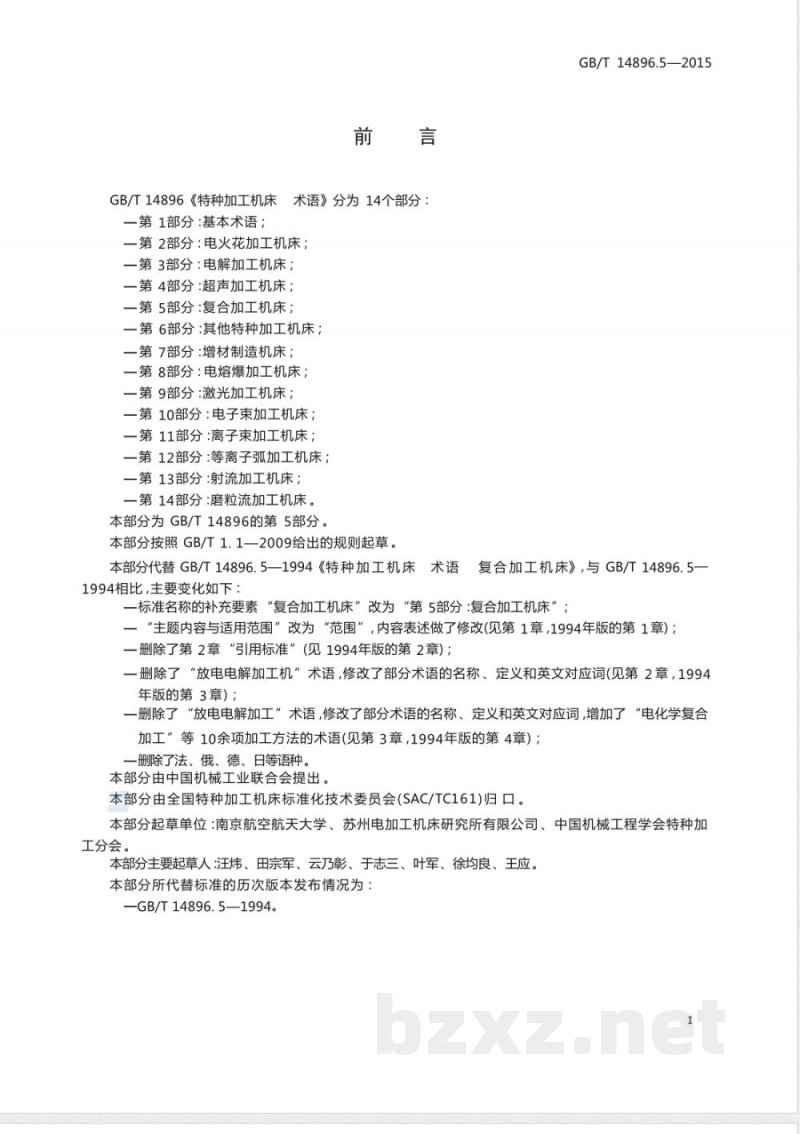
前言
GB/T 14896《特种加工机床 术语》分为14个部分:
——第1部分:基本术语;
——第2部分:电火花加工机床;
——第3部分:电解加工机床;
——第4部分:超声加工机床;
——第5部分:复合加工机床;
——第6部分:其他特种加工机床;
——第7部分:增材制造机床;
——第8部分:电熔爆加工机床;
——第9部分:激光加工机床;
——第10部分:电子束加工机床;
——第11部分:离子束加工机床;
——第12部分:等离子弧加工机床;
——第13部分:射流加工机床;
——第14部分:磨粒流加工机床。
本部分为GB/T 14896的第5部分。本部分按照GB/T 1.1—2009给出的规则起草。本部分代替GB/T 14896.5—1994《特种加工机床 术语 复合加工机床》,与GB/T 14896.5-1994相比,主要变化如下:
——标准名称的补充要素“复合加工机床”改为“第5部分:复合加工机床”;
——“主题内容与适用范围”改为“范围”,内容表述做了修改(见第1章,1994年版的第1章);
——删除了第2章“引用标准”(见1994年版的第2章);
——删除了“放电电解加工机”术语,修改了部分术语的名称、定义和英文对应词(见第2章,1994年版的第3章);
——删除了“放电电解加工”术语,修改了部分术语的名称、定义和英文对应词,增加了“电化学复合加工”等10余项加工方法的术语(见第3章,1994年版的第4章);
——删除了法、俄、德、日等语种。
本部分由中国机械工业联合会提出。
本部分由全国特种加工机床标准化技术委员会(SAC/TC161)归口。
本部分起草单位:南京航空航天大学、苏州电加工机床研究所有限公司、中国机械工程学会特种加工分会。
本部分主要起草人:汪炜、田宗军、云乃彰、于志三、叶军、徐均良、王应。
本部分所代替标准的历次版本发布情况为:GB/T 14896.5—1994。
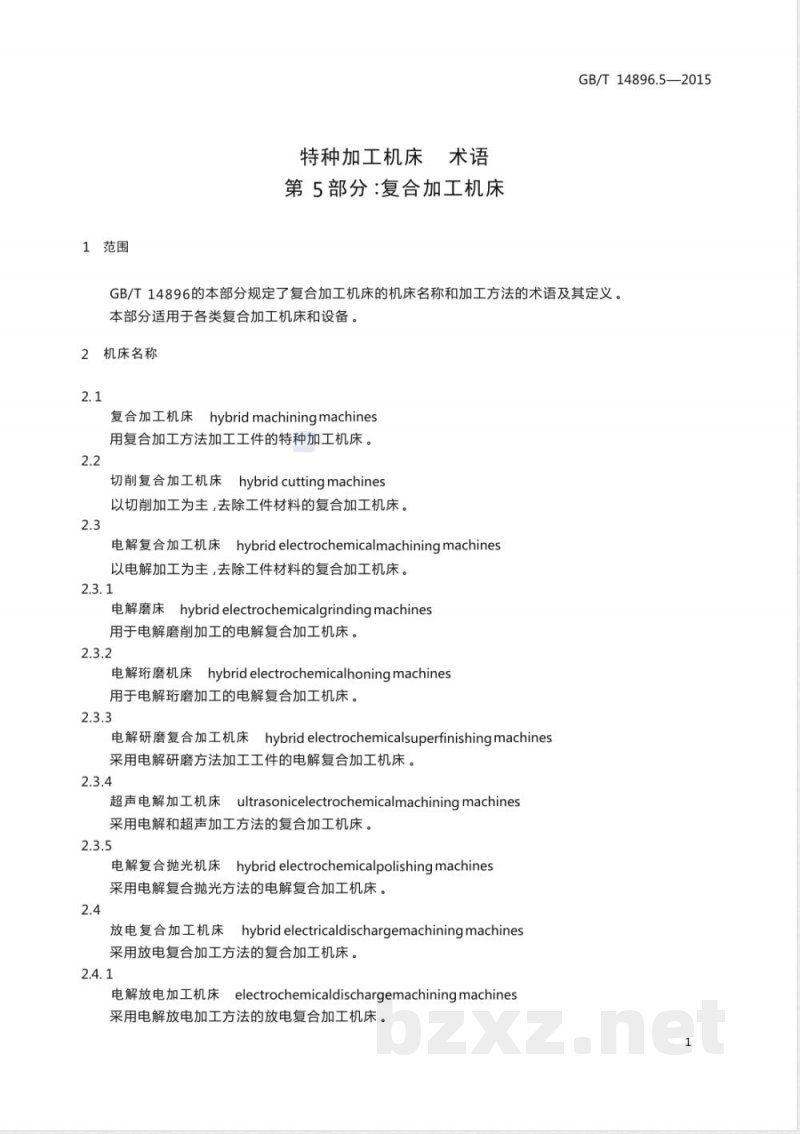
1 范围
GB/T 14896的本部分规定了复合加工机床的机床名称和加工方法的术语及其定义。本部分适用于各类复合加工机床和设备。
2 机床名称
2.1 复合加工机床 hybrid machining machines
用复合加工方法加工工件的特种加工机床。
2.2 切削复合加工机床 hybrid cutting machines
以切削加工为主,去除工件材料的复合加工机床。
2.3 电解复合加工机床 hybrid electrochemical machining machines
以电解加工为主,去除工件材料的复合加工机床。
2.3.1 电解磨床 hybrid electrochemical grinding machines
用于电解磨削加工的电解复合加工机床。
2.3.2 电解珩磨机床 hybrid electrochemical honing machines
用于电解珩磨加工的电解复合加工机床。
2.3.3 电解研磨复合加工机床 hybrid electrochemical superfinishing machines
采用电解研磨方法加工工件的电解复合加工机床。
2.3.4 超声电解加工机床 ultrasonic electrochemical machining machines
采用电解和超声加工方法的复合加工机床。
2.3.5 电解复合抛光机床 hybrid electrochemical polishing machines
采用电解复合抛光方法的电解复合加工机床。
2.4 放电复合加工机床 hybrid electrical discharge machining machines
采用放电复合加工方法的复合加工机床。
2.4.1 电解放电加工机床 electrochemical discharge machining machines
采用电解放电加工方法的放电复合加工机床。
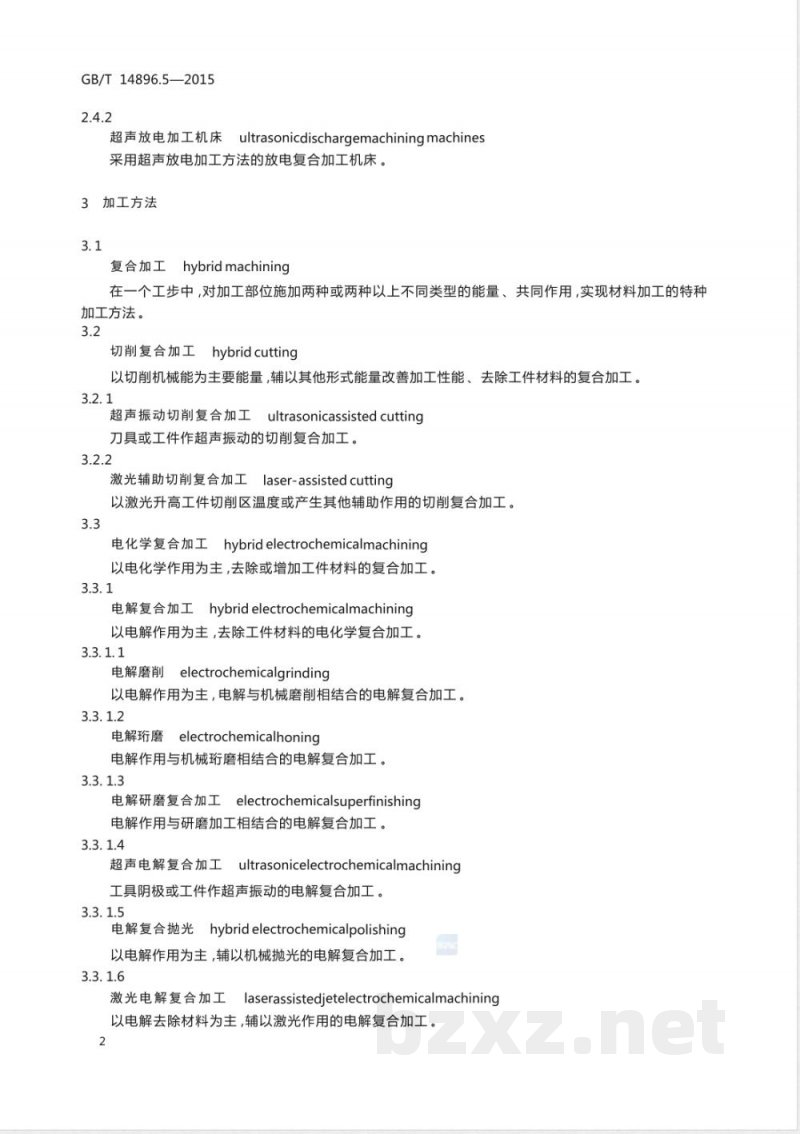
2.4.2 超声放电加工机床 ultrasonic discharge machining machines
采用超声放电加工方法的放电复合加工机床。
3 加工方法
3.1 复合加工 hybrid machining
在一个工步中,对加工部位施加两种或两种以上不同类型的能量、共同作用,实现材料加工的特种加工方法。
3.2 切削复合加工 hybrid cutting
以切削机械能为主要能量,辅以其他形式能量改善加工性能、去除工件材料的复合加工。
3.2.1 超声振动切削复合加工 ultrasonic assisted cutting
刀具或工件作超声振动的切削复合加工。
3.2.2 激光辅助切削复合加工 laser-assisted cutting
以激光升高工件切削区温度或产生其他辅助作用的切削复合加工。
3.3 电化学复合加工 hybrid electrochemical machining
以电化学作用为主,去除或增加工件材料的复合加工。
3.3.1 电解复合加工 hybrid electrochemical machining
以电解作用为主,去除工件材料的电化学复合加工。
3.3.1.1 电解磨削 electrochemical grinding
以电解作用为主,电解与机械磨削相结合的电解复合加工。
3.3.1.2 电解珩磨 electrochemical honing
电解作用与机械珩磨相结合的电解复合加工。
3.3.1.3 电解研磨复合加工 electrochemical superfinishing
电解作用与研磨加工相结合的电解复合加工。
3.3.1.4 超声电解复合加工 ultrasonic electrochemical machining
工具阴极或工件作超声振动的电解复合加工。
3.3.1.5 电解复合抛光 hybrid electrochemical polishing
以电解作用为主,辅以机械抛光的电解复合加工。
3.3.1.6 激光电解复合加工 laser assisted jet electrochemical machining
以电解去除材料为主,辅以激光作用的电解复合加工。
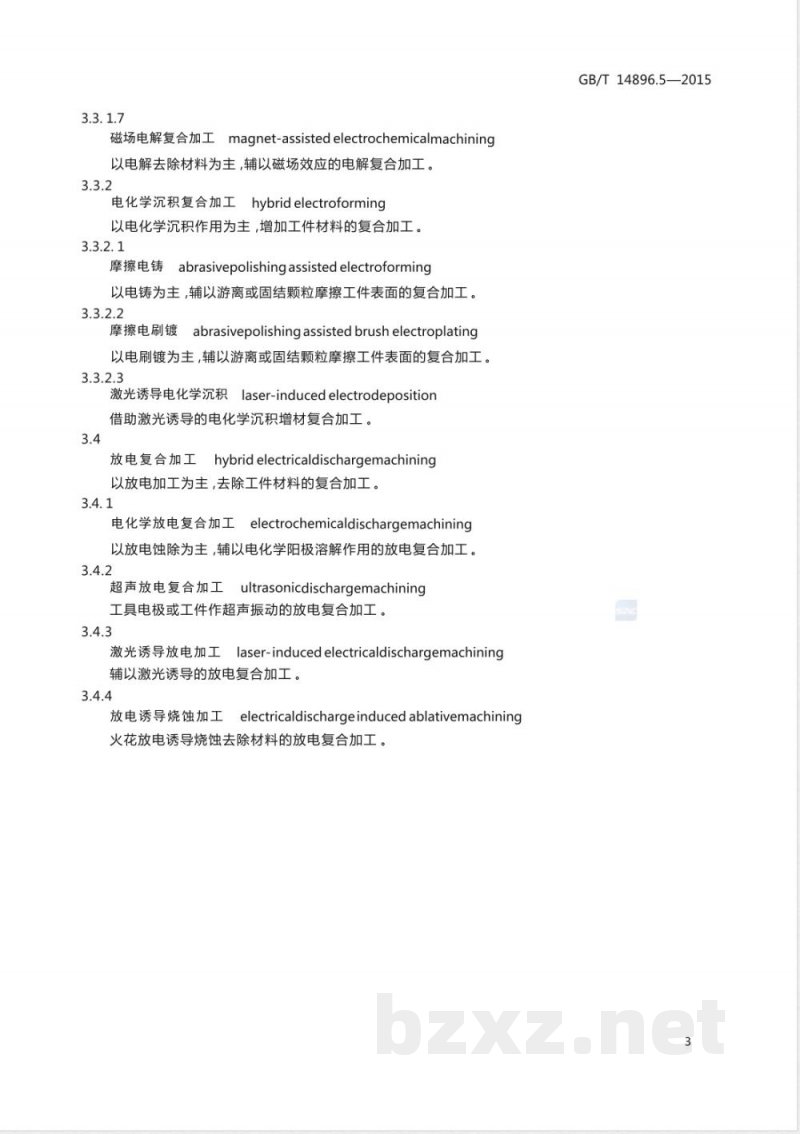
3.3.1.7 磁场电解复合加工 magnet-assisted electrochemical machining
以电解去除材料为主,辅以磁场效应的电解复合加工。
3.3.2 电化学沉积复合加工 hybrid electroforming
以电化学沉积作用为主,增加工件材料的复合加工。
3.3.2.1 摩擦电铸 abrasive polishing assisted electroforming
以电铸为主,辅以游离或固结颗粒摩擦工件表面的复合加工。
3.3.2.2 摩擦电刷镀 abrasive polishing assisted brush electroplating
以电刷镀为主,辅以游离或固结颗粒摩擦工件表面的复合加工。
3.3.2.3 激光诱导电化学沉积 laser-induced electrodeposition
借助激光诱导的电化学沉积增材复合加工。
3.4 放电复合加工 hybrid electrical discharge machining
以放电加工为主,去除工件材料的复合加工。
3.4.1 电化学放电复合加工 electrochemical discharge machining
以放电蚀除为主,辅以电化学阳极溶解作用的放电复合加工。
3.4.2 超声放电复合加工 ultrasonic discharge machining
工具电极或工件作超声振动的放电复合加工。
3.4.3 激光诱导放电加工 laser-induced electrical discharge machining
辅以激光诱导的放电复合加工。
3.4.4 放电诱导烧蚀加工 electrical discharge induced ablation machining
火花放电诱导烧蚀去除材料的放电复合加工。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。