基本信息
标准号:
HG/T 3334-1977
HG/T 3334-1977电泳漆漆膜制备法
标准类别:化工行业标准(HG)
实施日期:1992-10-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:98.63 KB
相关标签:
漆膜
电泳漆
标准分类号
标准ICS号:涂料和颜料工业>>87.040涂料和清漆
中标分类号:化工>>涂料、颜料、染料>>G51涂料
相关单位信息
标准简介
HG/T 3334-1977 电泳漆漆膜制备法 HG/T3334-1977
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:98.63 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
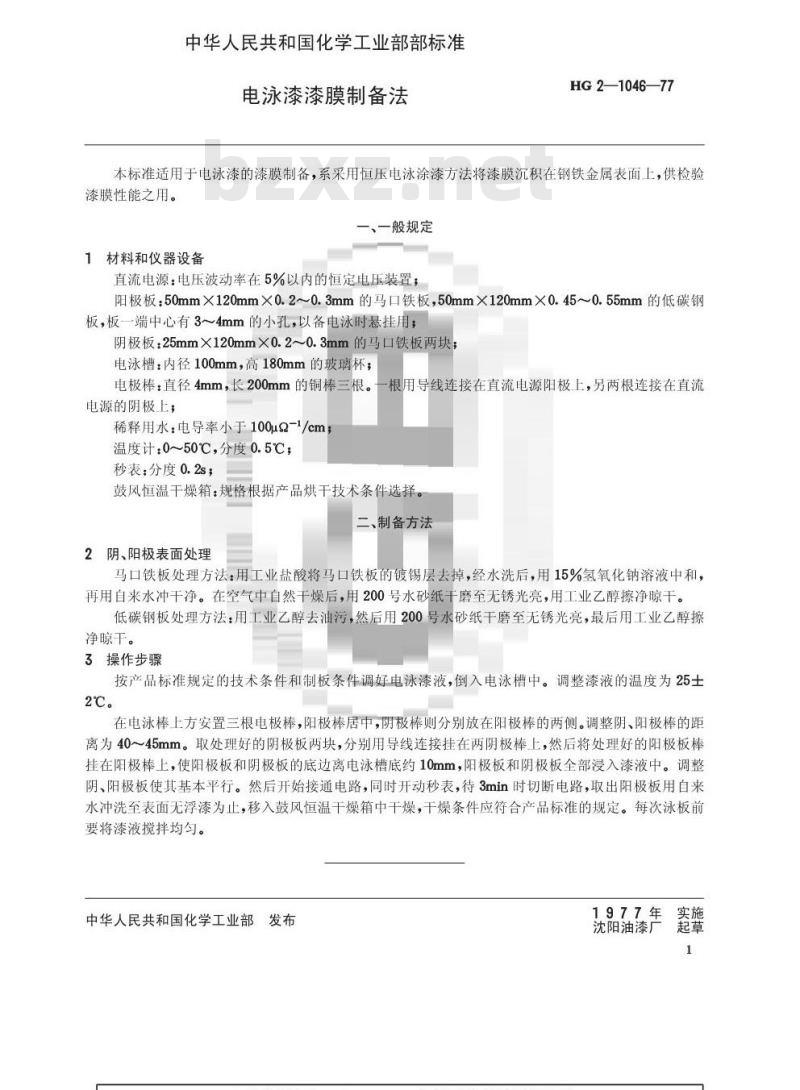
中华人民共和国化学工业部部标准电泳漆漆膜制备法
HG2—1046—77
本标准适用于电泳漆的漆膜制备,系采用恒压电泳涂漆方法将漆膜沉积在钢铁金属表面上,供检验漆膜性能之用。
、一般规定
1材料和仪器设备
直流电源:电压波动率在5%以内的恒定电压装置;阳极板:50mm×120mmX×0.2~0.3mm的马口铁板,50mmX120mmX0.45~0.55mm的低碳钢板,板一端中心有3~4mm的小孔,以备电泳时悬挂用,阴极板:25mm×120mm×0.2~0.3mm的马口铁板两块电泳槽:内径100mm,高180mm的玻璃杯,电极棒:直径4mm,长200mm的铜棒三根。一根用导线连接在直流电源阳极上,另两根连接在直流电源的阴极上;
稀释用水:电导率小于100uQ-1/cm温度计:0~50℃,分度0.5℃;
秒表:分度0.2s;
鼓风恒温干燥箱:规格根据产品烘干技术条件选择二、制备方法
2阴、阳极表面处理
马口铁板处理方法:用工业盐酸将马口铁板的镀锡层去掉,经水洗后,用15%氢氧化钠溶液中和,再用自来水冲干净。在空气中自然干燥后,用200号水砂纸干磨至无锈光亮,用工业乙醇擦净晾干。低碳钢板处理方法:用工业乙醇去油污,然后用200号水砂纸干磨至无锈光亮,最后用工业乙醇擦净晾干。
3操作步骤
按产品标准规定的技术条件和制板条件调好电泳漆液,倒入电泳槽中。调整漆液的温度为25士2℃。
在电泳棒上方安置三根电极棒,阳极棒居中,阴极棒则分别放在阳极棒的两侧。调整阴、阳极棒的距离为40~45mm。取处理好的阴极板两块,分别用导线连接挂在两阴极棒上,然后将处理好的阳极板棒挂在阳极棒上,使阳极板和阴极板的底边离电泳槽底约10mm,阳极板和阴极板全部浸入漆液中。调整阴、阳极板使其基本平行。然后开始接通电路,同时开动秒表,待3min时切断电路,取出阳极板用自来水冲洗至表面无浮漆为止,移入鼓风恒温干燥箱中干燥,干燥条件应符合产品标准的规定。每次泳板前要将漆液搅拌均匀。
中华人民共和国化学工业部发布1977年1
沈阳油漆厂
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。