基本信息
标准号:
GB/T 897-1988
GB/T 897-1988双头螺柱bm=1d
标准类别:国家标准(GB)
发布日期:1988-02-06
实施日期:1989-01-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:119.80 KB
相关标签:
螺柱
双头
标准分类号
标准ICS号:机械系统和通用件>>紧固件>>21.060.10螺栓、螺钉、螺柱
中标分类号:机械>>通用零部件>>J13紧固件
相关单位信息
首发日期:1974-10-31
复审日期:2004-10-14
起草单位:机械委标准化所
发布部门:中国机械工业联合会
主管部门:中国机械工业联合会
标准简介
GB/T 897-1988 双头螺柱bm=1d GB/T897-1988
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:119.80 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
主题内容
中华人民共和国国家标准
双头螺柱
bm= 1 d
Donble end stnda--b, =1 d
本标准规定了螺纹真径为M5~M4B、bm=1d的双头螺柱。2引用标准
普通螺纹基本尺寸
GB 197
普通螺纹公差与配合
过渡配合螺纹
GB 1167
GB2紧固件外螺纹零件的末端
GB 3098.6
紧固件机械性能螺栓、螺钉、螺柱紧固件机械性能不锈钢螺栓、螺钉、螺柱和螺母GB3103.1
紧固件公差螺栓、螺钉和螺母
GB5267
螺纹紧固件电镀层
GB 5779.1
GB 5779.3
GB1237
紧固件表面缺陷一螺栓、螺钉和螺柱一一般要求紧固件表面缺陷一螺栓、螺钉和螺柱一特殊要求紧固件的标记方法
紧固件验收检查,标志与包装
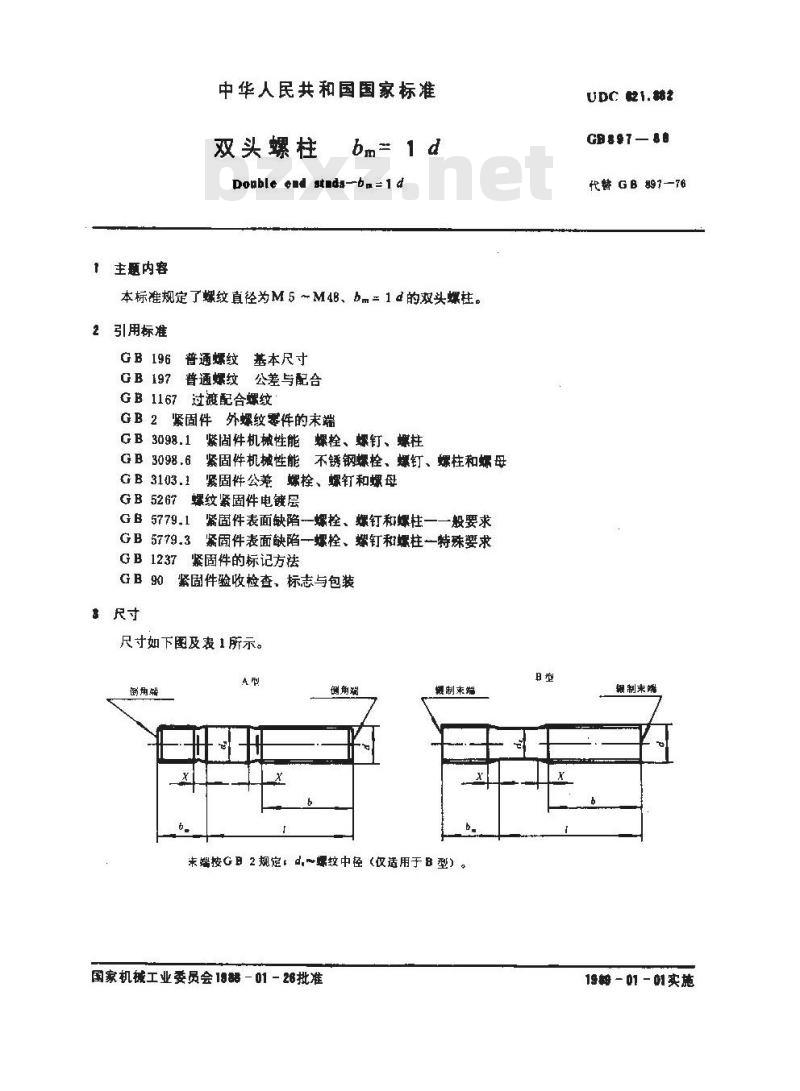
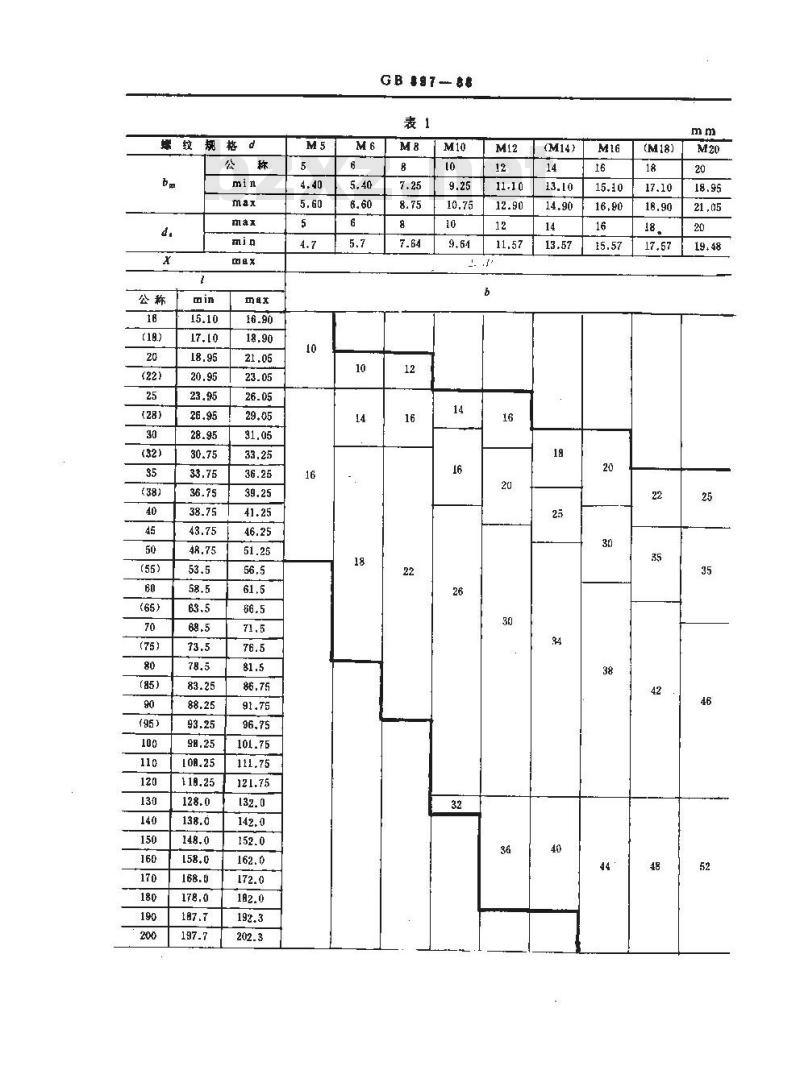
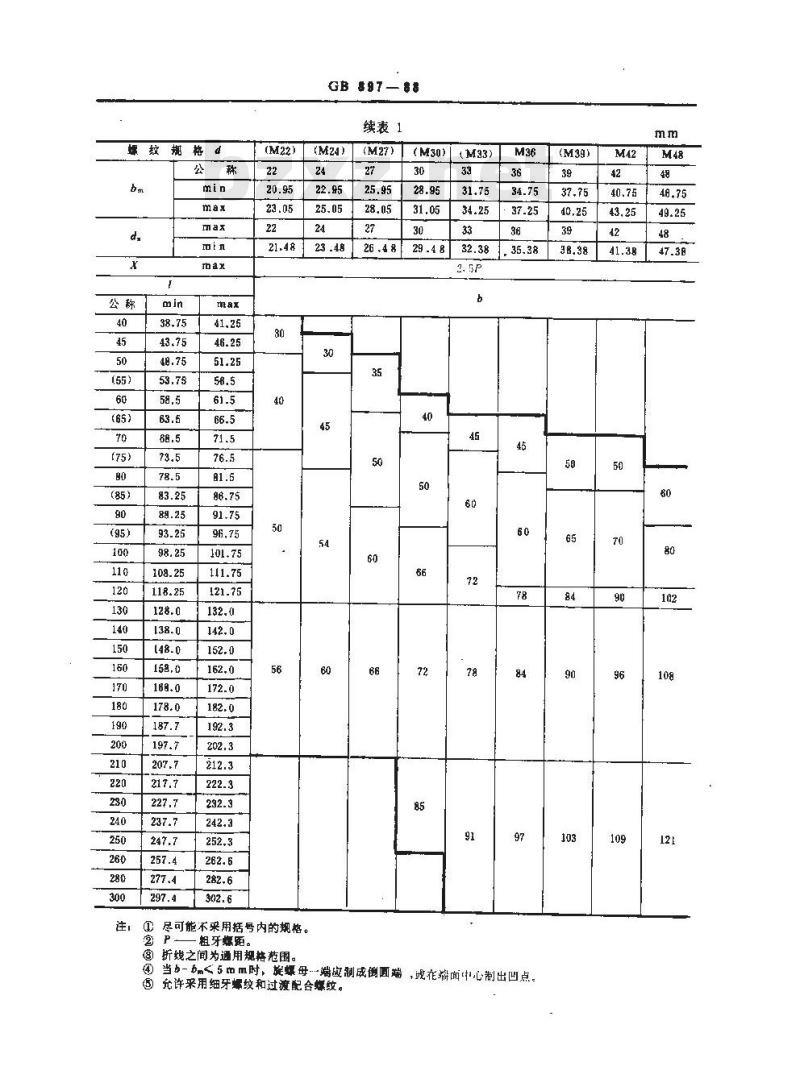
尺寸如下图及表1所示。
例角端
规制末端
末端按GB2规定:d,~螺纹中径(仅适用于B型)。国家机械工业委员会18器-01-26批准日型
UDC 21.882
GB器T—8
代替GB897-76
握制末晰
1989-01-01实施
螺纹规格d
GB197-88
17.5719.48
螺纹规格d
(65)
(M22)
GB 897—88
续表1
21.4823 .48
尽可能不采用括号内的规格。
粗牙距。
. 35.38
折线之间为通用规格范围。
当-<5mm时、旋螺母端应制成例圆端,或在端面中心制出凹点③
允许采用细牙螺纹和过渡配合螺纹。您
(M39)
4技术条件
技术条件如表2所示。
曾通螺纹
过渡配含螺纹
机械性能
5标记
GB897-88
产品等级
5.1标记方法按GB1237规定。
5.2标记示例:
不锈钢
GE196.GB197
GM, G2M
4.8.5.8.6.B.8.8,t0.9.12.9
GB 3103.1
(i)不经处理
②甄化
A2-5 A2- 70
淘镀伴纯化GB5276
GB5779,1、GB5779.3
两端均为粗牙普通螺纹,d=10mm,7=50mm,性能等级为4.8级、不经表面处理、B型、bm=1d的双头螺柱的标记,
螺柱G 897
M10× 50
旋人机体一端为粗牙普通螺纹,旋爆母--端为螺距=1mm的细牙普通螺纹,d=10mm、1=50mm,性能等级为4.8级、不经表面处理、A 型、bm=1 d的双头螺柱的标记。螺托 GB 897 AM10-M10×1×50
疑人机体端为过渡配合螺纹的第-种配合,旋螺母一端为粗牙普通螺纹,d=10mm、I=50mm、性能等级为8.8级,镀锌钝化、B型、bm=1d的双头螺柱的标记:螺柱GB 897 GM10 -M10×50 -8.8-Zn-D谢加说明:
本标准由全国紧固件标准化技术委员会提出。本标准由国家机械工业委员会标准化研究所归口。本标准由国家机械工业委员会标准化研究所负责起草。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。