基本信息
标准号:
GB/T 1724-1979
GB/T 1724-1979涂料细度测定法
标准类别:国家标准(GB)
发布日期:1979-09-15
实施日期:1980-01-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:54.20 KB
相关标签:
涂料
测定法
细度
标准分类号
标准ICS号:涂料和颜料工业>>87.040涂料和清漆
中标分类号:化工>>涂料、颜料、染料>>G50涂料基础标准与通用方法
出版信息
出版社:中国标准出版社
页数:2页
标准价格:8.0 元
出版日期:1980-01-01
相关单位信息
首发日期:1979-09-15
复审日期:2004-10-14
起草单位:杭州油墨油漆厂
提出单位:中华人民共和国化学工业部
发布部门:国家标准总局
主管部门:中国石油和化学工业协会
标准简介
本标准适用于涂料细度测定法。采用刮板细度计、以微米数表示。 GB/T 1724-1979 涂料细度测定法 GB/T1724-1979
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:54.20 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国
国家标准
涂料细度测定法
本标准适用于涂料细度的测定。采用刮板细度计,以微米数表示。般规定
仪器设备:
小调漆刀,
刮板细度计:如图所示。
1一磨光平板,2一刮刀
GB 1724—79
(1)刮板细度计的磨光平板是由工具合金钢(牌号Cr12)制成,板上有一长沟槽(长155±0.5毫米,宽12±0.2毫米),在150毫米长度内刻有0~150微米(最小分度5微米,沟槽倾斜度1:1000)0~100微米(最小分度5微米、沟槽倾斜度1:1500)、0~50微米(最小分度2.5微米、沟槽倾斜度1:3000)的表示槽深的等分刻度线。刮板细度计的正面槽底及反面平直度允许差0.003毫米/全长,正面光洁度应为10,分度值误差为±0.001毫米。(2)刮刀是由优质工具碳素钢(牌号T10A)制成,两刃均磨光,长60±0.5毫米、宽42±0.5毫米,刀刃平真度允许差0.002毫米/全长,表面光洁度为√8,刀刃研磨光洁度为10。二、测定方法
细度在30微米及30微米以下时应用量程为50微米的刮板细度计、31~70微米时应用量程为100微米的刮板细度计,70微米以上时应用最程为150微米的刮板细度计。刮板细度计在使用前必须用溶剂仔细洗净擦干,在擦洗时应用细软措布。将符合产品标准粘度指标的试样,用小调漆刀充分搅匀,然后在刮板细度计的沟槽最深部分,滴人试样数滴,以能充满沟槽而略有多余为宜。国家标准总局发布
中华人民共和国化学工业部提出1980年1月1日实施
杭州油墨油漆厂
GB1724—79
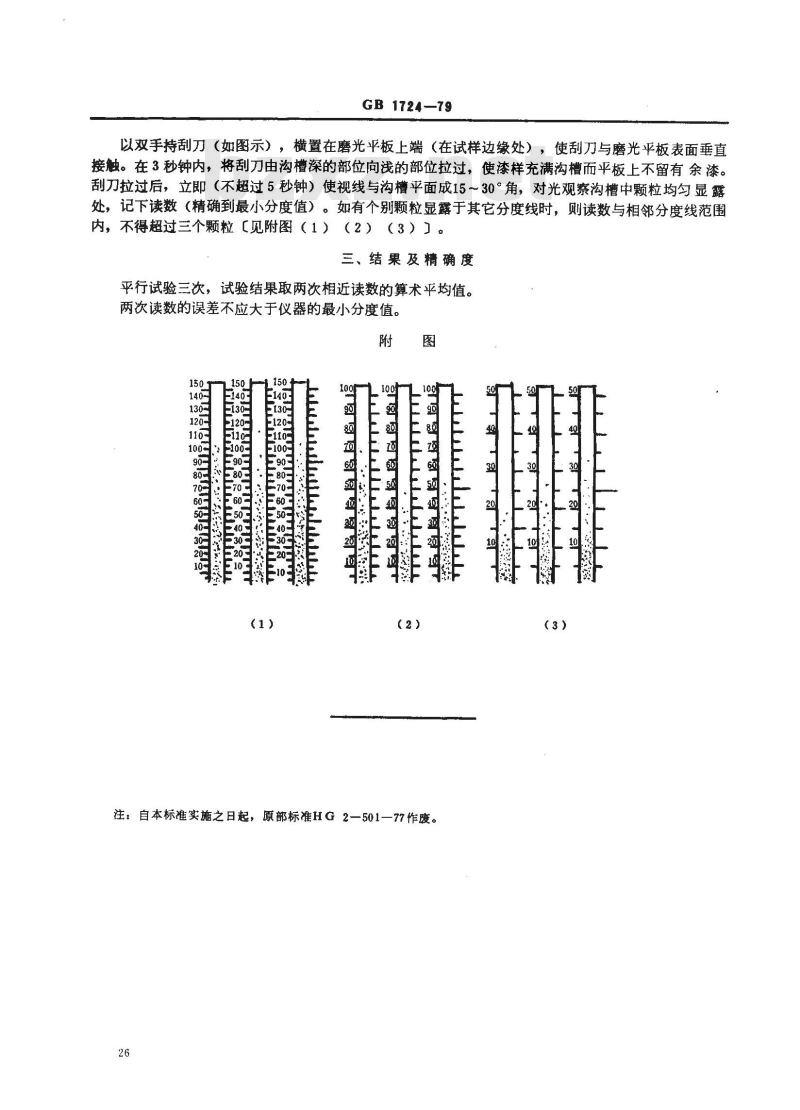
以双手持刮刀(如图示),横置在磨光平板上端(在试样边缘处),使刮刀与磨光平板表面垂直接触。在3秒钟内,将刮刀由沟槽深的部位向浅的部位拉过,使漆样充满沟槽而平板上不留有余漆。刮刀拉过后,立即(不超过5秒钟)使视线与沟槽平面成15~30°角,对光观察沟槽中颗粒均匀显露处,记下读数(精确到最小分度值)。如有个别颗粒显露于其它分度线时,则读数与相邻分度线范围内,不得超过三个颗粒【见附图(1)(2)(3)]。三、结果及精确度
平行试验三次,试验结果取两次相近读数的算术平均值。两次读数的误差不应大于仪器的最小分度值。附
hhuthh
注:自本标准实施之日起,原部标准HG2—501—77作废。26
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。