基本信息
标准号:
GB/T 6741-1986
GB/T 6741-1986均匀漆膜制备法(旋转涂漆器法)
标准类别:国家标准(GB)
发布日期:1986-08-26
实施日期:1987-08-01
作废日期:2005-10-14
出版语种:简体中文
下载格式:.rar.pdf
下载大小:68.37 KB
相关标签:
旋转
漆膜
均匀
标准分类号
标准ICS号:涂料和颜料工业>>87.040涂料和清漆
中标分类号:化工>>涂料、颜料、染料>>G50涂料基础标准与通用方法
关联标准
相关单位信息
复审日期:2004-10-14
起草单位:广州制漆厂
发布部门:国家标准局
主管部门:中国石油和化学工业协会
标准简介
本标准适用于利用旋转涂漆器制备供测定漆膜一般性能的样板。本标准不适用于制备具有特殊外观的样板。 GB/T 6741-1986 均匀漆膜制备法(旋转涂漆器法) GB/T6741-1986
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:68.37 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国国家标准
均匀漆膜制备法(旋转涂漆器法)Producing films of uniform thicknessof paints and varnishes on test panel(using spinner)
GB6741--86
国家标准局批准并发布
1986-08-26批准1987-08-01实施本标准适用于利用旋转涂漆器制备供测定漆膜一般性能的样板。本标准不适用于制备具有特殊外观的样板。1旋转涂漆器
1.1材料和设计
涂漆器凡有可能接触涂料产品之处都应由不受涂料产品影响和不影响涂料产品的材料来制造。
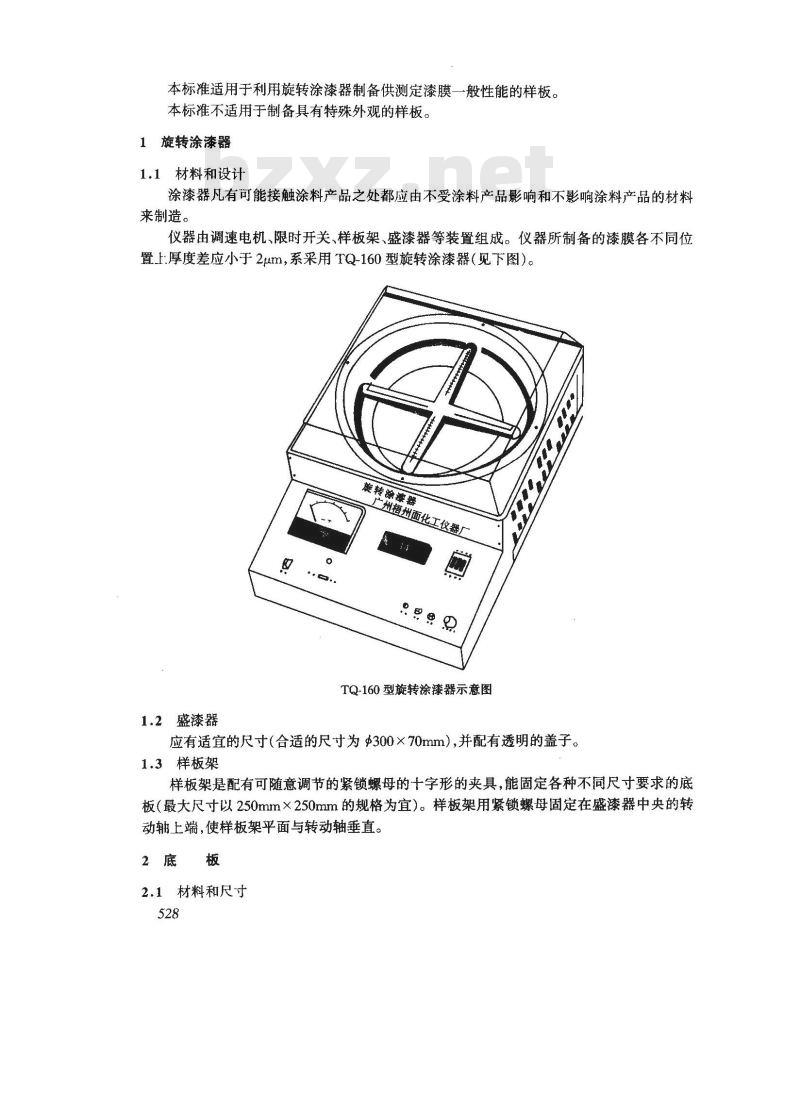
仪器由调速电机、限时开关、样板架、盛漆器等装置组成。仪器所制备的漆膜各不同位置上:厚度差应小于2μm,系采用TQ-160型旋转涂漆器(见下图)。旋转涂漆器
广州梧州面化工仪器厂
“迎e
TQ-160型旋转涂漆器示意图
1.2盛漆器
应有适宜的尺寸(合适的尺寸为300×70mm),并配有透明的盖子。1.3样板架
样板架是配有可随意调节的紧锁螺母的十字形的夹具,能固定各种不同尺寸要求的底板(最大尺寸以250mm×250mm的规格为宜)。样板架用紧锁螺母固定在盛漆器中央的转动轴上端,使样板架平面与转动轴垂直。2底板
2.1材料和尺寸
除另有规定或商定外,底板材料及尺寸应符合GB1727—79《漆膜般制备法》的规定。2.2底板的处理
除另有规定或商定外,底板的表面处理应按GB1727-79的规定进行。3样板的制备程序
3.1涂料产品的黏度
除另有规定或商定外,涂料产品的黏度按GB1723一79《涂料黏度测定法》所规定的其中-一个方法进行测定。
当黏度高于150s或低于30s(涂-4杯),本方法不能制备GB1727—79要求的样板。3.2操作
把按2.2要求处理过的底板,固定在样板架上,在仪器上选定旋转时间(以“秒”计)及转速(以“转/分”计),并使涂料产品的温度与测定黏度时的温度一致,在整个制备过程保持不变。
将涂料产品沿长方形底板纵向的中心线成带状地注人,其量约占底板1/2面积,迅速盖上盖子,启动电机,待仪器自动停止转动后,方可打开盖子,取出样板,立即检查,选取漆膜均匀平整且全疆盖底板表面的样板,按3.3的规定进行干燥。3.3样板的干燥
除另有规定或商定外,漆膜的干燥应按涂料产品标准规定进行。3.4漆膜厚度
除另有规定外,漆膜厚度按GB1764—79《漆膜厚度测定法》测定。漆膜厚度应符合GB1727--79《漆膜-—般制备法》的规定。附录A
漆膜厚度与诸因素的关系
(参考件)
A.l漆膜厚度与转速的关系
对同一涂料产品,旋转时间一定,转速越高,则漆膜越薄;反之,转速越低,则漆膜越厚。A.2漆膜厚度与旋转时间的关系
对同一涂料产品,转速一定,旋转时间越长,则漆膜越薄,但旋转时间增长到一个定值时,漆膜不再变薄。
A.3漆膜厚度与黏度的关系
对同一品种的涂料产品,在同一转速及旋转时间的条件下,黏度越低,则漆膜越薄;反之,黏度越高,则漆膜越厚。
附加说明:
本标准由中华人民共和国化学工业部提出,由全国涂料和颜料标准化技术委员会归口。本标准由广州制漆厂负责起草。本标准主要起草人林小怡。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。