基本信息
标准号:
GB/T 4250-1984
GB/T 4250-1984圆锥铰刀技术条件
标准类别:国家标准(GB)
发布日期:1984-03-28
实施日期:1985-01-01
作废日期:2004-08-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:46.01 KB
相关标签:
圆锥
铰刀
标准分类号
标准ICS号:机械制造>>切削工具>>25.100.30钻头、锪钻、铰刀
中标分类号:机械>>工艺装备>>J41刀具
相关单位信息
复审日期:2004-10-14
起草单位:成都工具所
标准简介
GB/T 4250-1984 圆锥铰刀技术条件 GB/T4250-1984
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:46.01 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
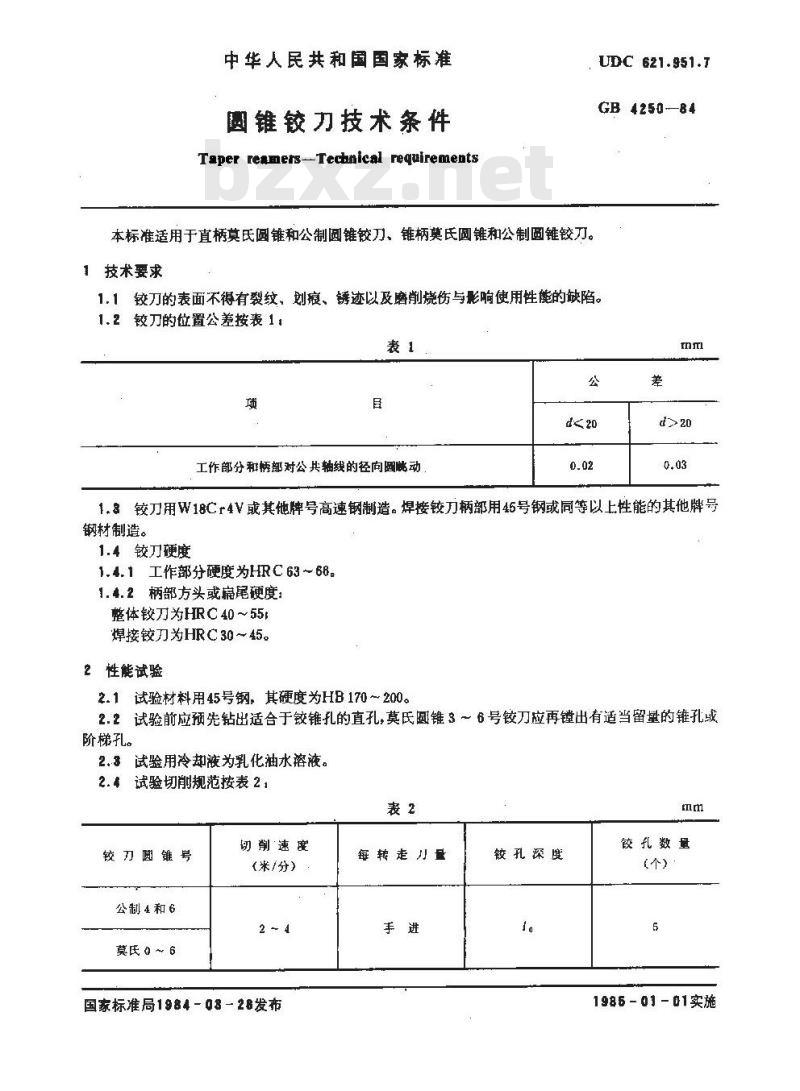
中华人民共和国国家标准
圆锥铰力技术条件
Taper reamers-Technical requirementsUDC 621.951.7
GB4250-—84
本标准适用于直柄莫氏圆锥和公制圆锥铰刀、锥柄莫氏圆锥和公制圆锥铰刀。1技术要求
1.1铰刀的表面不得有裂纹,划痕、锈迹以及磨削烧伤与影响使用性能的缺陷。1.2铰刀的位置公差按表1
工作部分和柄部对公共轴线的径向圆晓动公
1.8铰刀用W18Cr4V或其他牌号高速钢制造。焊接铰刀柄部用45号钢或同等以上性能的其他牌号钢材制造。
1.4铰刀硬度
1.4. 1工作部分硬度为HRC 63 ~68。1.4.2柄部方头或篇尾硬度:
整体铰刀为HRC40~55t
焊接铰刀为HRC30~45。
2性能试验
2.1试验材料用45号钢,其硬度为HB 170~200。2.2试验前应预先钻出适合于铰锥孔的直孔,莫氏圆锥3~6号铰刀应再镗出有适当留量的锥孔或阶梯孔。
2.3试验用冷却液为乳化油水溶液。2.4试验切削规范按表 21
铰刀圆维号
公制4和6
莫氏0~6
切削速度
(米/分)
国家标准局1984 - 08 - 28发布每转走刀量
铰孔深度
饺孔数量
1985-01-01实施
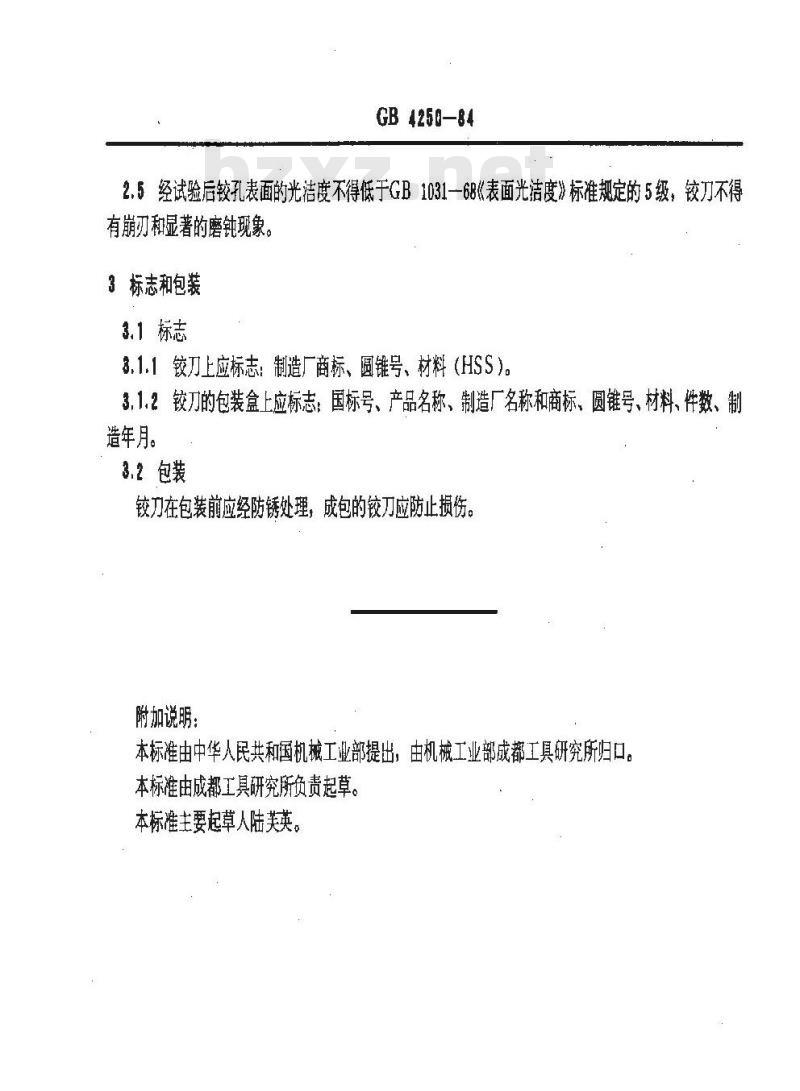
GB4250—84
2.5经试验后铰孔表面的光洁度不得低于GB1031—68《表面光洁度》标准规定的5级,铰刀不得有崩刃和显著的磨钝现象。
3标志和包装
3.1标志
3.1.1铰刀上应标志:制造厂商标、圆锥号、材料(HSS)。3.1.2铰刀的包装盒上应标志:国标号、产品名称、制造厂名称和商标、圆锥号、材料、件数、制造年月。
3.2包装
铰刀在包装前应经防锈处理,成包的铰刀应防止损伤。附加说明:
本标准由中华人民共和国机械工业部提出,由机械工业部成都工具研究所归口本标准由成都工具研究所负责起草,本标准主要起草人陆美英。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。