基本信息
标准号:
GB/T 3390.1-1989
GB/T 3390.1-1989手动套筒扳手套筒
标准类别:国家标准(GB)
发布日期:1989-12-29
实施日期:1990-07-01
作废日期:2004-09-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:184.72 KB
相关标签:
扳手
套筒
手动
标准分类号
标准ICS号:机械制造>>25.140手持工具
中标分类号:机械>>工艺装备>>J47手工工具
相关单位信息
复审日期:2004-10-14
起草单位:上海工具研究所
标准简介
GB/T 3390.1-1989 手动套筒扳手套筒 GB/T3390.1-1989
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:184.72 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国国家标准
手动套筒扳手套筒
Hand operated square drive socketGB 8390.1-89
代替GB3390.1-82
本标准参照采用ISO691《扳手和套筒的开口一公制系列常用公差》、ISO1711《手用扳手和套筒一技术条件》、ISO2725《螺钉和螺母装配工具一机用和手用套筒头》。主题内容与适用范围
本标准规定了手动套筒扳手套筒的基本尺寸、技术要求和试验方法等内容。本标准适用于装拆六角螺栓和螺母的手动套筒扳手的套筒(简称套筒)。2引用标准
GB230金属洛氏硬度试验法
GB3390.2手动套筒扳手传动方梯和方孔GB 3390.5手动套筒扳手检验规、包装与标志GB6462金属和氧化物覆盖层、横断面厚度显微镜测方法GB6466电沉积铬层、电解腐蚀试验(EC试验)3产品分类
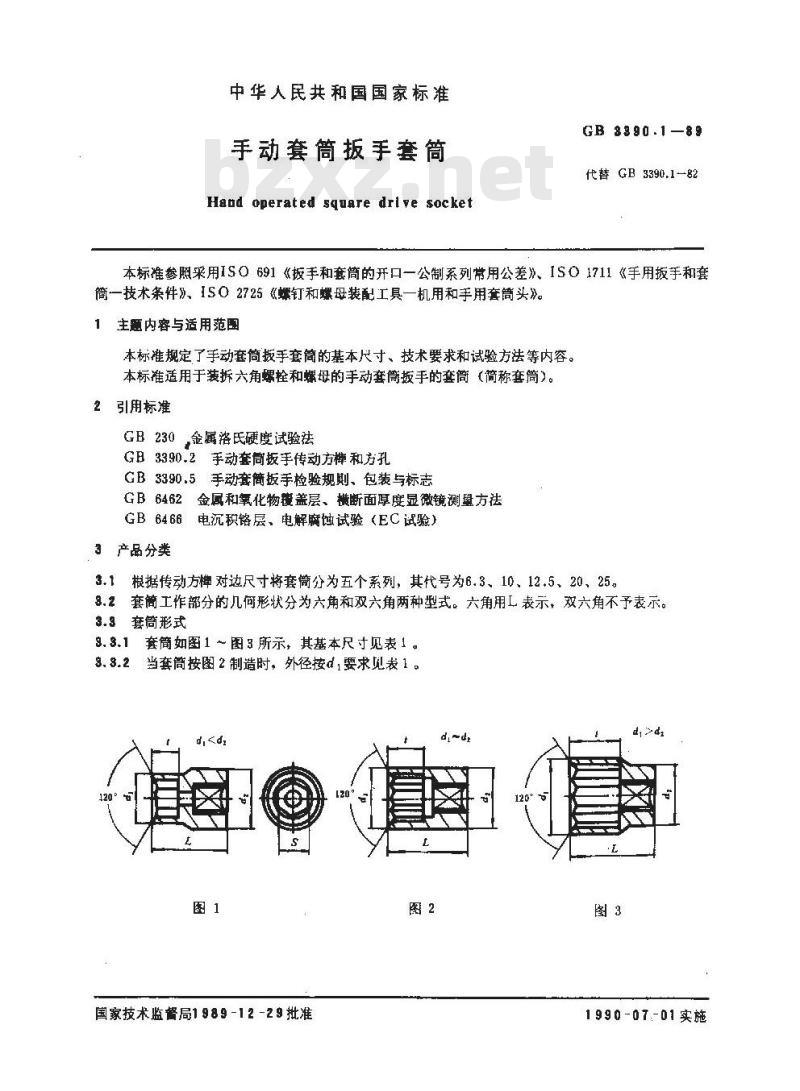
3.1根据传动方样对边尺寸将套筒分为五个系列,其代号为6.3、10、12.5、20、25。8.2套简工作部分的几何形状分为六角和双六角两种型式。六角用L表示,双六角不予表示。3.3套筒形式
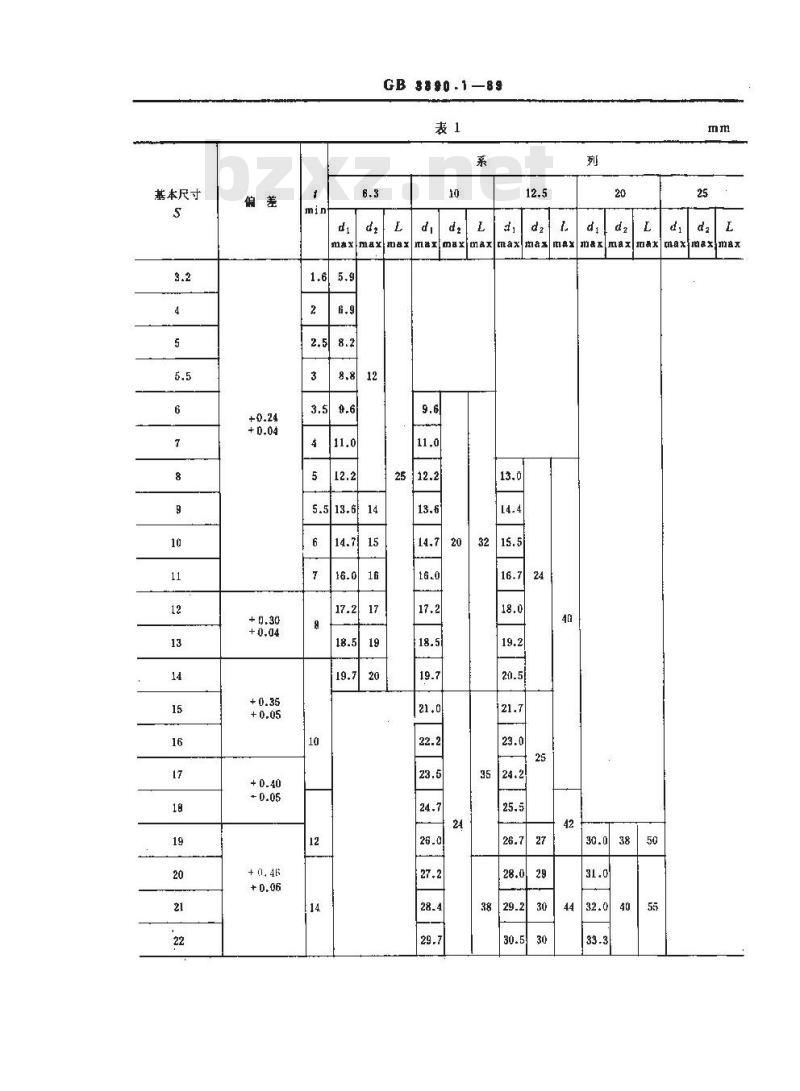
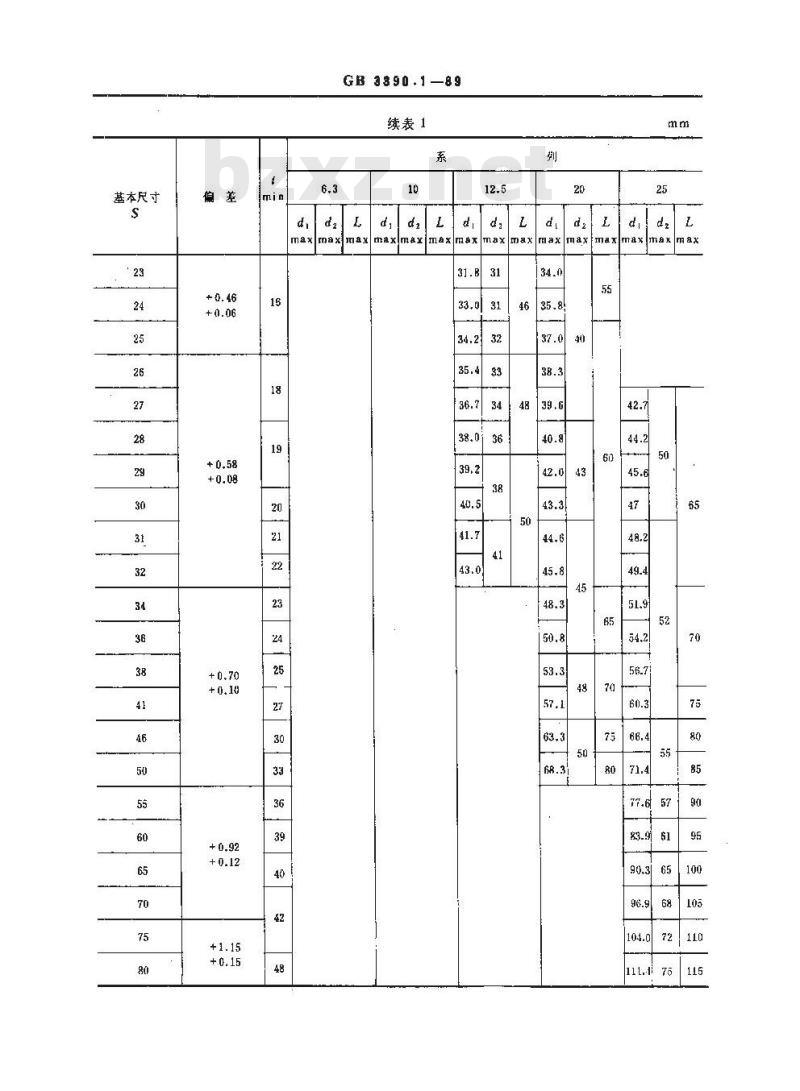
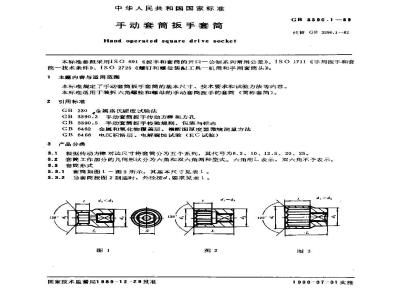
9.3.1套简如图1~图3所示,其基本尺寸见表1。8.3.2当套筒按图2制造时,外径按d,要求见表1。dad.
国家技术监督局1989-12 -29批准图2
120°
1990-07-01实施
基本尺寸
GB3890.1-89
maxmaxmarmanmaxmax
5.513.614
maxmax
max mas max
xnex max maxmax
基本尺寸
GB 3890.189
续表1
maxmar
maxmax
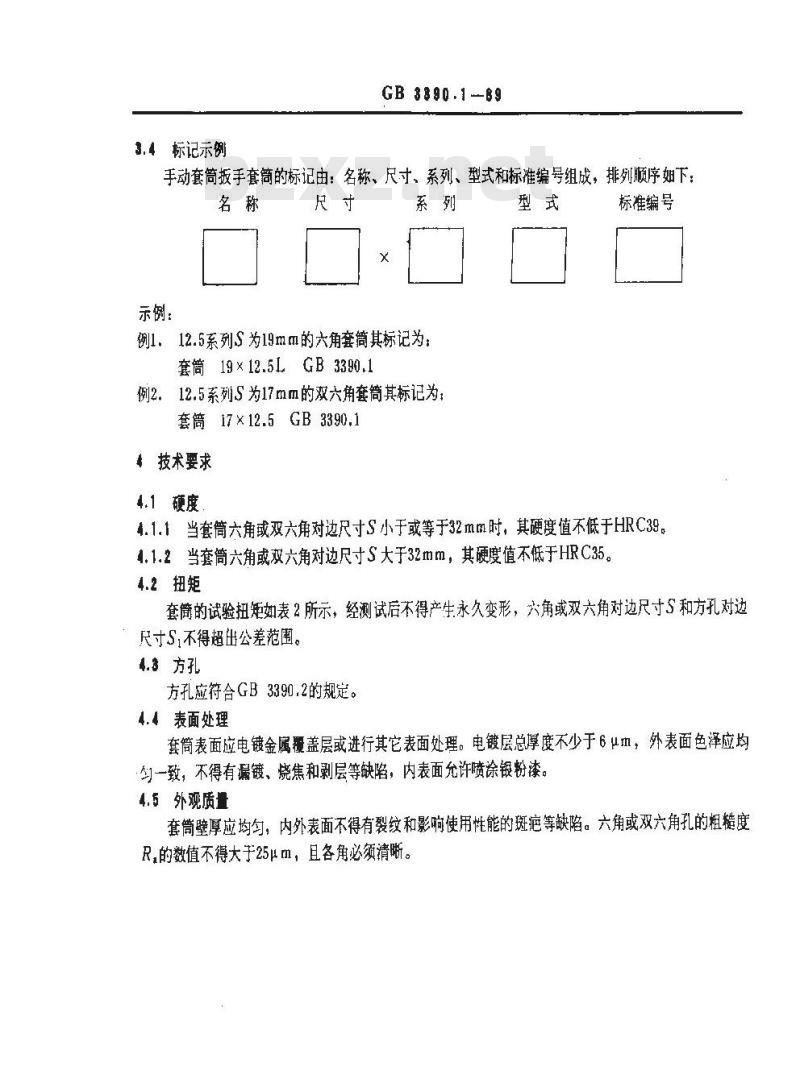
3.4标记示例
GB3890.1--B9
手动套筒扳手套简的标记由:名称、尺寸、系列、型式和标准编号组成,排列顺序如下:名称
示例:
例1.12.5系列S为19mm的六角套筒其标记为:套筒19×12.5LGB3390.1
例2。12.5系列S为17mm的双六角套简其标记为;套筒 17×12.5 GB3390.1
技术要求
4.1硬度
标准编号
4.1.1当套筒六角或双六角对边尺寸S小于或等于32mm时,其硬度值不低于HRC39。4.1.2当套筒六角或双六角对边尺寸S大于32mm,其硬度值不低于HRC35。4.2扭矩
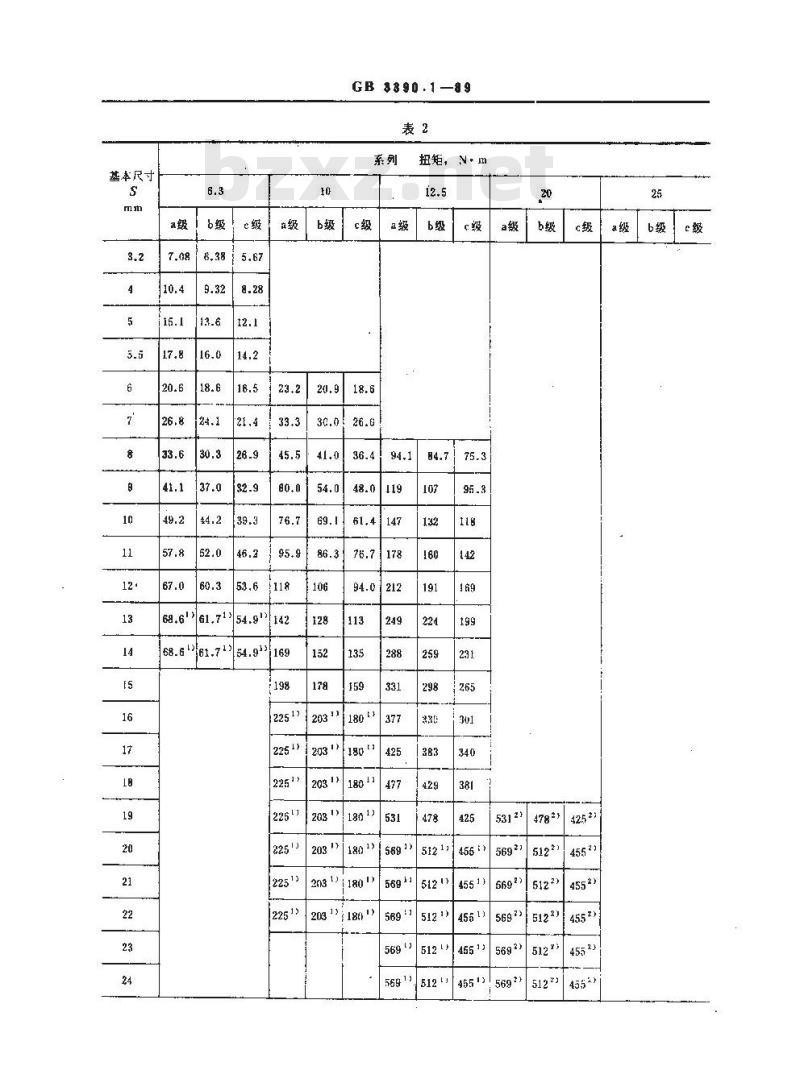
套简的试验扭矩如表2所示,经测试后不得产生永久变形,六角或双六角对边尺寸S和方孔对边尺寸S,不得超出公差范围。
4.3方孔
方孔应符合GB3390.2的规定。
4.4表面处理
套筒表面应电镀金属覆盖层或进行其它表面处理。电镀层总厚度不少于6μm,外表面色泽应均勺一致,不得有漏镀、烧焦和剥层等缺陷,内表面允许喷涂银粉漆。4.5外观质量
套筒壁厚应均匀,内外表面不得有裂纹和影响使用性能的斑疤等缺陷。六角或双六角孔的粗糙度R,的数值不得大于25μm,且各角必须清晰。基本尺寸
68.661.71354.9
GB 3390.1—89
2031:180
扭矩,N·m
5122)
基本尺寸
GB1890.1-89
续表2
扭矩,N·m
569/3
注:1)为同等材料方裤的强度值,套简强度大于该值已无意义。a级
156913
2)该值为12.5系列中的对应值,20系列的值显然不能小于该值:5试验方法
:5.1基本尺寸检验
139了
1412112552143
125512329
2795125152236)
2795125152236
279512515142236
25151722361
279612
GB $390.1—89
六角孔或双六角孔及方孔的精度采用专用量具检验,其余项目用通用量具检验。5.2外观质量检验
外观质量以目测检验,粗糙度用样块比较。6.3硬度试验
硬度试验按照GB 230的规定进行。5.4扭矩试验
扭矩试验应采用硬度不低于HRC55的六角试棒,其对边尺寸S和S,的偏差为h8,如图4所示。方试攀
六角试棒
先将六角试棒套入套筒,其深度应大于0.8d(d为对应螺栓外径),然后将方试棒插入方孔并缓慢施加表2规定的扭矩,在扭矩达到额定值时,保持30S,卸载后必须符合4.2的规定。5. 5电镀压厚度测试
电镀金属层厚度按GB6466的规定检验。测试数值有异议时,以GB6462为准。6检验规则、包装与标志
应符合GB3390.5的规定。
附加说明:
本标准由中华人民共和国轻工业部提出。本标准由全国工具五金标准化中心归1。本标准由上海市工具工业研究所、上海星光工具厂负起草。本标准主要起草人主朋根、高志康、刘协懋。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。