基本信息
标准号:
YS/T 7-2008
YS/T 7-2008铝电解多功能机组
标准类别:有色金属行业标准(YS)
发布日期:2008-03-12
实施日期:2008-09-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:4.36 MB
相关标签:
多功能
机组
铝电解
标准分类号
标准ICS号:冶金>>77.180冶金设备
中标分类号:冶金>>冶金机械设备>>H90冶金机械设备综合
出版信息
出版社:中国标准出版社
书号:155066·2-18780
页数:16页
标准价格:16.0 元
出版日期:2008-05-01
相关单位信息
起草人:孔丽珍、刘万年、陈才荣、王向村、吕光华
起草单位:贵阳铝镁设计研究院;沈阳冶金机械有限公司
提出单位:全国有色金属标准化技术委员会
发布部门:国家发展和改革委员会
标准简介
本标准规定了铝电解多功能机组的要求、试验方法、检验规则及标志、包装、运输等。本标准适用于铝电解多功能机组。 本标准代替YS/T 7-1991《铝电解多功能机组技术条件》。本标准与YS/T 7-1991《电解多功能机组技术条件》相比,主要有如下改变:———标准名称修订为《铝电解多功能机组》;———增加了“前言”部分;———对引用标准进行了修改及补充,引用标准全部修订为现行有效标准;———增加型号标示法及标记示例;———对机组结构简图进行了修改;———对机组工作条件进行了修改;———对基本参数表进行了修改;———对机组的主要材料及热处理要求作了相应规定;———对机组主要零部件作了相关要求,推荐采用国家相关标准件、通用件、组合件;———增加了对机组润滑要求;———对机组的安全、卫生引用了GB/T 14405《通用桥式起重机》的相关规定,并附加了补充要求;———对试验方法做了修改,增加目测检查和静态刚性试验;———出厂检验及试验要求引用了JB/T 7688.1-1995《冶金起重机技术条件 通用要求》的相关规定;———电气系统作了相应修改。 YS/T 7-2008 铝电解多功能机组 YS/T7-2008
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:4.36 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
ICS77.180
中华人民共和国有色金属行业标准YS/T7—2008
代替YS/T7-1991
铝电解多功能机组
Pot tending machine
2008-03-12发布
数码防伪
国家发展和改革委员会
2008-09-01实施
本标准代替YS/T7—1991《铝电解多功能机组技术条件》。本标准与YS/T7-1991《电解多功能机组技术条件》相比,主要有如下改变:标准名称修订为《铝电解多功能机组》;增加了“前言”部分;
-对引用标准进行了修改及补充,引用标准全部修订为现行有效标准;—-增加型号标示法及标记示例;对机组结构简图进行了修改;
-对机组工作条件进行了修改;
-对基本参数表进行了修改;
对机组的主要材料及热处理要求作了相应规定;对机组主要零部件作了相关要求,推荐采用国家相关标准件、通用件、组合件;增加了对机组润滑要求;
YS/T7-2008
一对机组的安全、卫生引用了GB/T14405《通用桥式起重机》的相关规定,并附加了补充要求;-对试验方法做了修改,增加目测检查和静态刚性试验;-出厂检验及试验要求引用了JB/T7688.1--1995《冶金起重机技术条件年通用要求》的相关
规定:
电气系统作了相应修改。
本标准由全国有色金属标准化技术委员会提出并归口。本标准负责起草单位:贵阳铝镁设计研究院、沈阳冶金机械有限公司。本标准参加起草单位:株洲天桥起重机股份有限公司、抚顺铝业有限公司。本标准主要起草人:孔丽珍、刘万年、陈才荣、王向村、吕光华、颜召彬、刘学义、胡秀芬。本标准所代替标准的历次版本发布情况为:YS/T7—1991。
1范围
铝电解多功能机组
YS/T7—2008
本标准规定了铝电解多功能机组(以下简称机组)的要求、试验方法、检验规则及标志、包装、运输等。
本标准适用于铝电解多功能机组。2规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款。凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本标准。5气焊、手工电弧焊及气体保护焊焊缝坡口的基本形式与尺寸GB/T985
GB/T986
GB/T1228
GB/T1229
GB/T1230
GB/T1231
埋弧焊焊缝坡口的基本型式与尺寸钢结构用高强度大六角头螺栓(GB/T1228—2006,ISO7412:1984NEQ)钢结构用高强度大六角螺母(GB/T1229—2006,ISO4775:1984NEQ)钢结构用高强度垫圈(GB/T1230—2006,ISO7416:1984NEQ)钢结构用高强度大六角头螺栓、大六角螺母、垫圈技术条件GB/T1239.2
GB/T1239.4
冷卷圆柱螺旋压缩弹簧技术条件(GB/T1239.2—1989,neqJISB2707:1987)热卷圆柱螺旋弹簧技术条件(GB/T1239.4—1989,neqJISB27071987)环氧玻璃布层压板(GB/T1303.1-1998,negIEC893-3-21993)GB/T1303.1
GB/T1348
GB/T3323
GB/T3811
GB/T5905
GB/T5972
GB/T5973
球墨铸铁件
金属熔化焊焊接接头射线照相
起重机设计规范(GB/T3811—1983,neqISO4301:1980)起重机试验规范和程序(GB/T5905—1986,negISO4310:1981)起重机械用钢丝绳检验和报废实用规范(GB/T5972—1986,eqvISO4309:1981)钢丝绳用楔形接头
GB/T5974.1
钢丝绳用普通套环
GB/T5974.2
钢丝绳用重型套环
GB/T5975
GB/T5976
GB/T6067
GB/T6388
GB/T6417
GB/T7935
GB/T8918
GB/T9286
钢丝绳用压板
钢丝绳夹
起重机械安全规程(GB/T60671985,negNFE52-122:1975)运输包装收发货标志
金属熔化焊焊缝缺陷分类及说明(GB/T6417-—1986,eqvISO6520:1982)液压元件通用技术要求
钢丝绳(GB/T8918—1996,eqvISO2408:1985)色漆和清漆漆膜的划格试验(GB/T9286—1998,eqvISO2409:1992)GB/T10051.2元
起重吊钩直柄吊钩技术条件
GB/T10183
GB/T13306
GB/T13384
桥式和门式起重机制造及轨道安装公差(GB/T10183一1988,eqvISO8306:1985)标牌
机电产品包装通用技术条件
YS/T7—2008
GB/T13539(所有部分)低压熔断器GB/T14048(所有部分)低压开关设备和控制设备系列标准GB/T14405—1993通用桥式起重机(GB/T14405—1993,neqISO8306)GB15052起重机械危险部位与标志GB/T20303.5起重机司机室第5部分:桥式和门式起重机(GB/T20303.5—2006,ISO8566-5:1992IDT)
GB/Z20423
液压系统总成清洁度检验
GB50054
JB/T2300
JB/T4315
低压配电设计规范
回转支承
起重机电控设备
JB/T5000.12
JB/T6061
JB/T6062
重型机械通用技术条件涂装
焊缝磁粉检验方法和缺陷磁痕的分级焊缝渗透检验方法及缺陷迹痕的分级JB/T6392.2
JB/T6406.2
JB/T7017
JB/T7020
起重机车轮技术条件
电力液压鼓式制动器
起重机液压缓冲器
电力液压盘式制动器
JB/T7685.2
电磁鼓式制动器
JB/T7687.1~7687.9
起重吊钩附件
JB/T7688.1-1995冶金起重机技术条件车通用要求
JB/T8110.1
起重机弹簧缓冲器
JB/T8110.2
起重机橡胶缓冲器
JB/T8437起重机械无线遥控装置JB/T8905.1起重机用三支点减速器起重机用底座式减速器
JB/T8905.2
JB/T9003
起重机三合一减速器
JB/T9005.19005.10起重机用铸造滑轮JB/T9006.1~9006.3起重机用铸造卷筒JB/T10104YZ系列起重及冶金用三相异步电动机技术条件JB/T10105
YZR系列起重及冶金用绕线转子三相异步电动机技术条件JB/T10559
起重机械无损检测钢焊缝超声检测IEC1212-3-2电器用热固性树脂工业硬质圆形层压管和棒3要求
3.1总则
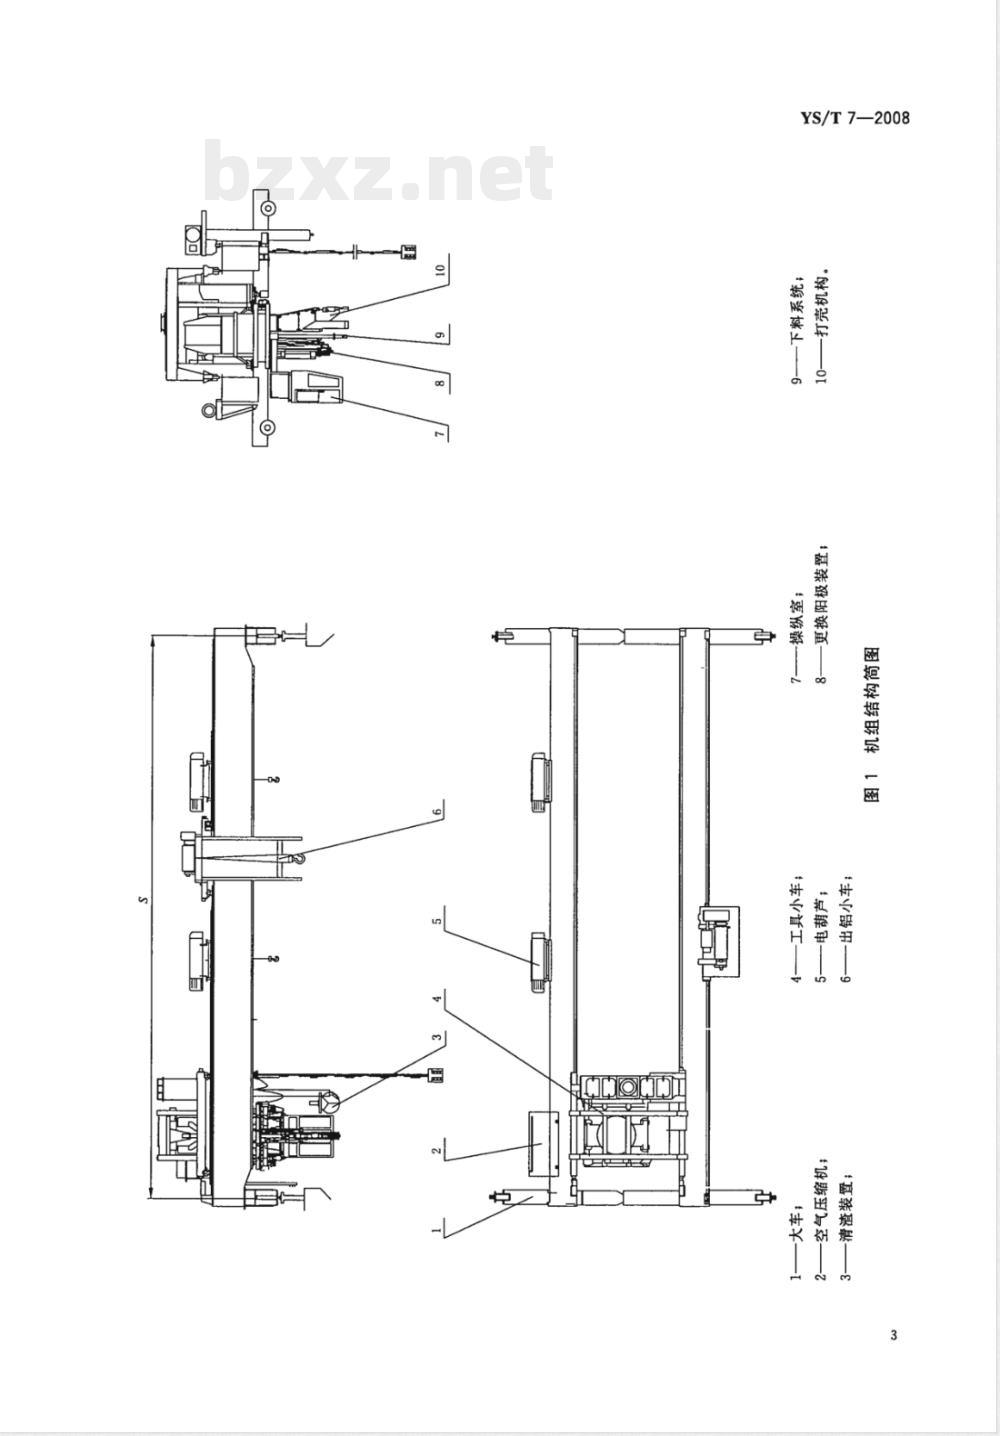
3.1.1机组结构、型号与基本参数3.1.1.1机组结构简图
机组结构简图见图1。
YS/T7—2008
+基辣基
YS/T7—2008
型号表示方法
机组型号表示方法如下。
3.1.1.3标记示例
机组标记示例如下。
YS/T7—2008
机组工作级别
机组跨度,单位为米(m)
电葫芦起重量(G:固定葫芦,Y移动葫芦),单位为吨(t)出铝小车起重量(Y:硬钩,R:软钩),单位为吨(t))机组代号,铝电解多功能机组英文名称缩写示例1:跨度22.5m、主梁(一)有硬钩出铝小车起重盘20t、主梁(二)有两个移动胡芦起重量(12.5+12.5)t、机组工作级别为A6的铝电解多功能机组应标为:PTM20Y/(12.5+12.5)Y-22.5A6
YS/T7-2008
示例2:跨度22.5m、主梁(一)有硬钩出铝小车起重量20t、主梁(二)有两个固定萌芦起重量(12.5十12.5)t、机组工作级别为A6的铝电解多功能机组应标为:PTM20Y/(12.5+12.5)G-22.5A6
YS/T7-—2008
示例3:跨度22.5m、主梁(一)有两个软钩出铝小车起重量(20+20)t、主梁(二)没有配置电动葫芦、机组工作级别为A6的铝电解多功能机组应标为:PTM(20+20)R/0-22.5A6YS/T7-2008.3.1.1.4机组基本参数
机组基本参数见表1所示。
表1机组基本参数
工具小车
出铝小车
主要项目
机构工作级别
运行速度
机构工作组别
小车运行速度
工具回转速度
司机室回转速度
阳极拔出机构最大拔力
阳极卡具头扳手力矩
打击头冲击功
料箱容积
运行机构工作级别
起升机构工作级别
小车运行速度
出铝钩升降速度
出铝钩起重量
6~60(变频)
4~30(变频)
1~3(变频)
250~350
4~30(变频)
电葫芦
液压系统
工作环境条件
表1(续)
主要项目
起重量
工作级别
额定工作压力
机组工作级别
机组工作环境条件如下:
车间环境温度为一10℃~十60℃;单位
海拔不超过2000m(超过1000m时应对电动机容量进行校核);在25℃的温度下,空气的相对湿度不超过85%;最大磁场强度0.02T(特斯拉);机组应适应高温熔盐、大电流、强磁场、多粉尘和氟化氢烟气的环境;超过上述范围,由供需双方协商。3.1.3制造要求
YS/T7—2008
A6、A7
机组的设计、制造应符合GB/T3811、GB/T6067、GB/T14405、JB/T7688.1及本标准的要求,其中出铝小车推荐按JB/T7688.1的相关要求。3.2主要零部件
3.2.1机组应选用性能符合或不低于下列标准的零部件:钢结构用高强度大六角头螺栓
钢结构用高强度大六角螺母
钢结构用高强度垫圈
冷卷圆柱螺旋压缩弹簧
热卷圆柱螺旋弹簧
环氧酚醛层压玻璃布板
液压元件
钢丝绳用楔形接头
钢丝绳用普通套环
钢丝绳用重型套环
钢丝绳用压板
钢丝绳夹
起重吊钩
低压电器
司机室
回转支承
电控设备
制动器
缓冲器
无线遥控装置
起重吊钩附件
减速器
GB/T1228
GB/T1229
GB/T1230
GB/T1239.2
GB/T1239.4
GB/T1303.1
GB/T7935
GB/T5973
GB/T5974.1
GB/T5974.2
GB/T5975
GB/T5976
GB/T10051.2
GB13539和GB/T14048
GB/T20303.5
JB/T2300
JB/T4315
JB/T6392.2
JB/T6406.2或JB/T7020或JB/T7685.2JB/T7017和JB/T8110.1或JB/T8110.2JB/T8437
JB/T7687.1~7687.9
JB/T8905.1~8905.2和JB/T9003
YS/T7—2008
起重机用铸造滑轮
起重机用铸造卷筒
JB/T9005
JB/T9006
JB/T10104和JB/T10105
3.2.2阳极水平测高系统:新、旧阳极底面安装高度差≤5mm。3.2.3机组所使用的高强度螺栓、螺母及垫圈应符合GB/T1231的有关规定。高强度螺栓联接中,拧紧螺母应使用专用的力矩扳手,安装时预紧力应符合相关要求。高强度螺栓不允许重复使用。3.2.4钢丝绳:推荐选用性能不低于GB/T8918规定的钢丝绳,优先采用线接触型钢丝绳;钢丝绳的选择应符合GB/T3811的规定,并按GB/T5972规定的要求进行检查和报废。3.2.5出铝车滑轮:不准采用铸铁滑轮,采用铸造滑轮时其性能应不低于JB/T9005规定的滑轮,推荐采用扎制滑轮。
3.3材料及热处理
3.3.1材料选用及热处理不低于GB/T14405—-1993中4.3的规定。3.3.2开闭扳手中的活动定位卡板、导向辊、扭头部件、阳极夹具、下料管、清渣装置及出铝吊钩应采用防磁材料。
3.4焊接
3.4.1焊缝坡口应符合GB/T985、GB/T986的规定,特殊要求应在图样上标明。3.4.2焊缝外部检查不得有目测可见的明显缺陷,这些缺陷按GB/T6417的分类为:裂纹、孔穴、固体夹杂、未熔合和未焊透、形状缺陷及上述以外的其他缺陷。3.4.3主梁受拉区的翼缘板及腹板的对接焊缝不应处在同一截面上,其间距应不小于200mm,且在跨中左右各2m内不得有对接焊缝;主梁横向加筋肋应离开与其平行的腹板对接焊缝,间距不小于200mm
3.4.4主梁受拉区的翼缘板及腹板对接焊缝应进行无损探伤,超声波探伤时应不低于JB/T10559中规定的I级;射线探伤时应不低于GB/T3323中规定的ⅡI级。3.4.5主梁角接焊缝检测:磁粉检测应不低于JB/T6061中规定的ⅡI级,焊缝渗透检测应不低于JB/T6062中规定的Ⅱ级,角焊缝检测长度不小于相对应角接焊缝总长的20%。3.5桥架(机组运行机构组装完成以后)3.5.1桥架组装后的精度应符合表2的规定,表2未涉及的大车运行机构组装、小车运行机构组装等均应符合GB/T14405—1993中4.6的规定。表2桥架组装后的精度
项目名称
主梁腹板局部翅曲
主梁上拱度
两主染同裁面高度差
大车跨度相对差
主梁上翼缘板水平倾斜度
主梁腹板垂直度
出铝小车上下轨中心线偏差
偏差代号
允许偏差
≤4mm(距上盖板H/3),
其余区域为≤7mm
(0.9/1000~1.4/1000)S
≤3mm
≤5mm
≤B/250
≤H/250
H,为腹板高度,利用1m卡尺检
最大值应在跨中S/10范围内,
用经纬仪测量
经纬仪检测,每隔1m测一点
IL,-L]
水平仪检测每2m测一点
水平仪或垂线法检测,每2m测
只允许下轨道中心向外
3.5.2小车轨道
图2主梁腹板局部翘曲、大车跨度相对差YS/T7-2008
单位为毫米
应符合GB/T10183中对小车轨道的规定,出铝小车采用方钢做轨道时,轨道踏面应淬火处理:HB320~400。
3.6装配
应符合GB/T14405—1993中4.7的规定。3.7电气设备
3.7.1应符合JB/T7688.1—1995中3.8的规定及GB50054低压配电设计规范。控制方式:应采用PLC可编程序控制。3.7.2
调速方式:大车、工具车、出铝车的行走和驾驶室回转均应采用变频调速方式。操作控制方式:一般采用驾驶室内联动台操作或无线遥控器操作,驾驶室内可根据用户要求配置触摸屏。
低压电器的选用应符合GB/T14048、GB/T13539标准的规定。单位为毫米
图3主梁上拱度
YS/T7—2008
图4主梁上翼缘板水平倾斜度
图5主梁腹板垂直度
图6出铝小车上下轨中心线偏差
单位为毫米
单位为毫米
单位为毫米
3.7.6电源进线应设隔离变压器。在正常工作条件下,供电系统在机组馈电线接人处的电压波动不应超过额定电压的士6%。
3.7.7机组内的电压损失以空压机电机启动为条件,在尖峰电流时自大车集电器到空压机电机的低压损失应不超过额定电压的5%。
3.7.8电缆的选用应符合GB/T14405—1993规定,变频器到电机的电缆应选用变频器专用电缆。所8
有电缆应标有明显线号。
YS/T7—2008
3.7.9驾驶室外所有配电柜、接线箱防护等级不低于IP54,隔离变压器应加防护罩。主要配电柜,驾驶室应配备空调。
3.7.10主回路和控制回路对地绝缘电阻不得小于0.5MQ,大车分别与工具车、出铝车、电葫芦及驾驶室之间宜配置绝缘监控点,并引入PLC系统。3.8液压和气动系统
3.8.1液压系统应构成密闭回路,防止灰尘及腐蚀性气体进人液压系统。3.8.2系统应有防止过载和冲击的安全装置,溢流阀的溢流压力调整为工作压力的110%。3.8.3液压系统中过滤精度应符合系统元件的要求,其清洁度不低于GB/Z20423规定的NAS10级。3.8.4通用液压元件应符合GB/T7935中的有关规定。3.8.5液压系统工作时,液压油的温度应控制在10℃~70℃范围内,液压油应采用阻燃液压油。3.8.6空压机吸气口应装两道以上过滤装置,空压机宜配储气罐。3.8.7管路、阀件、接头等安装前应检查、清洗干净,按序号与执行机构相应装接,且排列应整齐、方便拆装。
3.9机组绝缘
3.9.1绝缘要求
机组应采取可靠的机械绝缘措施及检测、保护装置。机组工具小车上的打壳机构、扭拔机构、清渣装置、下料管、司机室均应相对大梁设置两道以上绝缘,出铝钩及电动芦吊钩也应相对大梁设置两道以上绝缘,上述各机构分别相对大梁的总电阻值应≥2M2,其每道绝缘在常温状态(温度20℃25℃,相对湿度≤85%)下用1000V兆欧表测得的电阻值应≥1Mn。应设置绝缘破坏和用电设备漏电检测系统。
3.9.2绝缘材料
3.9.2.1宜选用环氧酚醛层压玻璃布板,其性能应不低于GB/T1303.1的规定。3.9.2.2宜选用电器用热固性树指工业硬质圆形层压管和棒作为绝缘材料,其性能不低于IEC1212-3-2的规定。
3.10机组润滑
3.10.1滚动轴承的润滑
除减速机内的滚动轴承利用油浴飞溅或喷嘴润滑外,凡装有油杯或没装油杯的滚动轴承,一律采用性能不低于ZG-4钙基润滑脂润滑,每月注脂不少于一次,装配时充满轴承壳体空间,检修时清洗轴承,更换新脂。
3.10.2标准件、通用件的润滑
凡本机组选用的标准件、通用件,如:电动机、减速器、联轴器、电葫芦、钢丝绳等的润滑,均按该产品的使用说明书进行润滑。
3.10.3运动部件导轨润滑
出铝小车12t吊钩升降滑架的垂直导向架的导轨、打壳机构升降导轨、更换阳极装置升降导轨、打壳机滑板导轨的润滑,均采用二硫化钼喷雾干润滑。3.11外观
油漆颜色应符合JB/T5000.12及GB/T15052的规定,其余应符合GB/T14405—1993中4.10的规定
3.12安全、卫生
3.12.1机组安全、卫生应符合GB/T14405—1993中4.9的规定。3.12.2司机室的温度15℃~30℃。3.12.3司机室结构与布置应使司机操作方便、视野良好。9
YS/T7-2008
3.12.4司机室玻璃应采取防腐、防爆措施。3.12.5司机联动台上应标明操作铭牌,保证司机准确操作。3.12.6工具小车上的工具宜设下降防脱落装置,出铝车滑轮处应设防钢丝绳脱槽装置。3.12.7同时开动除空压机以外的两种以上机构时,在机组下距地面1.5m处测量,其噪音不得大于85dB(打壳时除外)。
3.12.8机组应设置安全联锁装置:司机室门或拉杆门没关好,大车、主小车运行机构不得启动;a)
司机室回转应平稳起制动,应设置终端限位及司机室机械防脱装置;e
工具小车、出铝小车、电动葫芦三者只允许其一在工作;d)
任意工具机构脱离上限位时,大车、主小车只能低速运行,且其他工具机构不能动作;大车,工具车及出铝车行走应设置限位保护装置;e)
出铝小车提升机构应设置不同形式的上升极限位双重限位保护装置和下极限位保护装置,当f
第二上限位开关动作时,应切断系统电源;出铝小车提升机构应设置超速保护及超载保护装置;g)
大车上应配置防碰撞保护装置,并把保护动作信号引人PLC系统;h)
电机应设置漏电保护装置;
驾驶室联动台或无线全遥控操作面板以及出铝吊线盒或出铝遥控器都应设置急停开关且此急停信号不经过PLC;
k)应有满足安全和操作工艺的连锁控制。3.12.9出铝小车的起升机构应安装双制动器,宜选用JB/T7685.2中的电磁鼓式制动器,每个制动器的安全系数≥1.25。
4试验方法
4.1机组试验方法
机组试验方法应符合GB/T5905的规定。4.2目测检查
目测检查应包括所有重要部分的规格和状态是否符合要求:如各机构、电气设备、安全装置、制动器、控制器、指示装置、仪表、照明和信号系统、机组金属结构及其连接件、梯子、通道、司机室和走台、所有的防护装置、吊钩或其他取物装置及其连接件、钢丝绳及其固定件、滑轮组及其轴向固定件。检查时,打开在正常维护和检查时应打开的盖子(如车轮轴箱盖、限位开关盖)。目测检查时还应检查是否已提供必备的并经过审查的证书。4.3合格试验
4.3.1全面检查电气线路、液压和气压系统、机组各机构的安装应符合标准及图样要求。4.3.2测量下列主要尺寸参数值,均应符合设计要求:主小车和出铝小车左右靠边的极限位置;a)
阳极棒夹头的最高、最低极限位置;出铝小车吊钩的行程及下降的最低位置;c)
打壳装置的行程及机头下端的最高位置;电葫芦钩头升起的最高位置;
机组最高点的标高;
用1000V摇表测量各功能机构到大梁绝缘总电阻值及各绝缘点电阻值;g)
电解槽清理装置的行程及清理装置的最低极限位值;h)
起重机的静态刚性:由额定起重量和小车自重在主梁和副主梁跨中引起的垂直静度应不大i
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。