基本信息
标准号:
SJ/T 10336-1993
SJ/T 10336-1993精冲模典型组合技术条件
标准类别:电子行业标准(SJ)
发布日期:1993-03-25
实施日期:1993-10-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:72.49 KB
相关标签:
典型
冲模
标准分类号
中标分类号:农业、林业>>农业、林业综合>>B01技术管理
关联标准
相关单位信息
标准简介
SJ/T 10336-1993 精冲模典型组合技术条件 SJ/T10336-1993
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:72.49 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
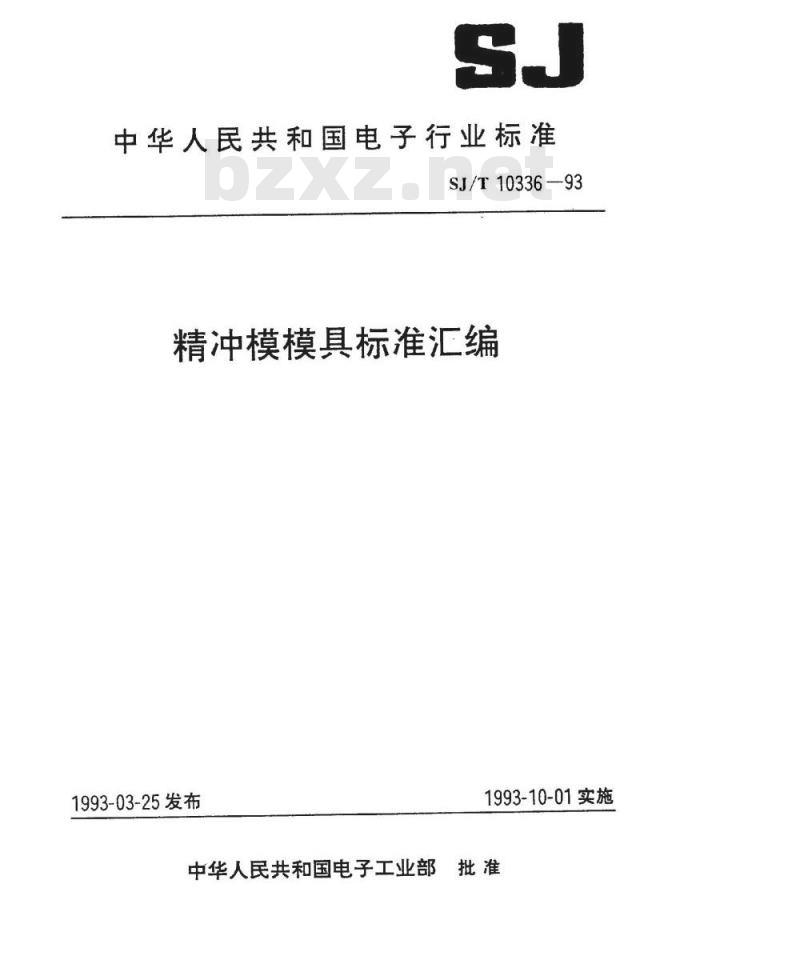
中华人民共和国电子行业标准
SJ/T10336-—93
精冲模模具标准汇编
1993-03-25发布
1993-10-01实施
中华人民共和国电子工业部批准中华人民共和国电子行业标准
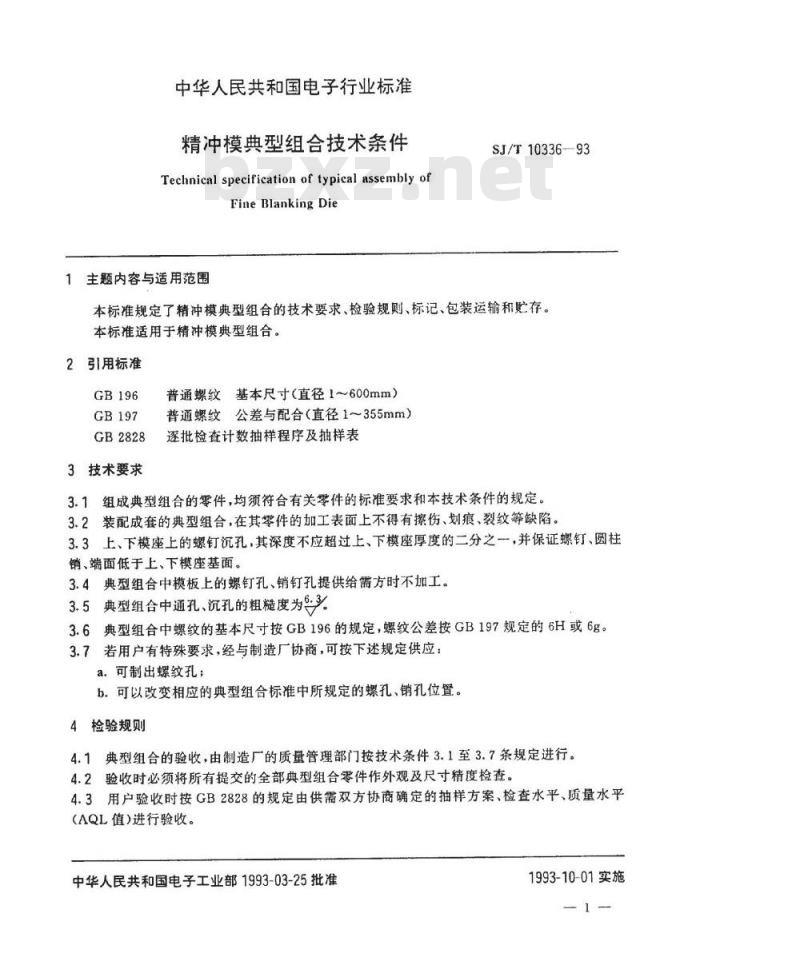
精冲模典型组合技术条件
TechnicalspecificationoftypicalassemblyofFine Blanking Die
主题内容与适用范围
SJ/T10336-93
本标准规定了精冲模典型组合的技术要求、检验规则、标记、包装运输和贮存。本标准适用于精冲模典型组合。2引用标准
GB2828
3技术要求
普通螺纹基本尺寸(直径1~600mm)普通螺纹公差与配合(直径1~355mm)逐批检查计数抽样程序及抽样表3.1组成典型组合的零件,均须符合有关零件的标准要求和本技术条件的规定。3.2装配成套的典型组合,在其零件的加工表面上不得有擦伤、划痕、裂纹等缺陷。3.3上、下模座上的螺钉沉孔,其深度不应超过上、下模座厚度的二分之一,并保证螺钉、圆柱销、端面低于上、下模座基面。3.4典型组合中模板上的螺钉孔、销钉孔提供给需方时不加工。3.5典型组合中通孔、沉孔的粗糙度为%3.6典型组合中螺纹的基本尺寸按GB196的规定,螺纹公差按GB197规定的6H或6g。3.7若用户有特殊要求,经与制造厂协商,可按下述规定供应:a.可制出螺纹孔:
b。可以改变相应的典型组合标准中所规定的螺孔、销孔位置。4检验规则
4.1典型组合的验收,由制造厂的质量管理部门按技术条件3.1至3.7条规定进行。4.2验收时必须将所有提交的全部典型组合零件作外观及尺寸精度检查。4.3用户验收时按GB2828的规定由供需双方协商确定的抽样方案、检查水平、质量水平(AQL值)进行验收。
中华人民共和国电子工业部1993-03-25批准1993-10-01实施
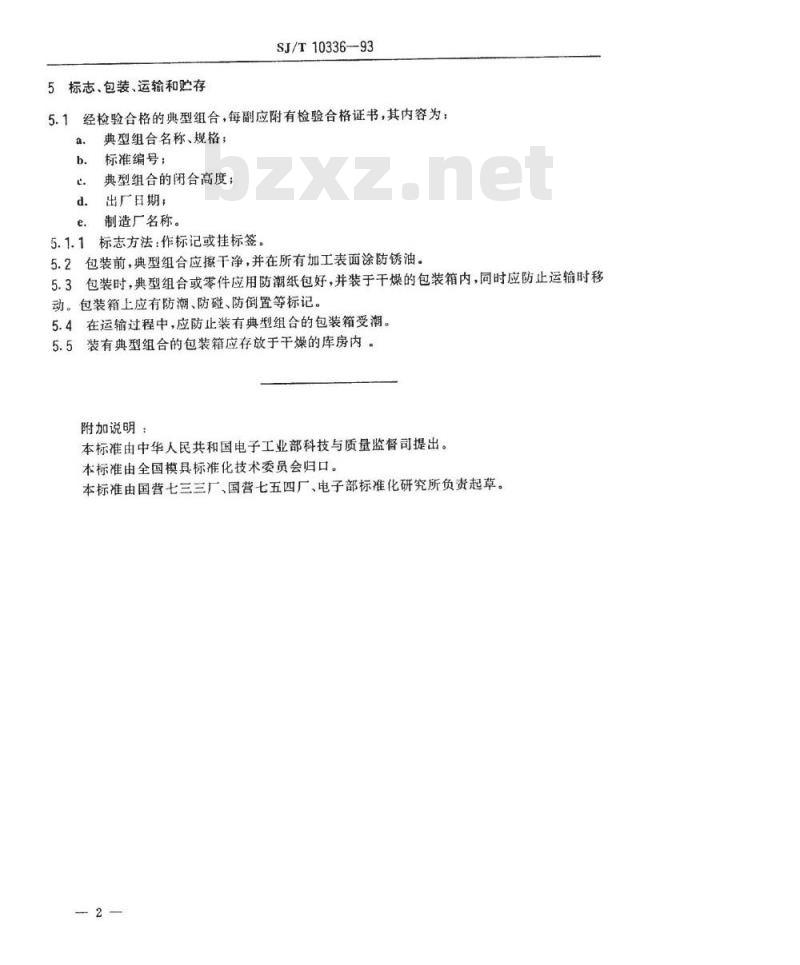
5标志、包装、运输和贮存
SJ/T10336--93
经检验合格的典型组合,每副应附有检验合格证书,其内容为:5.1
典型组合名称、规格;
标准编号;
典型组合的闭合高度;
出厂日期:
制造厂名称。
5.1.1标志方法:作标记或挂标签5.2包装前,典型组合应擦干净,并在所有加工表面涂防锈油。5.3包装时,典型组合或零件应用防潮纸包好,并装于干燥的包装箱内,同时应防止运输时移动。包装箱上应有防潮、防碰、防倒置等标记。5.4在运输过程中,应防止装有典型组合的包装箱受潮。5.5装有典型组合的包装箱应存放于干燥的库房内。附加说明
本标准由中华人民共和国电子工业部科技与质量监督司提出。本标准由全国模具标准化技术委员会归口。本标准由国营七三三厂、国营七五四厂、电子部标准化研究所负责起草。2
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。