基本信息
标准号:
JB/T 7888.2-1999
JB/T 7888.2-1999JTK 型矿用提升绞车
标准类别:机械行业标准(JB)
英文名称: JTK mining hoist winch
发布日期:1999-06-28
实施日期:2000-01-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:167.97 KB
相关标签:
绞车
提升
标准分类号
标准ICS号:采矿和矿产品>>采矿设备>>73.100.40牵引和起重设备
中标分类号:矿业>>矿山机械设备>>D93提升、贮运设备
出版信息
页数:7页
标准价格:14.0 元
出版日期:2000-01-01
相关单位信息
起草人:杜荣利、闫永泰、王爽、胡静、郭明
起草单位:锦州矿山机器厂
提出单位:全国矿山机械标准化技术委员会
发布部门:国 家 机 械 工 业 局
标准简介
JB/T 7888.2-1999 本标准是对 JB/T 7889-95《JTK 型矿用提升绞车》的修订。修订时将 JB 4287-86《JT-0.8 和 2JT-0.8 型矿用提升绞车》中制动形式为块式闸的矿用提升绞车的参数和技术要求纳入本标准中。 本标准规定了 JTK 型矿用提升绞车的型式,基本参数,技术要求,试验方法,检验规则,标志、包装、运输和贮存。 本标准适用于 JTK 型矿用提升绞车。卷筒直径在 1.2m 及其以上的绞车,主要用于煤矿、金属矿和非金属矿的倾斜巷道和小型竖井作升降物料及人员;卷筒直径为 0.8m 的绞车主要用于辅助提升和下放物料。 本标准于 1962 年首次发布,于 1977 年第一次修订,1986 年 9 月 2 日发布为 GB 6827-86,于 1996 年 4 月 14 日调整为JB/T 7889-95。 JB/T 7888.2-1999 JTK 型矿用提升绞车 JB/T7888.2-1999
📥 下载资源
免费下载解压密码 www.bzxz.net
☁️ 百度网盘
下载大小:167.97 KB · rar
前往下载 →
🌀 夸克网盘
下载大小:167.97 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国机械行业标准
JB/T7888.2-1999
JTK型矿用提升绞车
Type JTK mine winder
发布日期:1999-06-28
实施日期:2000-01-01
国家机械工业局
前言
本标准是对JB/T7889-95《JTK型矿用提升绞车》进行的修订。修订时,将JB4287-86《JT-0.8和2JT-0.8型矿用提升绞车》中制动形式为块式闸的矿用提升绞车的参数和技术要求纳入本标准中。本标准自实施之日起,代替JB/T7889-95。本标准由全国矿山机械标准化技术委员会提出并归口。本标准负责起草单位:锦州矿山机器厂。本标准主要起草人:杜荣利、国永泰、王窦、胡静、郭明。本标准于1962年首次发布,1977年第一次修订,1986年9月发布为GB6827-86,1996年4月调整为JB/T7889-95。
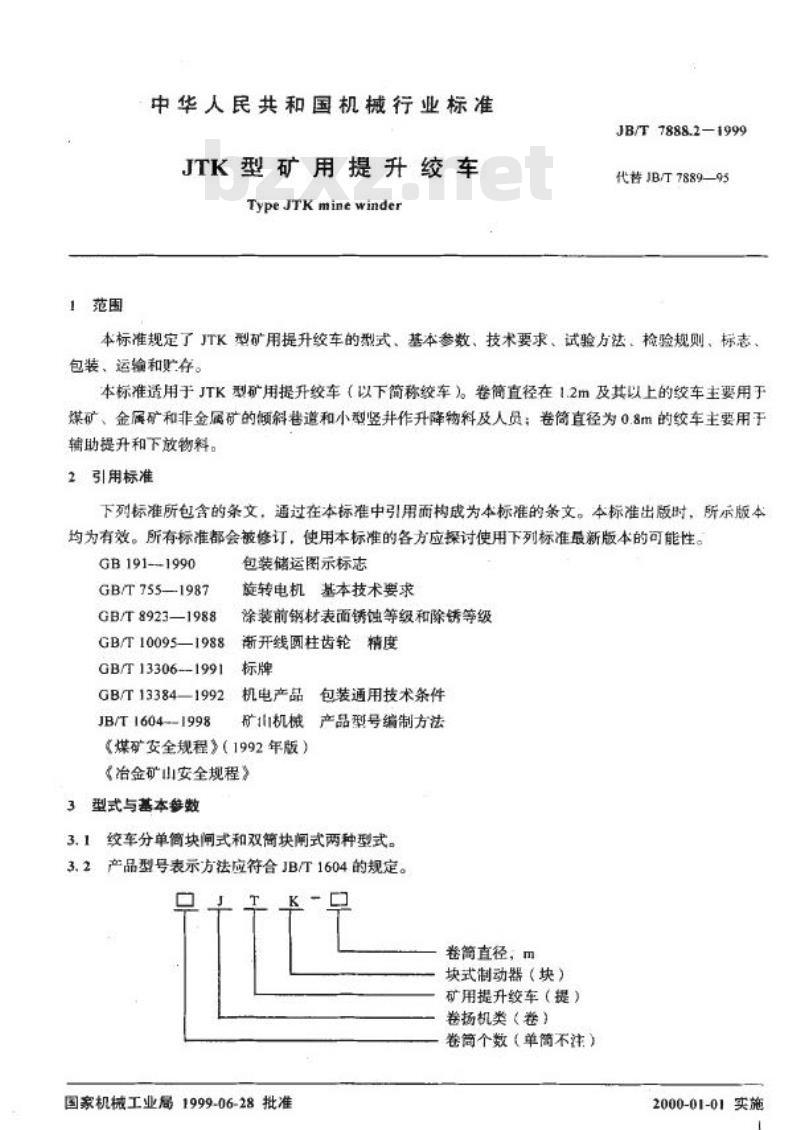
1 范围
本标准规定了JTK型矿用提升绞车的型式、基本参数、技术要求、试验方法、检验规则、标志、包装、运输和贮存。
本标准适用于JTK型矿用提升绞车(以下简称绞车)。卷筒直径在1.2m及其以上的绞车主要用于煤矿、金属矿和非金属矿的倾斜巷道和小型竖井作升降物料及人员;卷筒直径为0.8m的绞车主要用于辅助提升和下放物料。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。本标准出版时,所示版本均为有效。所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GB 191-1990 包装储运图示标志
GB/T 755-1987 旋转电机基本技术要求
GB/T 8923-1988 涂装前钢材表面锈蚀等级和除锈等级
GB/T 10095-1988 渐开线柱齿轮精度
GB/T 13306-1991 标牌
GB/T 13384-1992 机电产品包装通用技术条件
JB/T 1604-1998 矿机械产品型号编制方法
《煤矿安全规程》(1992年版)
《冶金矿山安全规程》
3 型式与基本参数
3.1 绞车分单简块闸式和双简块闸式两种型式。
3.2 产品型号表示方法应符合JB/T 1604的规定。
型号构成:[卷筒个数][类型代码][卷筒直径(m)][制动器类型]
其中:卷筒个数(单简不注);类型代码:卷扬机类(卷)、矿用提升绞车(提);卷筒直径;制动器类型:块式制动器(块)。
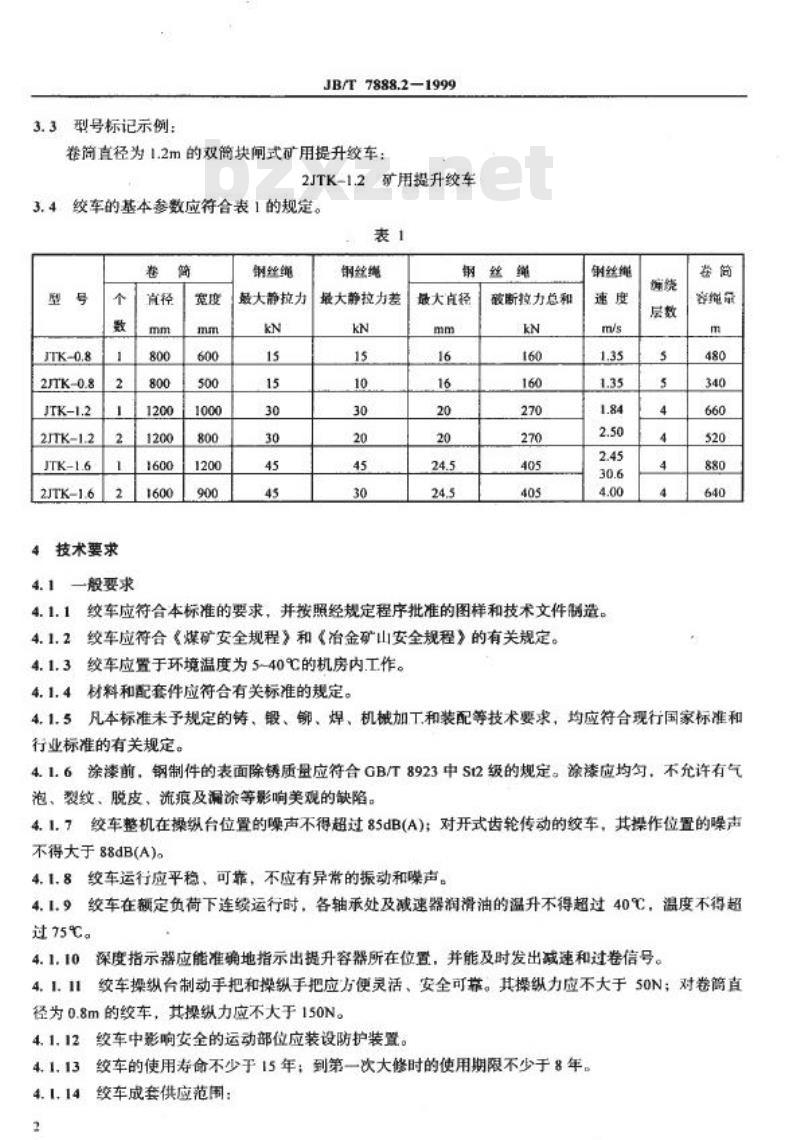
3.3 型号标记示例:
JB/T7888.2-1999 卷筒直径为1.2m的双简块闸式矿用提升绞车:2JTK-1.2
3.4 绞车的基本参数应符合表1的规定。
表1 绞车基本参数
- JTK-0.8:卷筒直径800mm,宽度600mm,钢丝绳最大静拉力15kN,最大静拉力差15kN,最大直径16mm,破断拉力总和160kN,速度1.35m/s,卷筒层数5,卷筒容量480m。
- 2JTK-0.8:卷筒直径800mm,宽度500mm,钢丝绳最大静拉力15kN,最大静拉力差10kN,最大直径16mm,破断拉力总和160kN,速度1.35m/s,卷筒层数5,卷筒容量340m。
- JTK-1.2:卷筒直径1200mm,宽度1000mm,钢丝绳最大静拉力30kN,最大静拉力差30kN,最大直径20mm,破断拉力总和270kN,速度1.84m/s,卷筒层数4,卷筒容量660m。
- 2JTK-1.2:卷筒直径1200mm,宽度800mm,钢丝绳最大静拉力30kN,最大静拉力差20kN,最大直径20mm,破断拉力总和270kN,速度2.50m/s,卷筒层数4,卷筒容量520m。
- JTK-1.6:卷筒直径1600mm,宽度1200mm,钢丝绳最大静拉力45kN,最大静拉力差45kN,最大直径24.5mm,破断拉力总和405kN,速度2.45m/s,卷筒层数4,卷筒容量880m。
- 2JTK-1.6:卷筒直径1600mm,宽度900mm,钢丝绳最大静拉力45kN,最大静拉力差30kN,最大直径24.5mm,破断拉力总和405kN,速度3.06m/s,卷筒层数4,卷筒容量640m。
4 技术要求
4.1 一般要求
4.1.1 绞车应符合本标准的要求,并按照经规定程序批准的图样和技术文件制造。
4.1.2 绞车应符合《煤矿安全规程》和《冶金矿山安全规程》的有关规定。
4.1.3 绞车应置于环境温度为5~40℃的机房内工作。
4.1.4 材料和配套件应符合有关标准的规定。
4.1.5 凡本标准未予规定的铸、锻、铆、焊、机械加工和装配等技术要求,均应符合现行国家标准和行业标准的有关规定。
4.1.6 涂漆前,钢制件的表面除锈质量应符合GB/T 8923中St2级的规定。涂漆应均匀,不允许有气泡、裂纹、脱皮、流痕及漏涂等影响美观的缺陷。
4.1.7 绞车整机在操纵台位置的噪声不得超过85dB(A);对开式齿轮传动的绞车,其操作位置的噪声不得大于88dB(A)。
4.1.8 绞车运行应平稳、可靠,不应有异常的振动。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。