基本信息
标准号:
JB/T 7175.2-1993
JB/T 7175.2-1993机床用滚动直线导轨副 验收技术条件
标准类别:机械行业标准(JB)
发布日期:1993-11-21
实施日期:1994-03-01
作废日期:2007-05-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:140.82 KB
相关标签:
验收
滚动
机床
直线导轨
标准分类号
中标分类号:机械>>金属切削机床>>J51机床零部件
出版信息
出版社:机械工业出版社
页数:7 页
标准价格:14.0 元
出版日期:1994-03-01
标准简介
本标准规定了四方向等载荷型、径向载荷型和经载荷型滚动直线导轨副的精度、性能要求及检验方法。 JB/T 7175.2-1993 机床用滚动直线导轨副 验收技术条件 JB/T7175.2-1993
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:140.82 KB · rar
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国机械行业标准
机床用滚动直线导轨副
验收技术条件
1主题内容与适用范围
JB/T 7175.2--93
本标准规定了四方向等载荷型、径向载荷型和轻载荷型滚动直线导轨副的精度、性能等要求及检验方法。
本标准适用于金属切削机床及测量装置中使用的以钢球为滚动体的滚动直线导轨副。其他机械产品使用的同类型导轨副亦可参照使用。引用标准
包装储运图示标志
JB2670金属切削机床精度检验通则JB/Z134机床防锈工艺规程
ZBJ50013机床防锈技术条件
ZBJ50014机床包装技术条件
ZB/TJ50019出口机床用中、小木箱3精度等级
滚动直线导轨副根据使用性能及要求分为六个精度等级:1、2、3、4、5、6级。1级最高,依次逐级降低。
4精度及检验
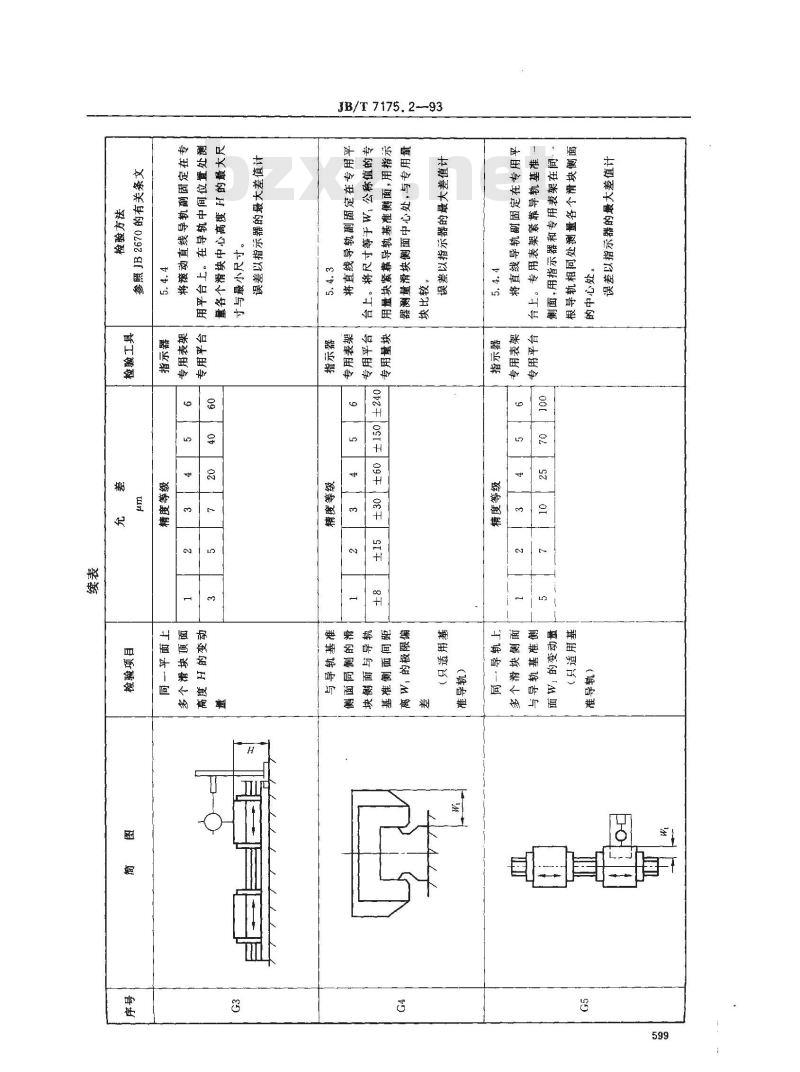
精度项目及检验方法见下表。
中华人民共和国机械工业部1993-11-21批准1994-03-01实施
JB/T 7175. 2-93
000 ~009
000000
1009000
000 2~009 [<
009 1~000 [<
000 T~00g<
JB/T 7175. 2--93
本册学
器当器
5外观质量
JB/T 7175.2—93
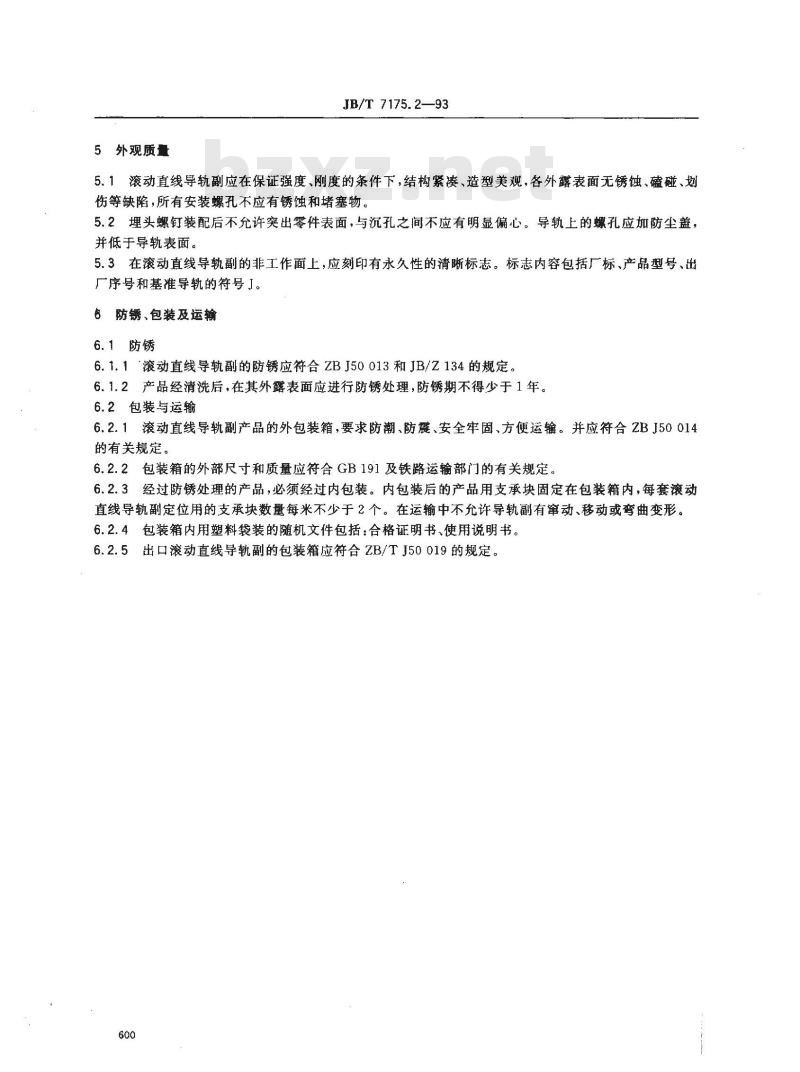
5.1滚动直线导轨副应在保证强度、刚度的条件下,结构紧凑、造型美观,各外露表面无锈蚀、磕碰、划伤等缺陷,所有安装螺孔不应有锈蚀和堵塞物。5.2埋头螺钉装配后不允许突出零件表面,与沉孔之间不应有明显偏心。导轨上的螺孔应加防尘盖,并低于导轨表面。
5.3在滚动直线导轨副的非工作面上,应刻印有永久性的清晰标志。标志内容包括厂标、产品型号、出厂序号和基准导轨的符号」。
防锈、包装及运输
6.1防锈
6.1.1滚动直线导轨副的防锈应符合ZBJ50013和JB/Z134的规定。6.1.2产品经清洗后,在其外露表面应进行防锈处理,防锈期不得少于1年。6.2包装与运输
6.2.1滚动直线导轨副产品的外包装箱,要求防潮,防震、安全牢固,方便运输。并应符合ZBJ50014的有关规定。
6.2.2包装箱的外部尺寸和质量应符合GB191及铁路运输部门的有关规定。6.2.3经过防锈处理的产品,必须经过内包装。内包装后的产品用支承块固定在包装箱内,每套滚动直线导轨副定位用的支承块数量每米不少于2个。在运输中不允许导轨副有窜动、移动或弯曲变形。6.2.4包装箱内用塑料袋装的随机文件包括:合格证明书、使用说明书。6.2.5出口滚动直线导轨副的包装箱应符合ZB/TJ50019的规定。600
JB/T 7175.293
预加载荷的选用
(参考件)
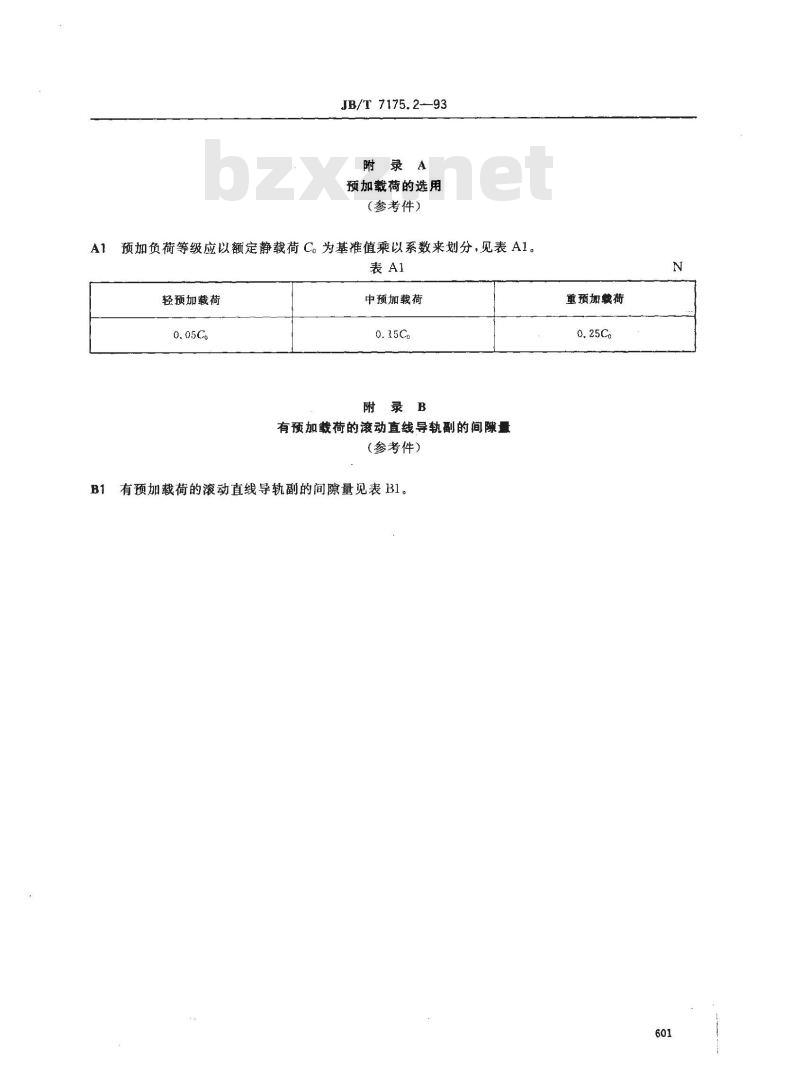
A1预加负荷等级应以额定静载荷C。为基准值乘以系数来划分,见表A1。表A1
轻预加载荷
中预加载荷
附录B
有预加载荷的滚动直线导轨副的间量(参考件)
B1有预加载荷的滚动直线导轨副的间隙量见表B1。重预加裁荷
JB/T 7175. 2-—93
20—86
JB/T7175.2--93
附录C
四方向等载荷空载预紧拖动力
(参考件)
四方向等载荷空载预紧拖动力见表C1。c1
轻预加载荷 F
型号规格
间隙量
预加载荷
注:“十”为间隙量,“一”为过盈量。附加说明:
拖动力
间隙量
中预加载荷F
预加载荷
本标准由全国金属切削机床标准化技术委员会提出。本标准由机械工业部北京机床研究所归口。本标准由汉江机床厂、南京工艺装备厂负责起草,拖动力
间隙量
重预加载荷F
预加载
掩动力
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。