标准分类号
中标分类号:机械>>通用零部件>>J15管路附件
相关单位信息
标准简介
JB/T 1003-1977 焊接管接头、螺母、螺塞、垫圈 技术条件 JB/T1003-1977
📥 下载资源
免费下载解压密码 www.bzxz.net
☁️ 百度网盘
下载大小:1.15 MB · zip
前往下载 →
🌀 夸克网盘
下载大小:1.15 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国第一机械工业部部标准
焊接管接头、螺母、螺塞、垫圈技术条件
标准编号:JB1003-77
代替标准:JB1003-67
本标准适用于JB966~1002-77规定的各种焊接管接头及其有关零件。
一、技术要求
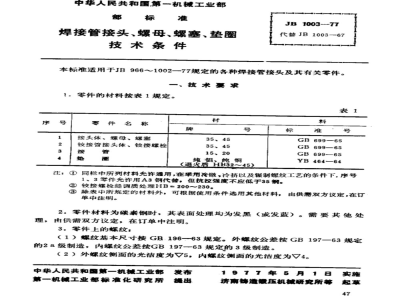
1. 零件的材料按表1规定。
表1 零件材料
序号 | 零件名称 | 材料号 | 标准号
1 | 接头体、螺母、螺塞 | 35、45 | GB699-65
2 | 铰接管接头体、铰接螺栓 | 35、45 | GB699-65
3 | 接管 | 15、20 | GB699-65
4 | 垫圈 | 纯铝、纯铜(退火后HB32~45) | YB464-64
注:同栏中所列材料允许通用。在采用冷镦、冷挤及辗制螺纹工艺条件下,序号1、3零件允许用A3钢代替,但抗拉强度不应低于35钢。铰接螺栓经调质处理,HB=200~230。除表中所规定材料外,可根据使用条件选用其他材料,由供需双方议定并在订单中注明。
2. 零件材料为碳素钢时,表面处理均为发黑或发蓝。需其他处理,由供需双方在订单中注明。
3. 零件上的螺纹:
(1)螺纹基本尺寸按GB196-63规定。外螺纹公差按GB197-63的2a级制造,内螺纹公差按GB197-63的3级制造。
(2)外螺纹侧面光洁度为√5,内螺纹侧面光洁度为√4。
(3)螺纹表面不得有裂缝、磁伤、毛刺、划痕、双牙尖及扣不完整等缺陷。
4. 螺纹螺尾、退刀槽内螺纹、外螺纹倒角尺寸按表2规定。
5. 管接头体上压紧螺母端螺纹及内外六角螺塞螺纹如系镶制,退刀槽可改为螺尾,但长度不得大于2倍螺距。
6. 六角头支承面E与螺纹轴线不垂直度公差为0.1mm。
7. 接头体螺塞上六角头对螺纹轴线不同轴度公差见表3。
8. 接头体上放O形密封圈的端面F与螺纹轴线的不垂直度公差为0.06mm。
9. 各接头体、接管、螺母、螺塞的轴线不同轴度公差为R0.1mm。
10. 接管A面对轴线不垂直度公差为0.1mm,B面与A面不平行度公差为0.05mm。
11. 零件自由尺寸公差按GB159-59的8级精度制造。
12. 零件不得有裂缝、切口,表面不应有影响使用性能的凹痕、毛刺、飞边、刮伤等缺陷。
二、验收规则
13. 成品应由制造厂技术检查部门检验,保证每批零件符合标准,并附产品质量合格证。
14. 组件或零件应成批交货验收,每批零件型式尺寸、材料牌号须相同,由供方规定或双方商定,在订单中注明。
15. 需方有权按技术条件进行两次抽样检查,每次抽样数量及判废数按表4规定。
表4 抽样检查方案
批量 | 抽查件数 | 允许不合格品数
1000 | 16 | 1
>1000~3000 | 25 | 1
>3000~10000 | 40 | 3
10000以上 | 50 | 4
注:第一次抽检不合格品数不超过允许数,可验收;超过则进行第二次抽检,两次累计不合格品数不超过总允许数,则可验收。
三、包装和标记
16. 成品应清除污垢及金属屑,无镀层金属表面应涂防锈剂,自出厂日起半年内在正常贮存及运输条件下不发生锈蚀。
17. 组件或零件出厂应有内外包装,包装方法由制造厂根据需要确定,但在正常保管和运输中不得因包装不当而损坏或遗失零件。
18. 外包装箱每箱毛重不大于50公斤。
19. 外包装箱表面应附标记,包括:
(1)制造厂名称
(2)产品名称
(3)产品规定标记
(4)件数及毛重
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。