基本信息
标准号:
HB 7035-1993
HB 7035-1993抗剪型干涉配合连接平头螺栓
标准类别:航空工业行业标准(HB)
发布日期:1994-10-31
实施日期:1995-01-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:1.31 MB
相关标签:
连接
螺栓
配合
抗剪
干涉
平头
标准分类号
关联标准
相关单位信息
标准简介
HB 7035-1993 抗剪型干涉配合连接平头螺栓 HB7035-1993
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:1.31 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
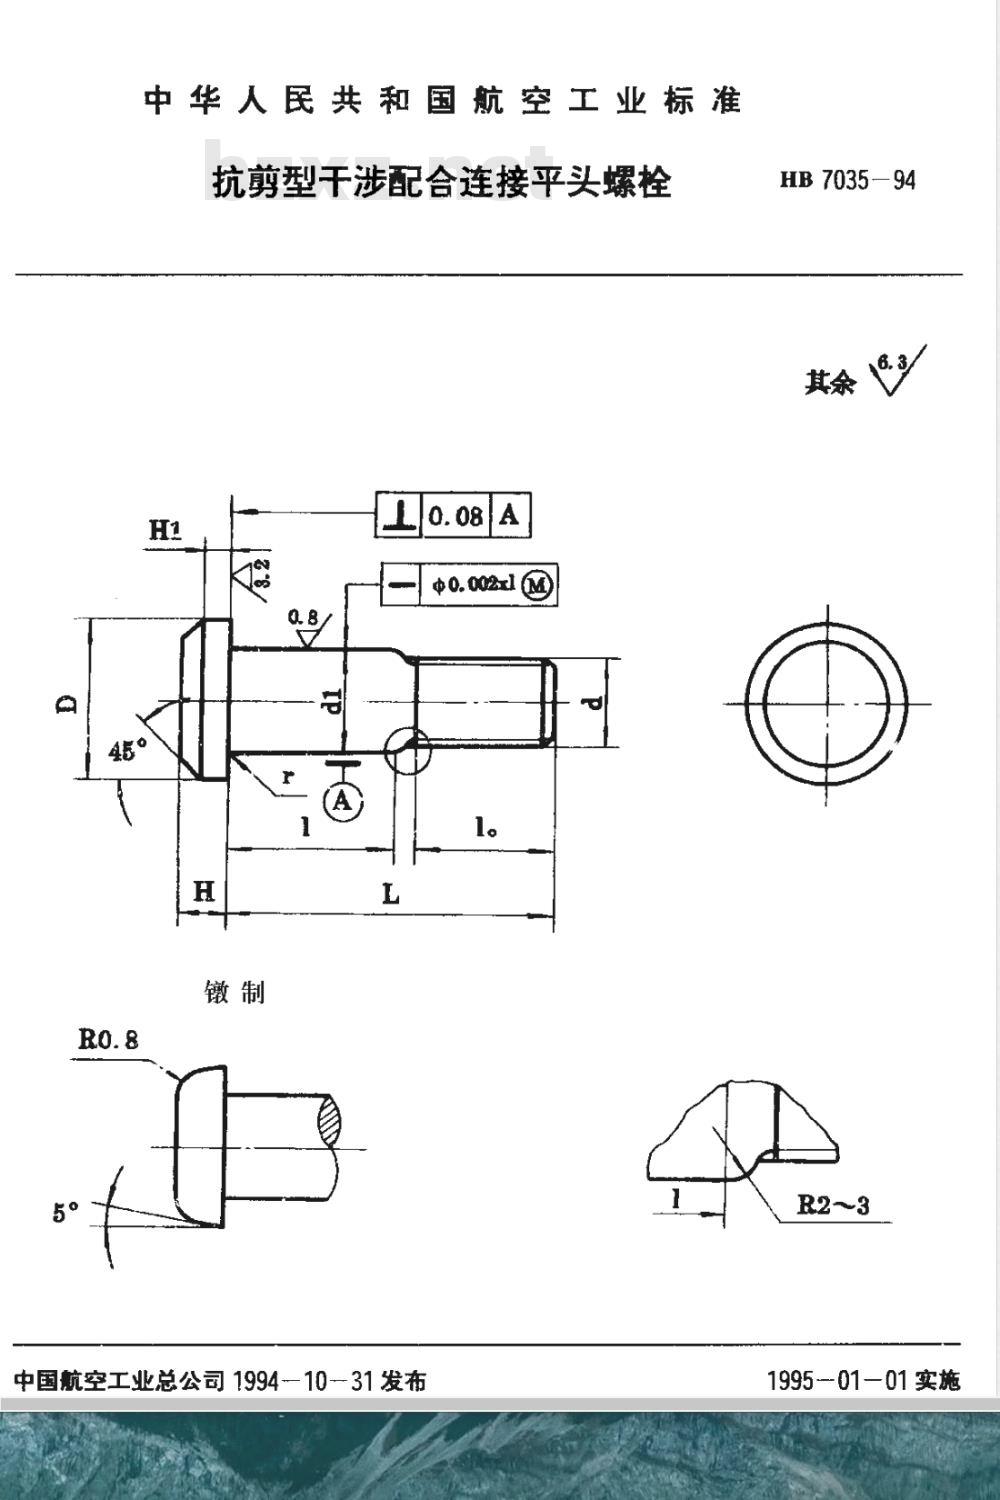
中华人民共和国航空工业标准
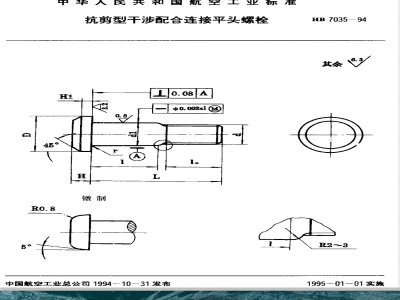
抗剪型干涉配合连接平头螺栓
sp 0. 002xl (M
中国航空工业总公司1994-10-31发布HB 7035—94
R2~3
1995-01-01实施
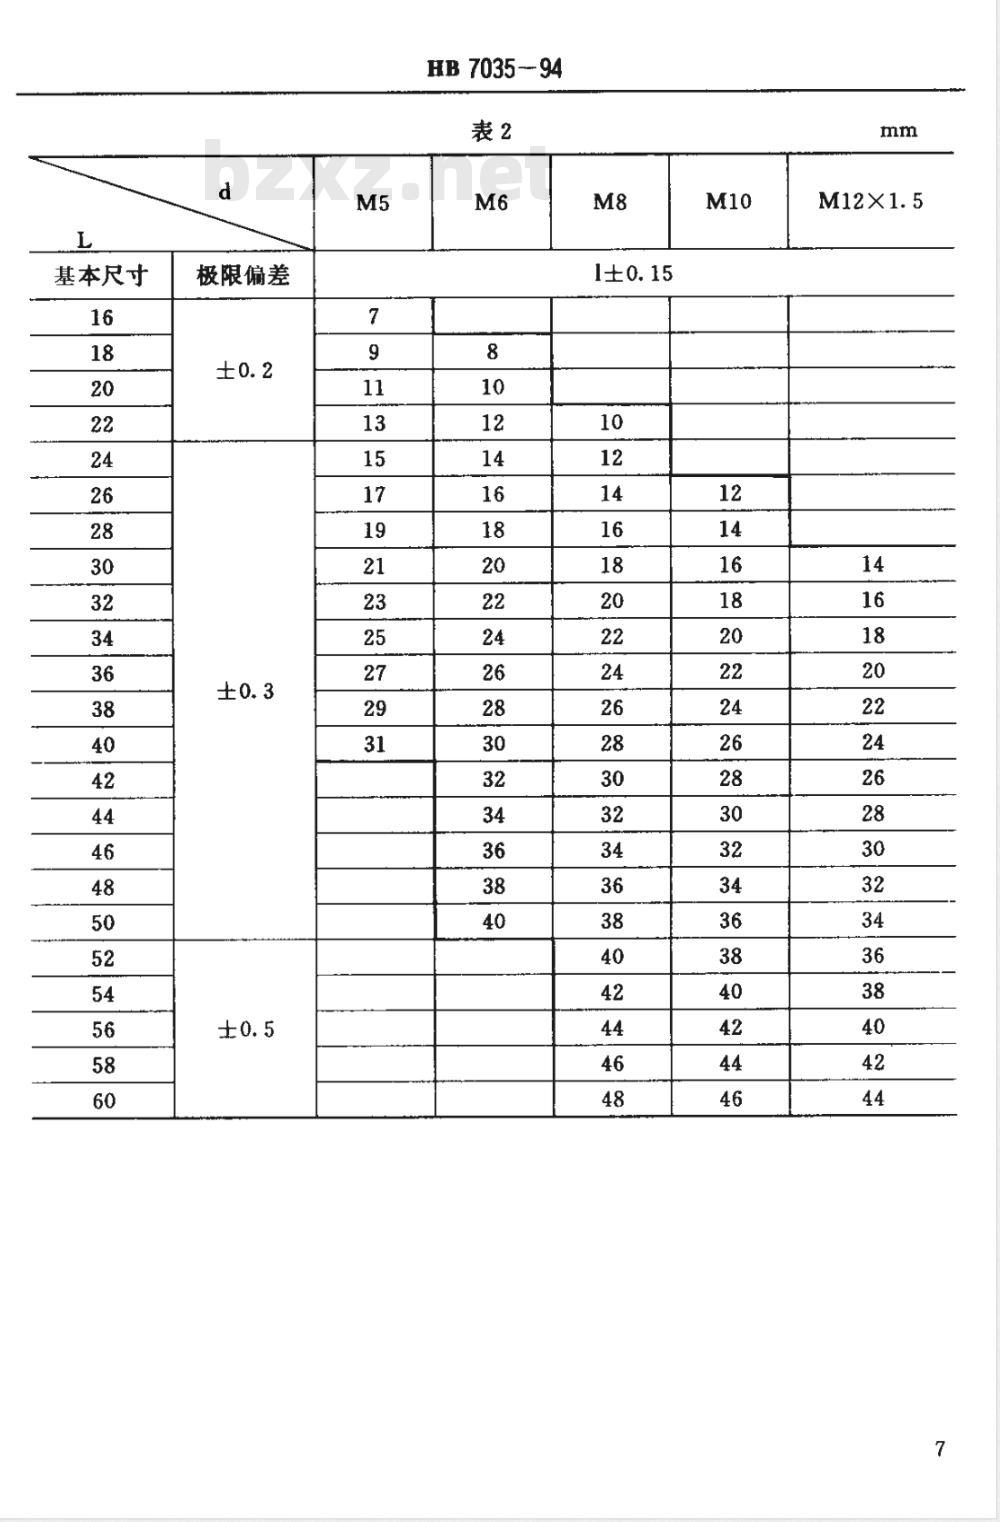
基本尺寸
极限偏差
1。参考
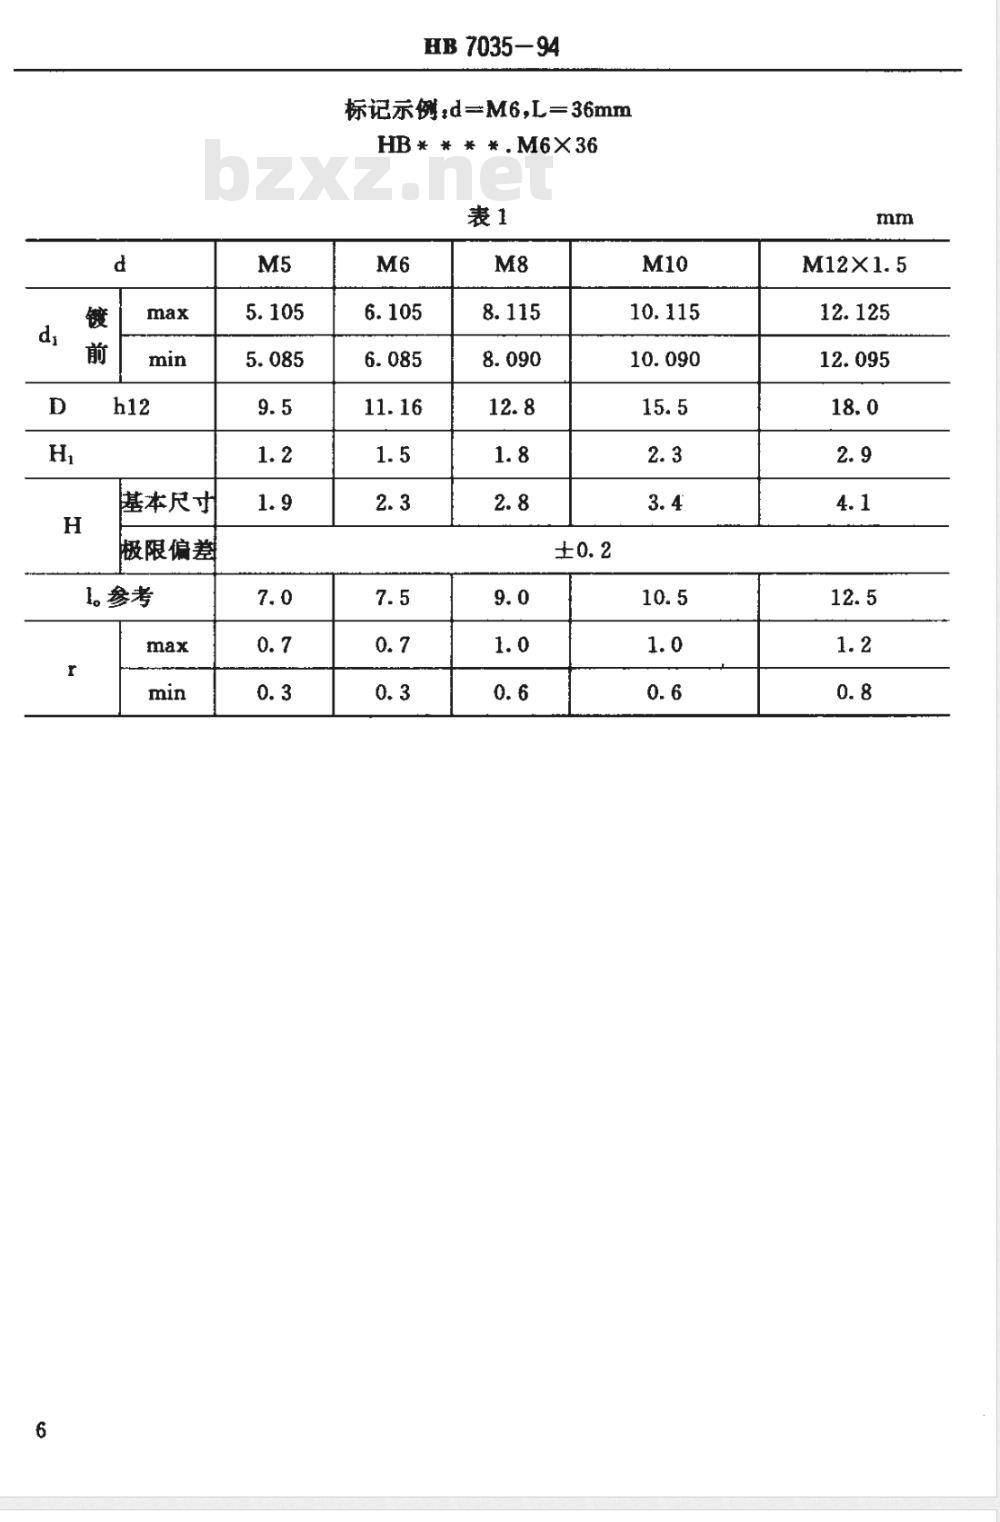
HB 7035-94
标记示例:d=M6,L=36mm
HB****.M6×36
基本尺寸
极限偏差
HB 7035 -- 94
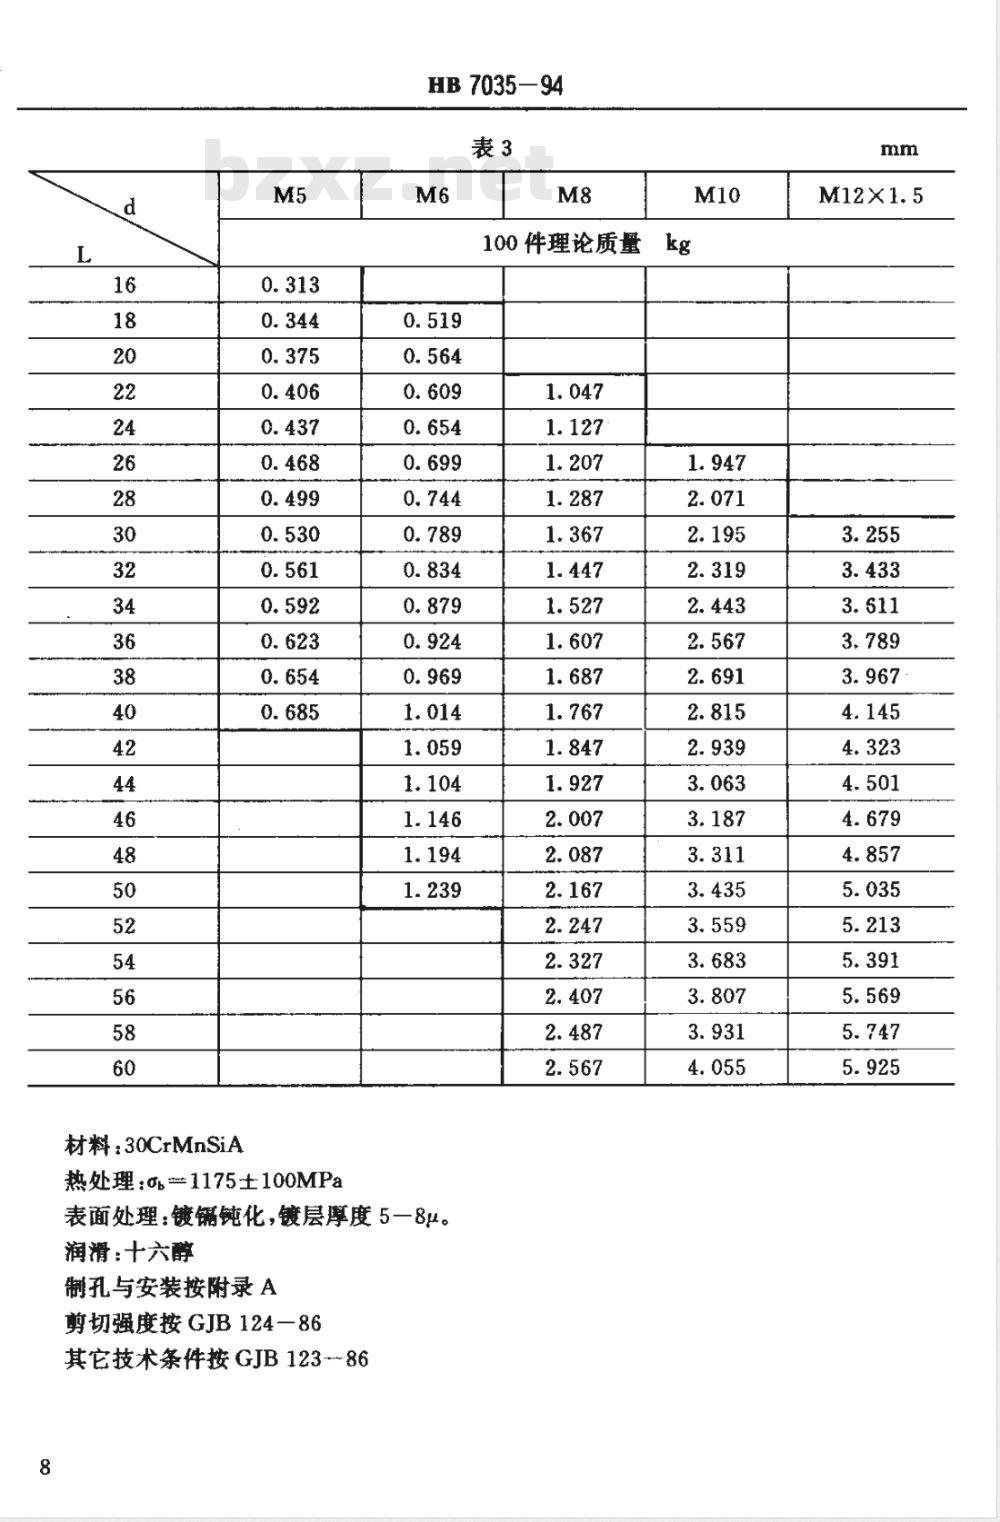
材料:30CrMnSiA
热处理:0g=1175土100MPa
HB7035—94
表面处理:镀锅钝化,镀层厚度5一8μ。润滑:十六醇
制孔与安装按附录 A
剪切强度按GJB124一86
其它技术条件按GJB12386
100件理论质量
A1使用范围
HB 7035-94
附录A
干涉配合连接螺栓制孔与安装
(参考件)
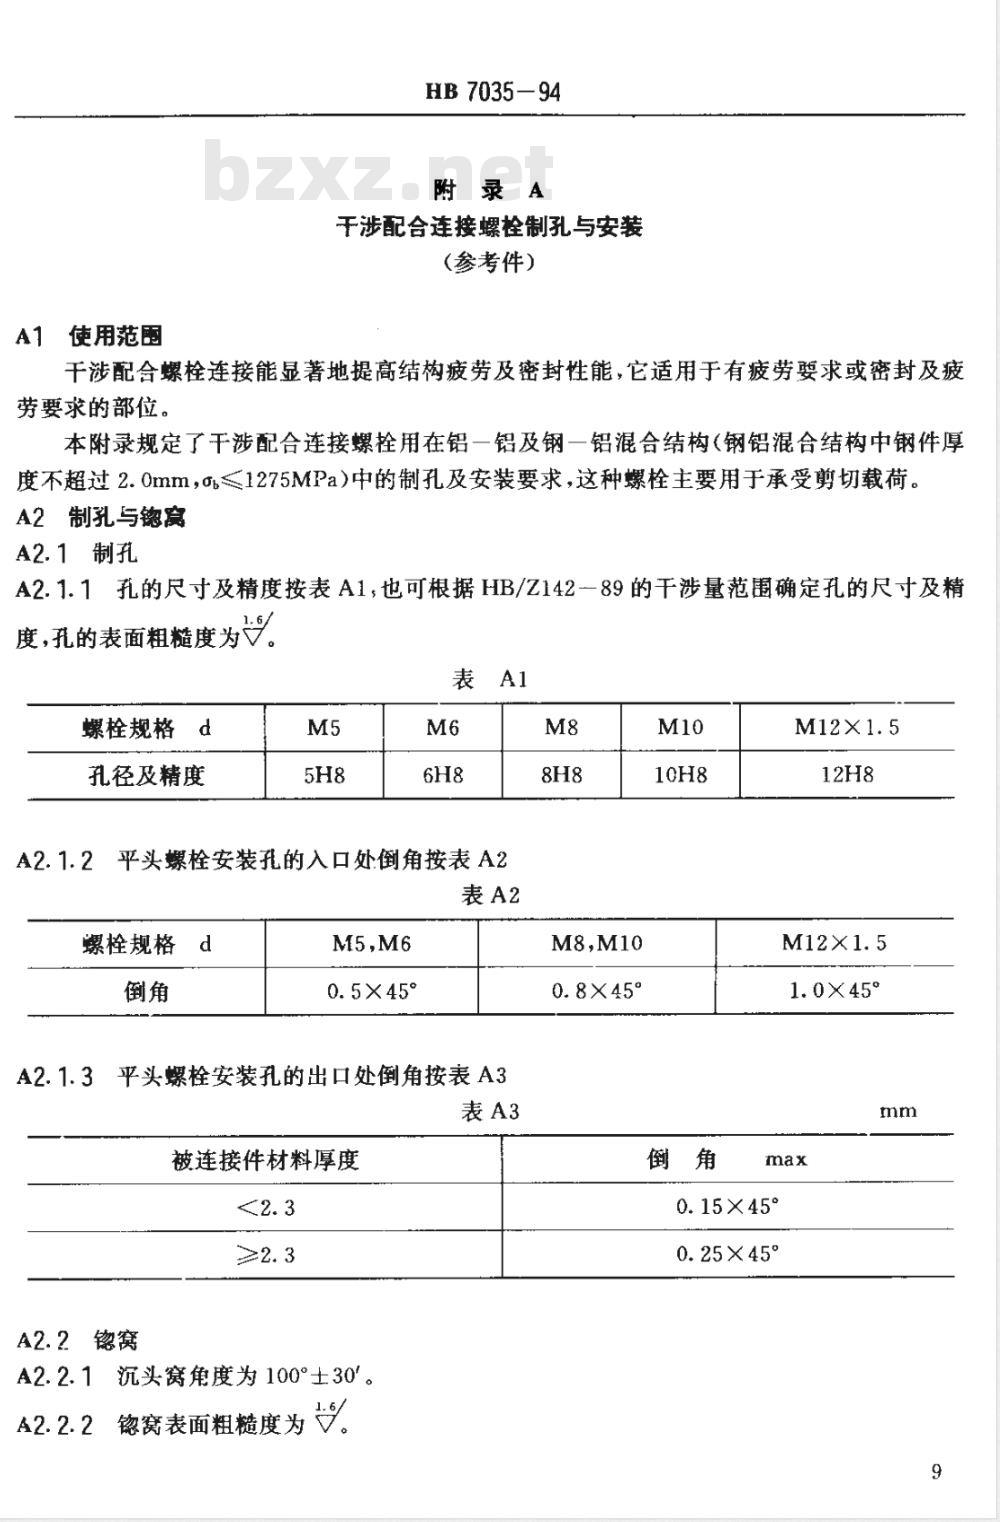
干涉配合螺栓连接能显著地提高结构疲劳及密封性能,它适用于有疲劳要求或密封及疲劳要求的部位。
本附录规定了干涉配合连接螺栓用在铝一铝及钢一铝混合结构(钢铝混合结构中钢件厚度不超过2.0mm,%≤1275MPa)中的制孔及安装要求,这种螺栓主要用于承受剪切载荷。A2 制孔与锶度
A2.1制孔
A2.1.1孔的尺寸及精度按表A1,也可根据HB/Z142一89的干涉量范围确定孔的尺寸及精度,孔的表面粗糙度为V。
螺栓规格d
孔径及精度
表 A1
A2.1.2平头螺栓安装孔的入口处倒角按表A2表A2
螺栓规格
0.5×45°
A2.1.3平头螺栓安装孔的出口处倒角按表A3表A3
被连接件材料厚度
A2.2銘窝
A2.2.1沉头窝角度为100°±30°。A2.2.2
徳窝表面粗糙度为。
M8,M10
1.0×45°
0.25×45°
HB 7035-94
A2.2.3孔与沉头窝交界处应制圆弧,圆弧尺寸按表A4。表A4
螺栓规格d
圆角R
A2.2.4沉头窝轴线与孔轴线的同轴度及沉头窝偏角见图A1窝轴线
A3螺栓安装
A3.1螺栓长度选择
A3.1.1按图A2测量被连接件夹层厚度。A3.1.2根据图A2测量的夹层厚度,按图A3校核螺栓长度。A3.2安装
孔轴线
A3.2.1安装前螺栓表面应涂十六醇润滑,若螺栓光杆上润滑层损坏,则应重新润滑。A3.2.2安装螺栓时,被连接件必须牢固地夹紧在一起。A3.2.3螺栓可先用手锤定位,然后用铆枪将螺栓打入孔中,直到螺栓头就位。视结构情况选择合适的顶铁进行支撑,以防止结构变形和损伤。也可用下列方法安装螺栓:在螺栓出口端用制有比螺栓安装孔直径大0.5mm的带孔的铝合金垫块支撑并用铆钉将螺栓打入。
A3.2.4在安装过程中只要制孔和螺栓都满足要求,在螺栓出口端孔周围允许有轻微凸起。A3.2.5螺栓安装过程中只能用扳手转动螺母,不允许扳动螺栓头。A4螺栓的拆卸
hhhhhhhhihhl
HB 7035—94
A4.1干涉配合连接螺栓-般为不可拆卸连接。必须拆卸时,需逆转螺母使其与螺栓末端齐平,再用手锤敲打使螺栓松动,然后拆除螺母,并用一个比螺栓直径小的光滑平冲头将螺栓打出。为防止结构变形和损伤,敲打螺栓末端时应在螺栓头部支撑牢固。A4.2螺栓拆卸后,当孔已损伤或尺寸超过规定时,应采用加大规格的螺栓,其尺寸视具体情况由设计选用。
A4.3其它安装要求按HB/Z223.2一92。附加说明:
本标准由中国航空工业总公司三()-所提出。本标准由中国航空工业总公司六)一所、西北工业大学和三〇一所负责起草。本标准主要起草人:张广来、余公藩、刘剑霄、庞嘉水。11
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。