基本信息
标准号:
HB 4147-1988
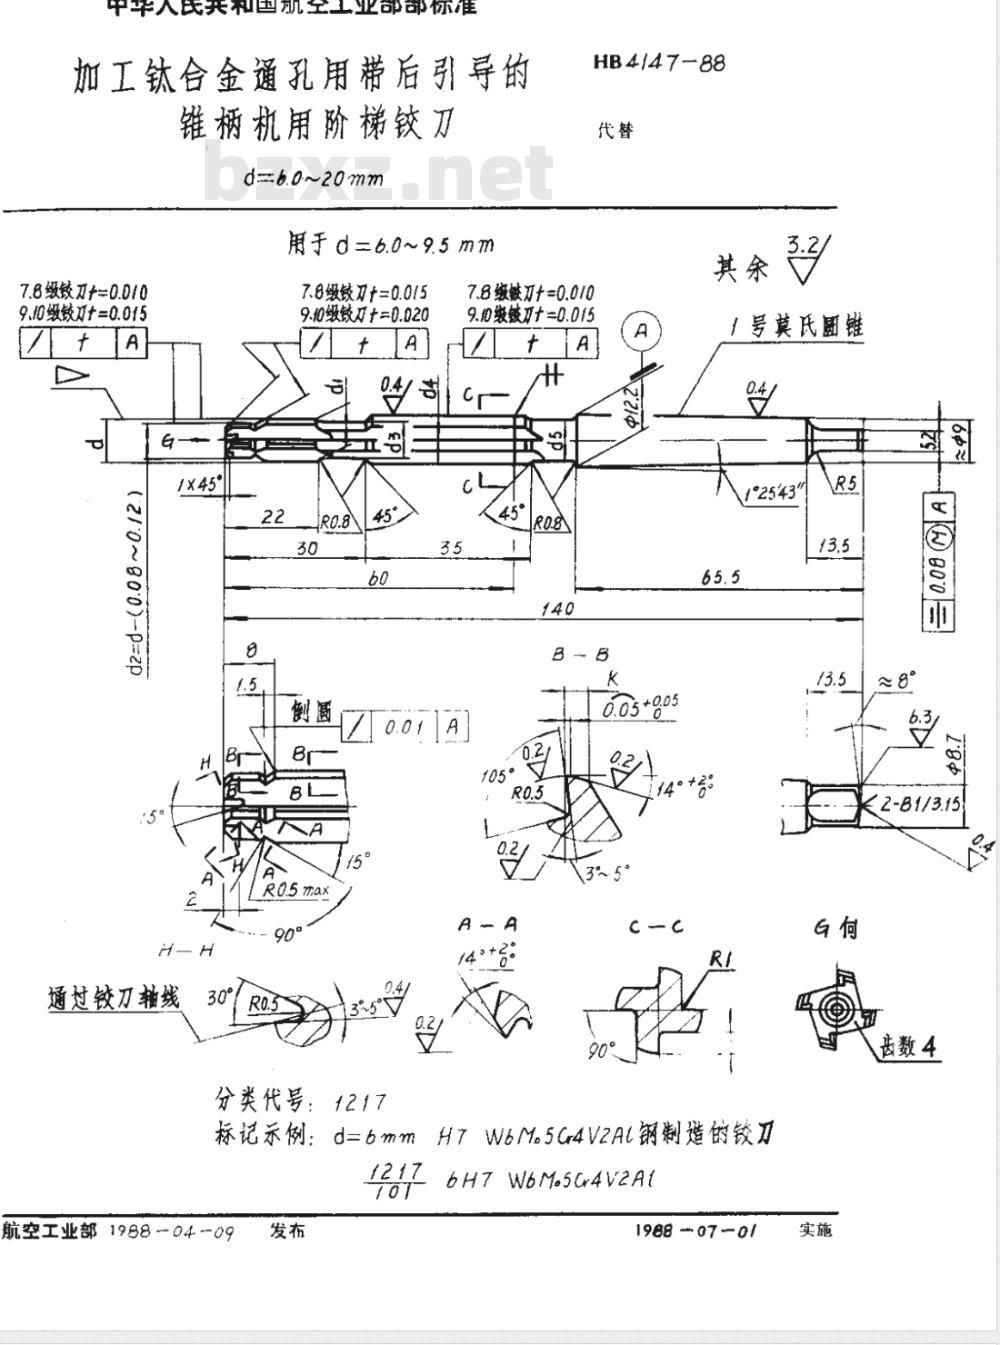
HB 4147-1988加工钛合金通孔用带后引导的锥柄机用阶梯铰刀 d=6.0~20mm
标准类别:航空工业行业标准(HB)
发布日期:1988-04-09
实施日期:1988-07-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:2.61 MB
相关标签:
加工
钛合金
机用
铰刀
阶梯
引导
通孔
标准分类号
中标分类号:>>>>J4 航空、航天>>航空器与航天器制造用设备>>V91刀具
关联标准
相关单位信息
标准简介
HB 4147-1988 加工钛合金通孔用带后引导的锥柄机用阶梯铰刀 d=6.0~20mm HB4147-1988
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:2.61 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
工业部部标雅
加工钛合金通孔用带后引寻的
锥柄机用阶梯铰刀
db.0~20mm
用于 d= b.0~ 9.5mm
7.8级铰刀+=0.010
9.10级铰+=0.015
(2/:0~g0:0)-p=2p
通过铰刀轴线
7.8级及+=0.015
9.0级铰几+=0.020
分类代号:1217
HB4/47-88
7.8链刀+=0.010
9.0锁刀十=0.015
」号莫氏圆锥
1°2543\
114°+6
标记示例:d=bmmH7WbM.5G4V2At钢制造的铰刀1217
航空工业部1988-04-09
bH7W6M.5r4V2Al
1988- 0701
2-B1/3.15
齿数4
≤2-B1/3.15
齿数4
*8:869
*8:863
.%.009
#8:865
*8:819
极板限
际-(0.008
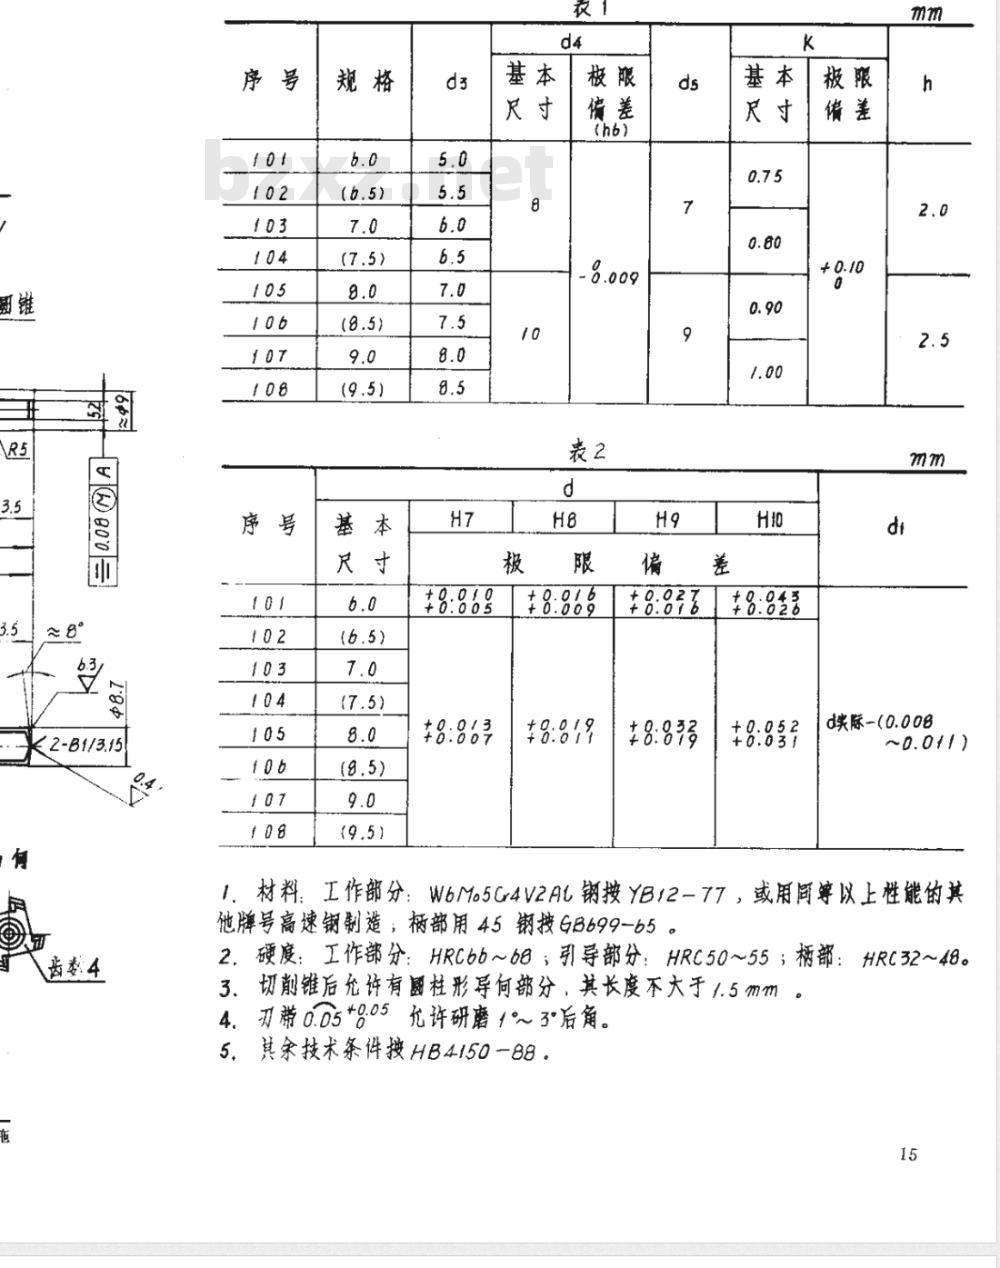
1材料:工作部分:W6M5Gr4V2AL钢按YB12-77,或用商等以上性能的其他牌号高速钢制造;柄部用45钢接GB699-b52.硬度:工作部分:HRCbb~b8;引导部分:HRC50~55;柄部:HRC32~48。3. 切削锥后允许有显柱形导何部分,其长度不大于 1.5 mm4. 刃带 0.D5*0.05允许研磨 1℃ 3°后角。5.余技术条件接HB4150-88。
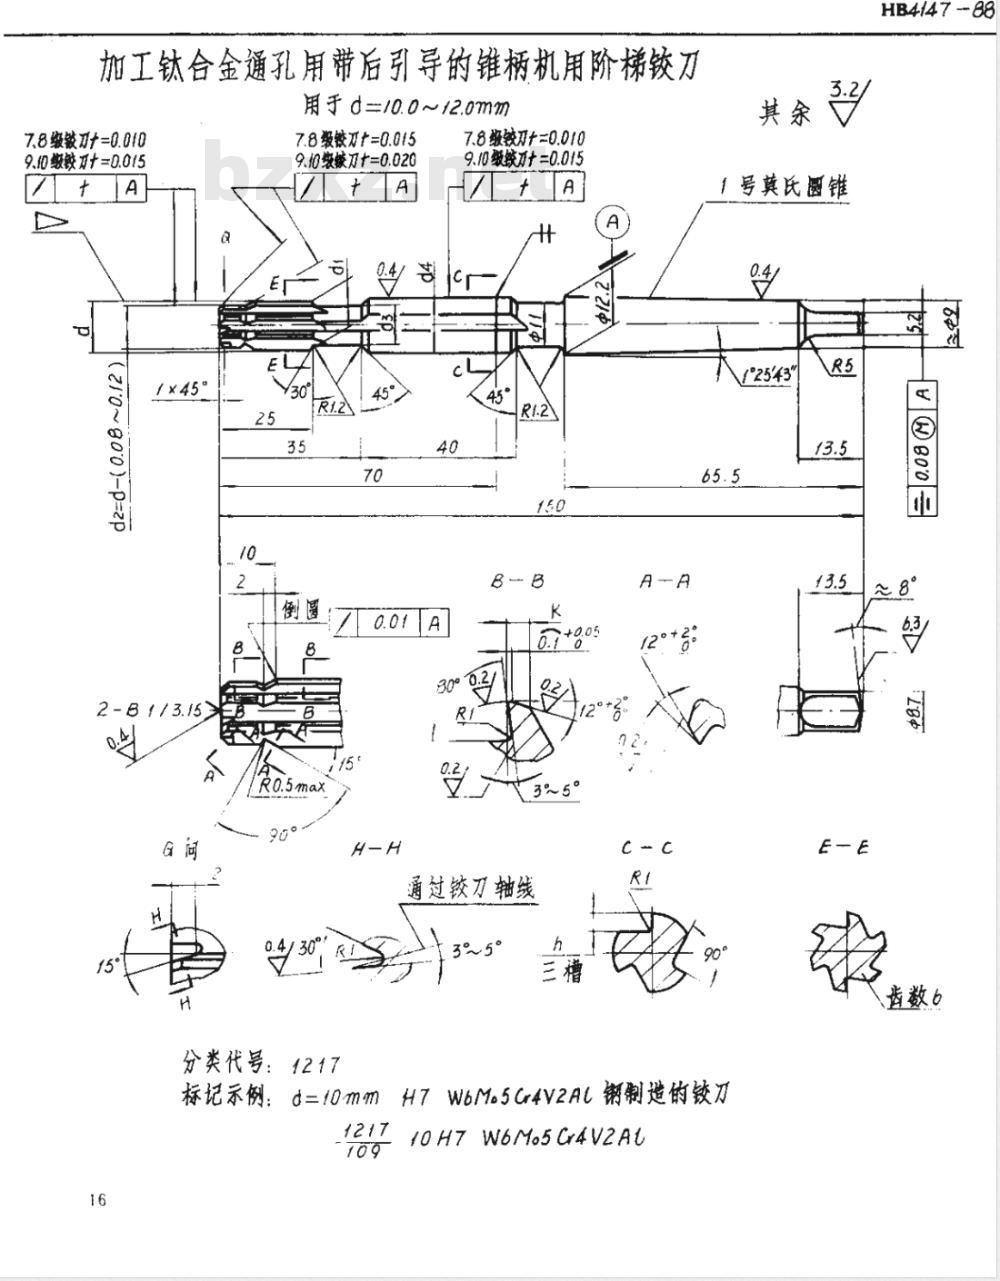
加工钛合金通孔用带后引导的锥柄机用阶梯铰刀用于d=10.0~12.0mm
7.8级刀=0.010
9.10级铁=0.015
(z/0~800)-p=2p
1×45°
2-B1/3.153
7.8般铰=0.015
9、0袋=0.020
7.8铰刀+=0.010
9.10级铁万十=0.015
通过铰刀轴线
分类代号:1217
1号奠氏圆锥
标记示例:d=10mm H7 WbM.5Cr4V2At 制造的铰刀1217
10H7W6Mo5Cr4V2AU
HB4147--88
齿数6
HB4147--88
齿数6
车8:863
续表1
续表 2
*8:834
*8:853
d实邸-(0.009
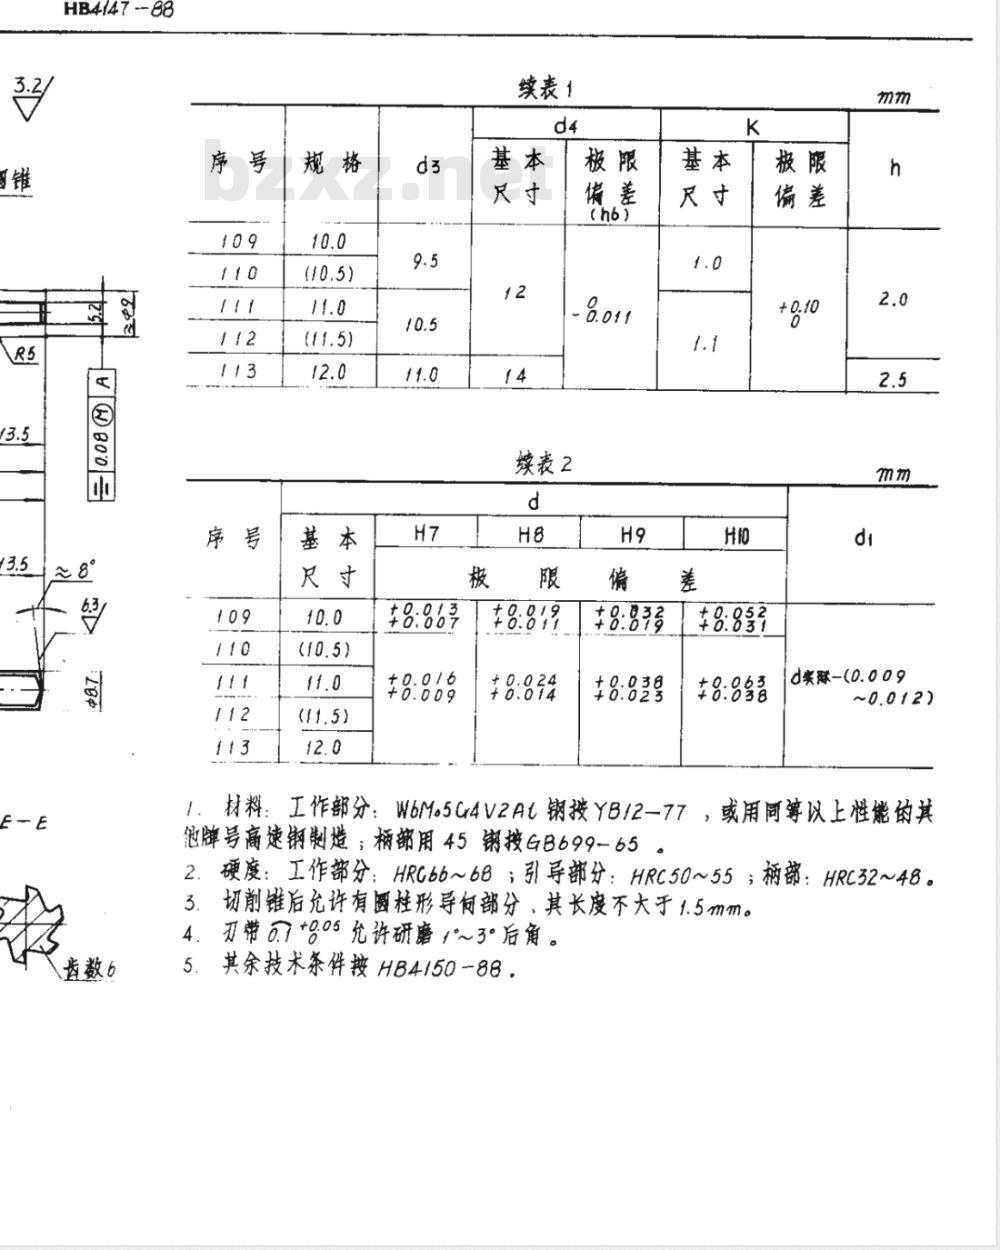
材料:工作部分:WbM.5Cx4V2At钢按YB/2-77,或用同筹以上性能的其他牌号癌速钢制造;柄部用45按GB699-652. 硬度:工作部分:HRGbb~68 ;引寻部分:HRC50~55 ;柄部:HRC32~48。3.切削锥后充许有医柱形导部分、其长度不大于1.5 mm。4.刃带0.7 *%05充许研磨,℃3.后角。其余技术条件接HB4150-88.
加工钛合金通孔用带后引导的锥柄机用阶梯铰刀7.8级铰=0.010
9:10级较刀+=0.015
(z/0~800)-p=2p
1x45°
2-B1/3.15
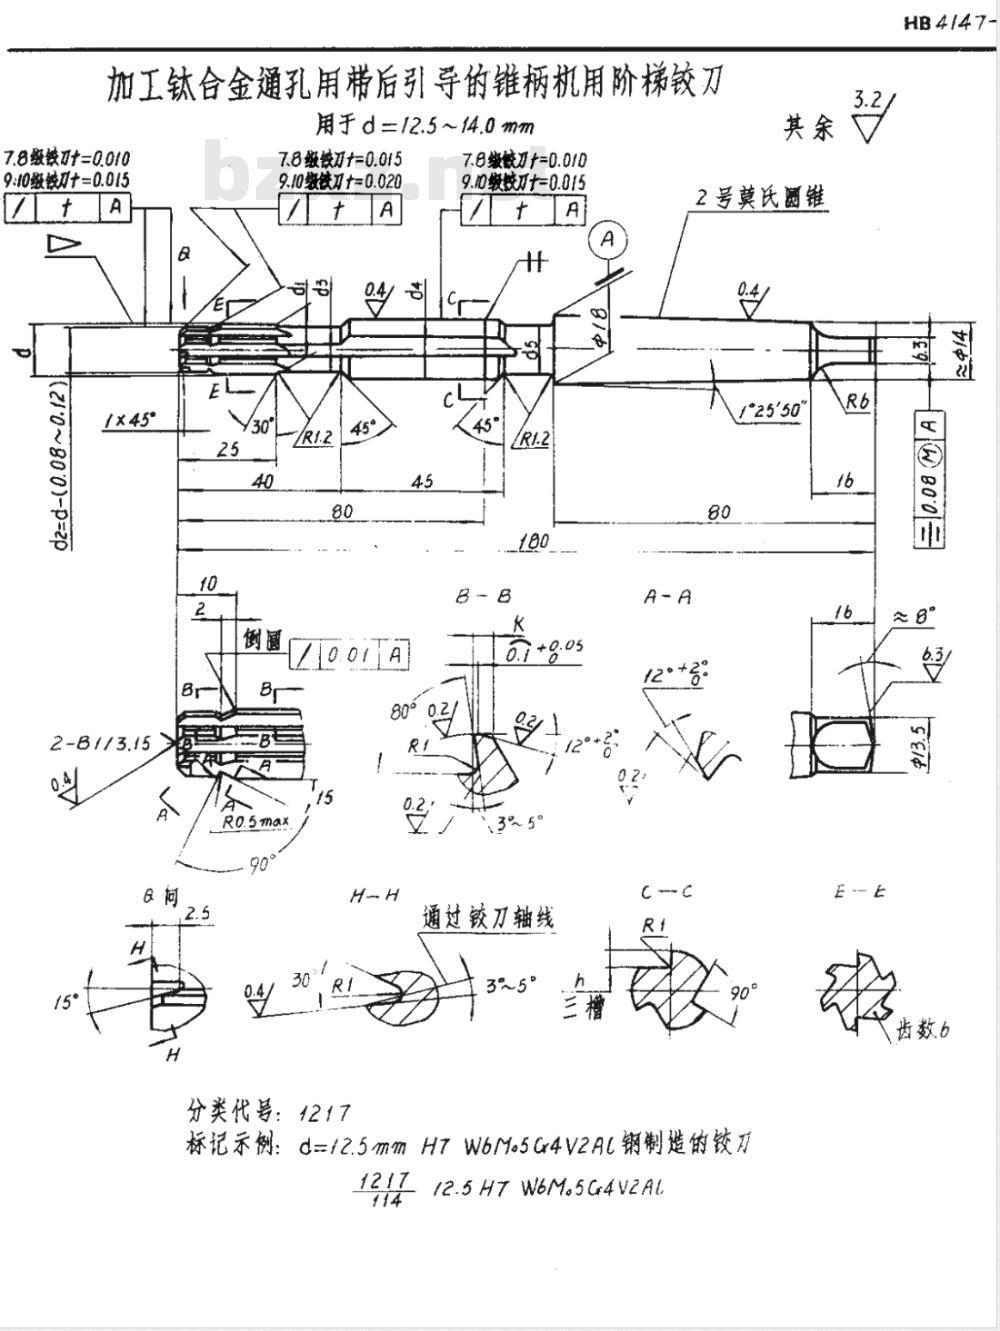
用于d=12.5~14.0mm
7.8级钱刀=0.015
9.10缴铁刀十=0.020
7.日级刀+=0.010
9.10级较及十=0.015
入45°
分类代号:1217
通过铰刀轴线
其余√
2号莫氏圆锥
12° +2°
标记示例:d=f2.5mm H7 WbMo5Gr4V2AL钢制造的铰刀1217
12.5H7W6M.5G4V2Al
HB4/47
图800
齿数6
HB4/47-58
齿数6
续表1
续表2
*8:82号
d突脉-(0.009
1.材料:工作部分:W6M.5Gx4V2AL钢按YB1277,或用同等以上性能的其他牌号高钢制造;柄部用45钢按B699-652.硬度:工作部分:HRC6b~68;引导部分:HRC50~55;柄部:HRC32~48。切削锥后允许有圆柱形导旬部分,其长度不大于1.5mm。3.
4.刃带0.7*9.05允许研磨1℃3°后角。5.其余技术条件接HB415088。
加工钛合金通孔用带后引导的锥柄机用阶梯铰刀用于d=14.5~17.0mm
7.8级铰刀+=0.010
9.0级铰+=0.015
(z10~800)-p=2p
1×45°
7.日级较刀+=0.015
9.10级铰+=0.020
分类代号:1217
7.8级铰刀+=0.010
9.10级较+=0.015
通过铰刀轴线
2号奠氏圆锥
标记示例:d=14.5mmH7W6M.5G4V2Al钢制造的铰万1217
14.5H7W6M5Cr4V2Al
HB4147-88
齿数6
HB4147-88
齿数b
续表1
续表2
#8:834
8:82号
d爽麻-(0.0 11
1,材料:工作部分:WbM。5C4V2AL钢按YB12-77,或用等以上性能的其他牌号高速钢制造,柄部用45钢按6B699-65。2.硬度:工作部分:HRC66~68,引导部分:HRC50~55;柄部:HRC32~48。切削锥后充许有圆柱形导何部分,其长度不大于1.5mm。3
可带0.7+%:05充许研磨1~3°后角。44
其余技术条件按HB4150--88。
加工钛合金通孔用费后引导的锥柄机用阶梯铰刀用于d=18~20mm
7.8级铰刀+=0.010
9.t0级铰刀+=0.015
[(2/0~800)-p=2P
1×45°
2-B16/5
7.8级+=0.015
9.0级铰十=0.020
7.8级铰刀+=0.010
9.1D0缎较刀十=0.015
通过铰刀轴线
3号奠氏圆锥
1°26'16
分类代号:1217
标记示例: d=18 mm H7 W6M5G4 V2At 钢制造的铰刀1217
18H7W6Mo5Cr4V2A
奠氏圆锥
26'16\
序号规格
+%:868
续表1
续表2
+8:814
+8:839
d实麻-(0.0 11
1,材料:工作部分:WbM。5Gr4V2At钢按YB12--77,或用间筹以上性能的其他牌号高速钢制造;柄部用45钢接GBb99-65.2.硬度:工作部分:HRC66~68 ;引寻部分:HRC50~55;柄部:HRC32~48。3.切削链后允许有圆柱形寻何部分,其长度不大于1.5mm。4.刃带6.7+8.05充许研磨,3后角。5.其余技术条件按HB4150-38。19
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。