基本信息
标准号:
HB 5013-1996
HB 5013-1996热处理制件检验类别
标准类别:航空工业行业标准(HB)
发布日期:1996-09-13
实施日期:1996-10-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:1.67 MB
相关标签:
热处理
制件
类别
标准分类号
标准ICS号:航空器和航天器工程>>49.025航空航天制造用材料
中标分类号:航空、航天>>航空、航天材料与工艺>>V11航空与航天用经书铸锻材料
出版信息
页数:5页
标准价格:8.0 元
出版日期:1996-10-01
相关单位信息
起草人:王志刚、樊世昆、文才生、杜飞
起草单位:621所、114厂、410厂和172厂
提出单位:航空材料、热工艺标准化技术
发布部门:中国航空工业总公司
标准简介
本标准适用于飞机、发动机和机载设备等制件热处理后的检验。 HB 5013-1996 热处理制件检验类别 HB5013-1996
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:1.67 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国航空工业标准
HB 5013 -- 96
热处理制件检验类别
1996—0913发布
10--01实施
本标准根据GB/T1.1一1993的编写要求对HB5013一74进行修订,修订后的标准分为五部分:1.范围;
2.引用标准;
3.术语;
4.检验类别;
5检验类别的标注。
修订后的标准取消了原标准中关于飞机厂、发动机厂、机载设备厂执行标准允许有差异的注释,在主要技术要求中,不再注明和区分飞机厂、发动机厂和机载设备厂,而是根据航空产品质量要求统一编写;最终热处理制件检验项目中,除硬度和力学性能外,又强调了其它使用性能等项目的检查;增加了变形铝合金电导率的测量;明确了化学热处理渗碳、碳氮共渗和渗氮、氮碳共渗渗层深度和金相组织检验依据的标准。
本标准是热处理制件分类标准,属于制件热处理标准中基础性标准,设计部门应同治金、工艺等其它部门协商确定制件类别,并在设计图样或有关技术文件中注明。
本标准从生效之日起代替航标HB5013一74。本标准由航空材料、热工艺标准化技术归口单位提出并归口。本标准起草单位:621所、114厂、410厂和172厂。本标准主要起草人:王志刚、樊世昆、文才生、杜飞。本标准首次发布于1969年,并于1974年7月第一次修订。1范围
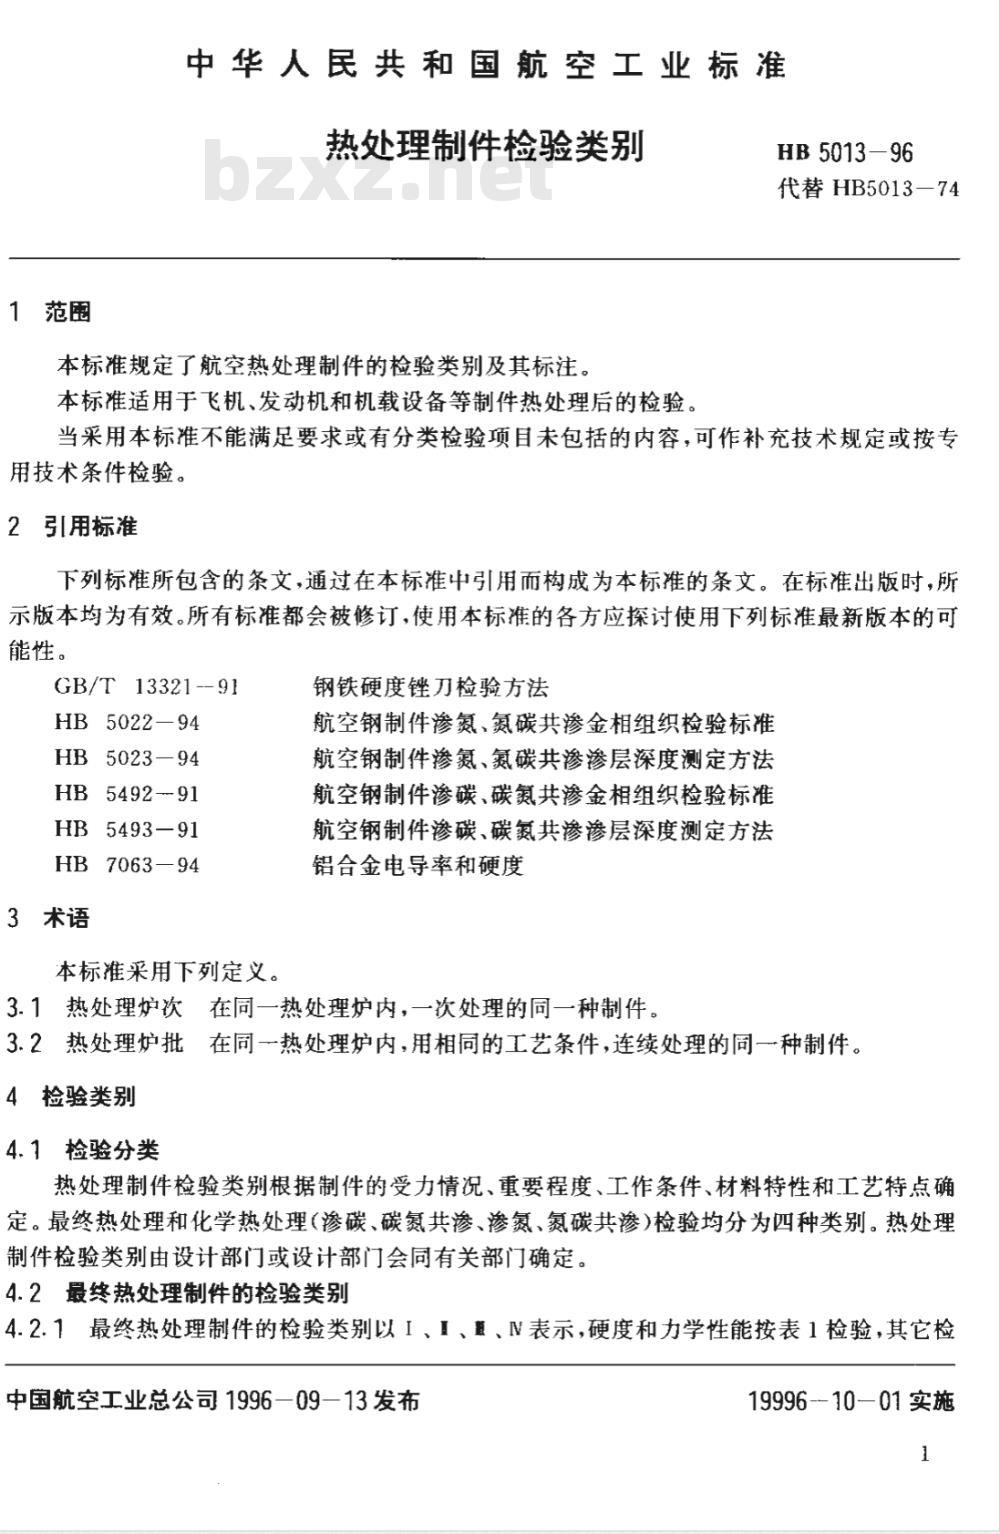
中华人民共和国航空工业标准
热处理制件检验类别
本标准规定了航空热处理制件的检验类别及其标注。本标准适用于飞机、发动机和机载设备等制件热处理后的检验。HB5013-96
代替HB5013-74
当采用本标准不能满足要求或有分类检验项目未包括的内容,可作补充技术规定或按专用技术条件检验。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。在标准出版时,所示版本均为有效。所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GB/T 13321--91
HB 5022—94
HB 5023—94
HB5492-91
HB 5493—91
HB 7063-94
3术语
本标准采用下列定义。
钢铁硬度锂刀检验方法
航空钢制件渗氮、氮碳共渗金相组织检验标准航空钢制件渗氮、氮碳共渗渗层深度测定方法航空钢制件渗碳、碳氮共渗金相组织检验标准航空钢制件渗碳、碳氮共渗渗层深度测定方法铝合金电导率和硬度
3.1热处理炉次在同一热处理炉内,一次处理的同一种制件。3.2热处理炉批在同一热处理炉内,用相同的工艺条件,连续处理的同一种制件。4检验类别
4.1检验分类
热处理制件检验类别根据制件的受力情况、重要程度、工作条件、材料特性和工艺特点确定。最终热处理和化学热处理(渗碳、碳氮共渗、渗氮、氮碳共渗)检验均分为四种类别。热处理制件检验类别由设计部门或设计部门会同有关部门确定。4.2最终热处理制件的检验类别
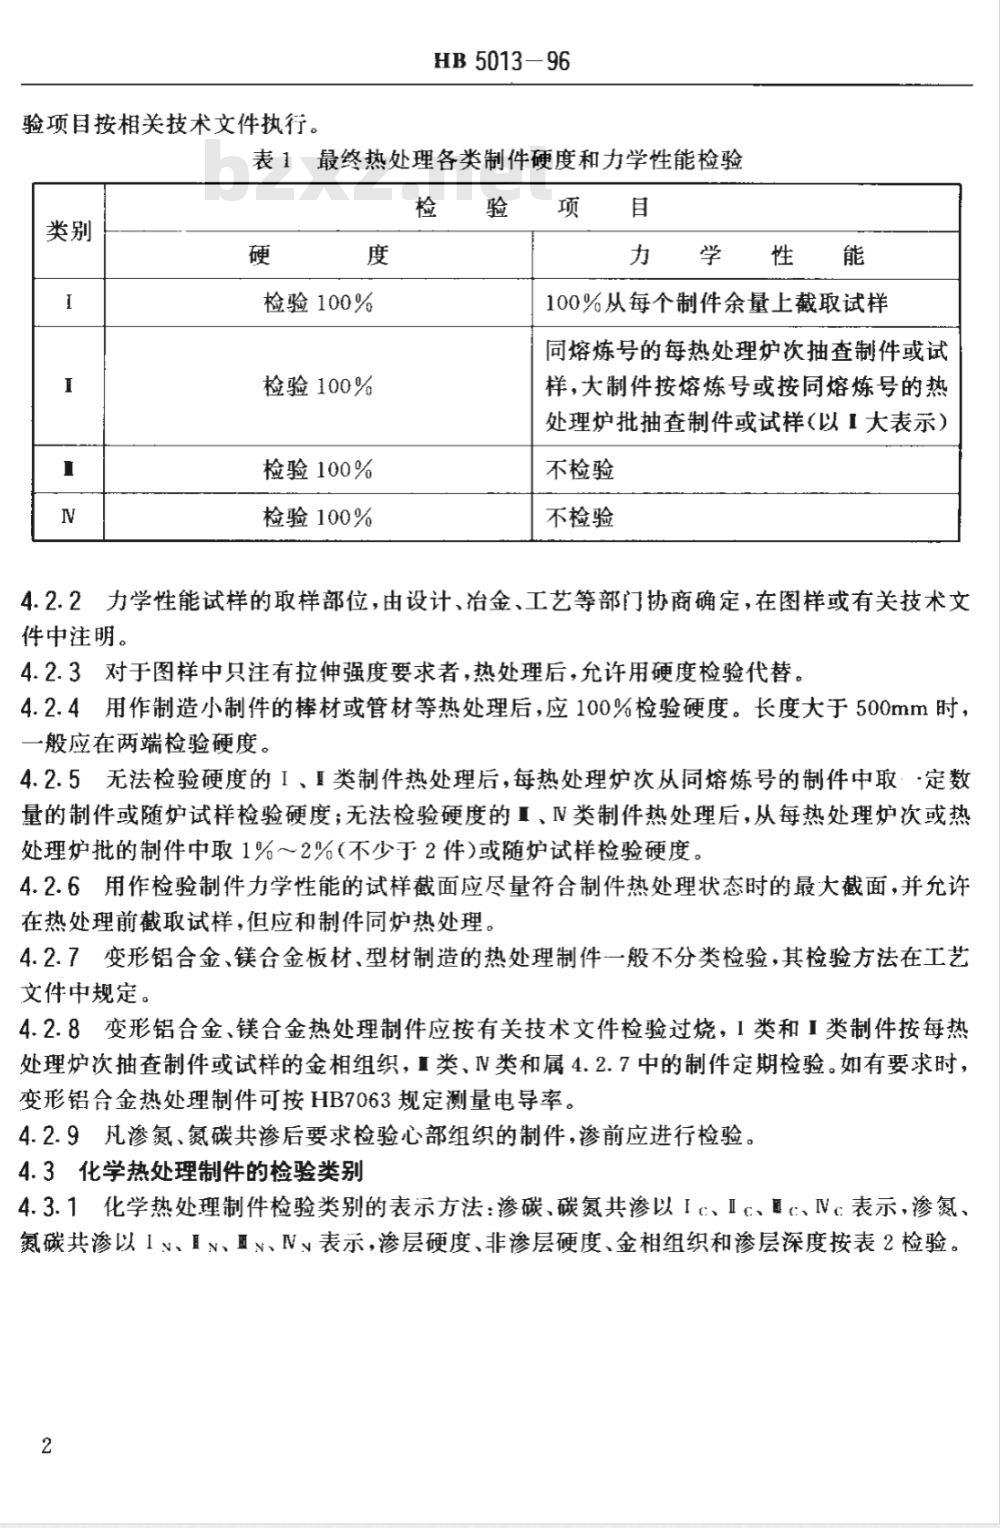
4.2.1最终热处理制件的检验类别以I、I、、N表示,硬度和力学性能按表1检验,其它检中国航空工业总公司1996一09—13发布19996--10—01实施
验项目按相关技术文件执行。
HB 5013-96
表1最终热处理各类制件硬度和力学性能检验类别
检验100%
检验100%
检验100%
检验100%
100%从每个制件余量上截取试样同熔炼号的每热处理炉次抽查制件或试样,大制件按熔炼号或按同熔炼号的热处理炉批抽查制件或试样(以Ⅱ大表示)不检验
不检验
4.2.2力学性能试样的取样部位,由设计、冶金、工艺等部门协商确定,在图样或有关技术文件中注明。
4.2.3对于图样中只注有拉伸强度要求者,热处理后,允许用硬度检验代替。4.2.4用作制造小制件的棒材或管材等热处理后,应100%检验硬度。长度大于500mm时一般应在两端检验硬度。
4.2.5无法检验硬度的I、类制件热处理后,每热处理炉次从同熔炼号的制件中取··定数量的制件或随炉试样检验硬度;无法检验硬度的I、W类制件热处理后,从每热处理炉次或热处理炉批的制件中取1%~2%(不少于2件)或随炉试样检验硬度。4.2.6用作检验制件力学性能的试样截面应尽量符合制件热处理状态时的最大截面,并允许在热处理前截取试样,但应和制件同炉热处理。4.2.7变形铝合金、镁合金板材、型材制造的热处理制件一般不分类检验,其检验方法在工艺文件中规定。
4.2.8变形铝合金、镁合金热处理制件应按有关技术文件检验过烧,I类和1类制件按每热处理炉次抽查制件或试样的金相组织,I类、IV类和属4.2.7中的制件定期检验。如有要求时,变形铝合金热处理制件可按HB7063规定测量电导率。4.2.9丸渗氮、氮碳共渗后要求检验心部组织的制件,渗前应进行检验。4.3化学热处理制件的检验类别
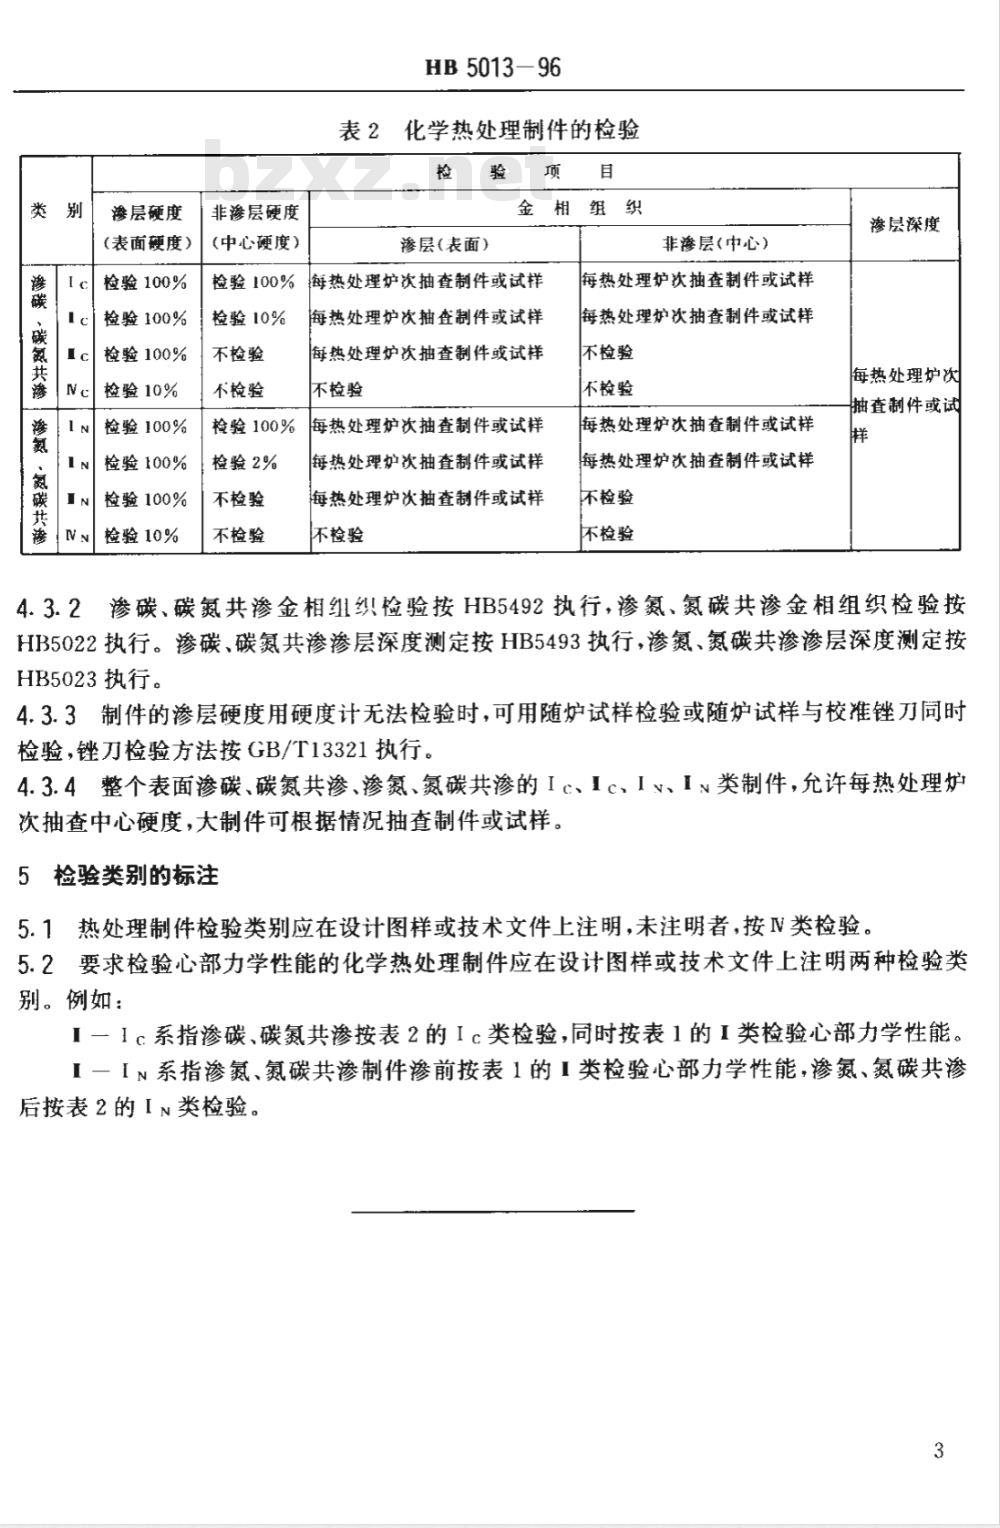
4.3.1化学热处理制件检验类别的表示方法:渗碳、碳氮共渗以Ic、Ic、c、Vc表示,渗氮,氮碳共渗以I、I、N、N表示,渗层硬度、非渗层硬度、金相组织和渗层深度按表2检验。2
·碳氮共渗
·氮碳共谬
渗层硬度
(表面硬度)
检验100%
检验100%
检验100%
检验10%
检验100%
检验100%
检验100%
检验10%
非渗层硬度
(中心硬度)
HB5013-96
表2化学热处理制件的检验
金相组织
渗层(表面)
检验100%
海热处理炉次抽查制件或试样
检验10%
不检验
不检验
检验100%
检验2%
不检验
不检验
每热处理炉次抽查制件或试样
每热处理炉次抽查制件或试样
不检验
每热处理炉次抽查制件或试样
每热处理炉次抽查制件或试样
每热处理炉次抽查制件或试样
不检验
非渗层(中心)
每热处理炉次抽查制件或试样
每热处理炉次抽查制件或试样
不检验
不检验
每热处理炉次抽查制件或试样
每热处理炉次抽查制件或试样
不检验
不检验
渗层深度
每热处理炉次
抽查制件或试
4.3.2渗碳、碳氮共渗金相组织检验按HB5492执行,渗氮、氮碳共渗金相组织检验按HB5022执行。渗碳、碳氮共渗渗层深度测定按HB5493执行,渗氮、氮碳共渗渗层深度测定按HB5023执行。
4.3.3制件的渗层硬度用硬度计无法检验时,可用随炉试样检验或随炉试样与校准锉刀同时检验,锉刀检验方法按GB/T13321执行。4.3.4整个表面渗碳、碳氮共渗、渗氮、氮碳共渗的Ic、Ic、Iv、I~类制件,允许每热处理炉次抽查中心硬度,大制件可根据情况抽查制件或试样。5检验类别的标注
5.1热处理制件检验类别应在设计图样或技术文件上注明,未注明者,按N类检验,5.2要求检验心部力学性能的化学热处理制件应在设计图样或技术文件上注明两种检验类别。例如:
I一Ic系指渗碳、碳氮共渗按表2的Ic类检验,同时按表1的I类检验心部力学性能。一N系指渗氮、氮碳共渗制件渗前按表1的I类检验心部力学性能,渗氮、氮碳共渗后按表2的IN类检验。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。