基本信息
标准号:
JT/T 4504-1983
JT/T 4504-1983锚及锚链修理技术要求
标准类别:交通行业标准(JT)
实施日期:1983-10-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:2.11 MB
相关标签:
锚链
修理
标准分类号
中标分类号:船舶>>舾装设备>>U21系泊设备
关联标准
相关单位信息
标准简介
JT/T 4504-1983 锚及锚链修理技术要求 JT/T4504-1983
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:2.11 MB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中华人民共和国交通部部标准
JT4504—83
锚及锚链修理技术要求
存档标准
1983-02-24发布
中华人民共和国交通部
1983-10-01实施
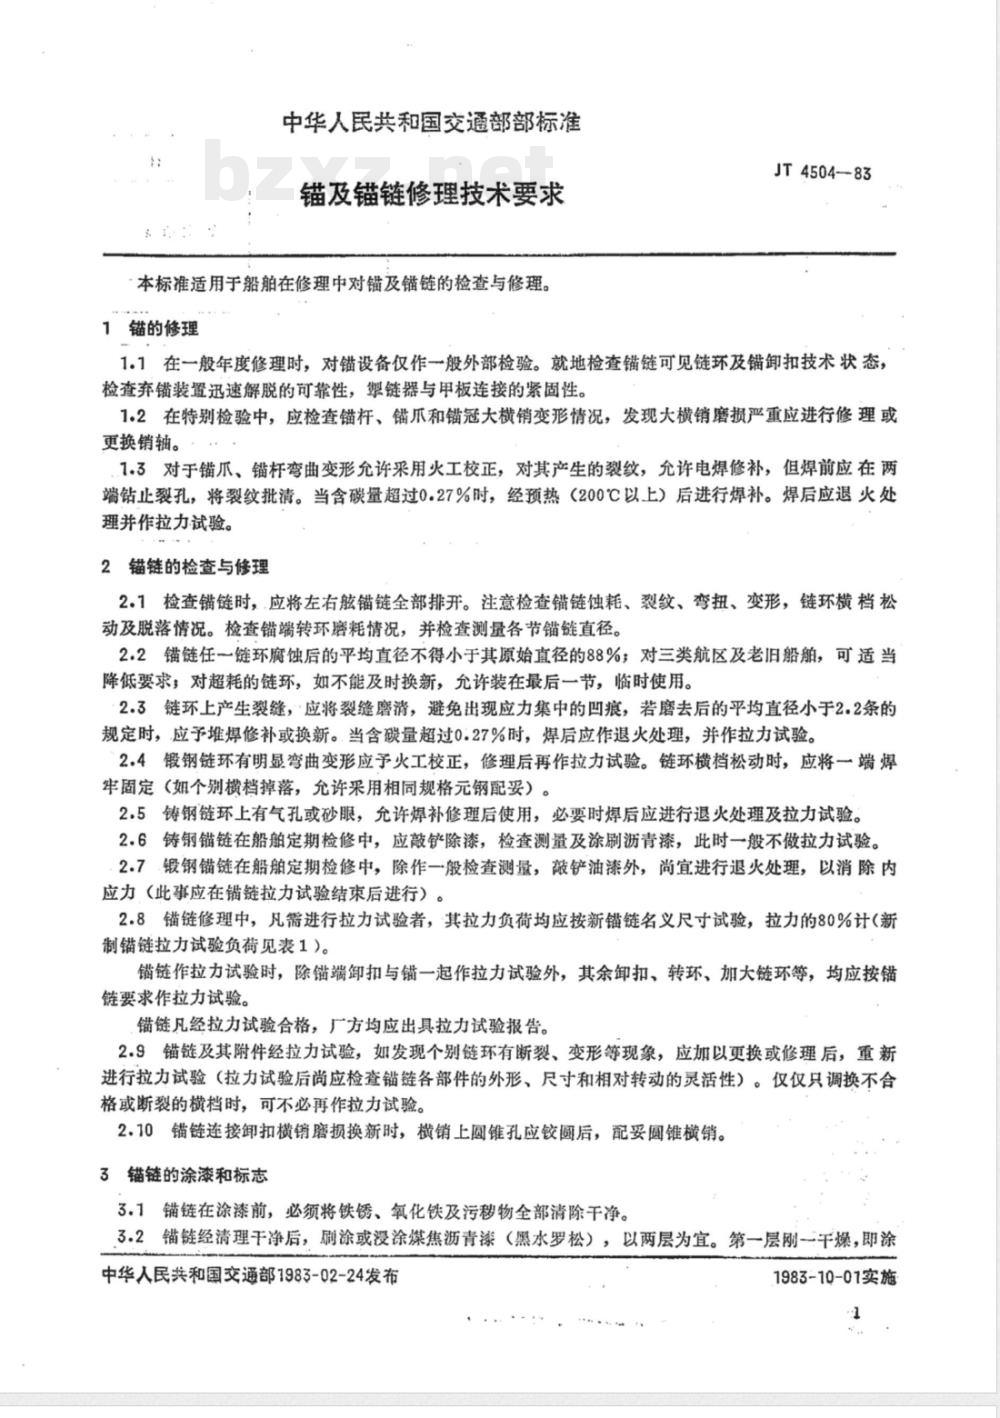
中华人民共和国交通部部标准
锚及锚链修理技术要求
本标准适用于船舶在修理中对锚及错链的检查与修理。1锚的修理
JT4504—83
1.1在一般年度修理时,对锚设备仅作一般外部检验。就地检查锚链可见链环及铺卸扣技术状态,检查弃错装置迅速解脱的可靠性,链器与甲板连接的紧固性。1.2在特别检验中,应检查锚杆、锚爪和锚冠大横销变形情况,发现大横销磨损严重应进行修理或更换销轴。
1.3对于错爪、锚杆弯曲变形允许采用火工校正,对其产生的裂纹,允许电焊修补,但焊前应在两端钻止裂孔,将裂纹批清。当含碳量超过0.27%时,经预热(200℃以上)后进行焊补。焊后应退火处理并作拉力试验。
2锚链的检查与修理
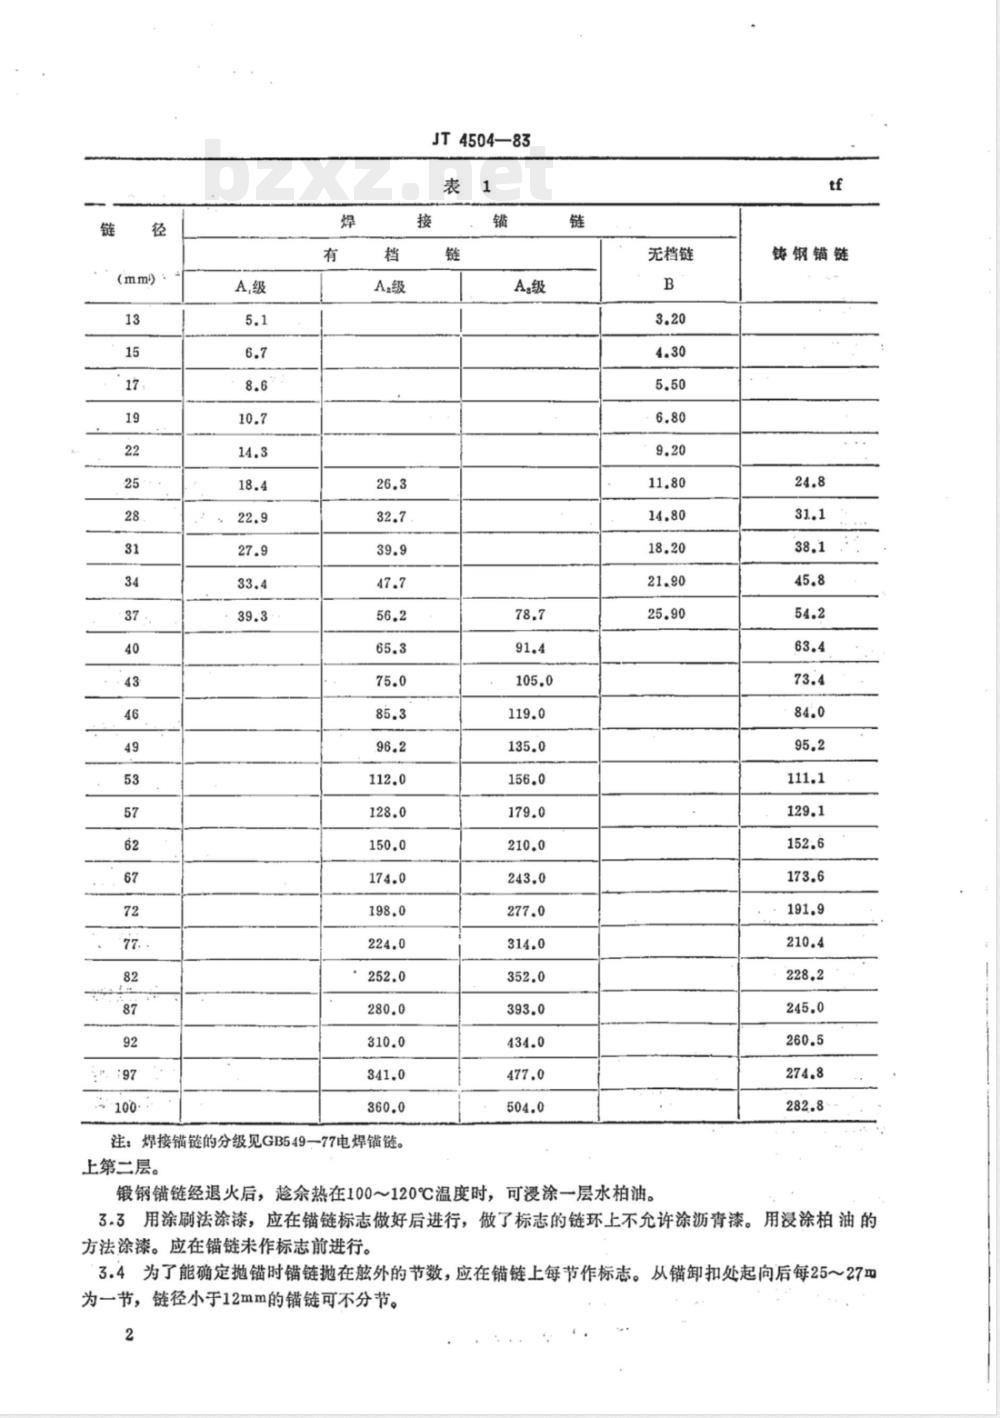
2.1检查链时,应将左右航锚链全部排开。注意检查错链蚀耗、裂纹、弯扭、变形,链环横档松动及脱落情况。检查错端转环磨耗情况,并检查测量各节锚链直径。2.2错链任一链环腐蚀后的平均直径不得小于其原始直径的88%;对三类航区及老旧船舶,可适当降低要求,对超耗的链环,如不能及时换新,允许装在最后一节,临时使用。2.3链环上产生裂缝,应将裂缝磨清,避免出现应力集中的凹痕,若磨去后的平均直径小于2.2条的规定时,应予堆焊修补或换新。当含碳量超过0.27%时,焊后应作退火处理,并作拉力试验。2.4锻钢链环有明显弯曲变形应予火工校正,修理后再作拉力试验。链环横档松动时,应将一端焊牢固定(如个别横档掉落,允许采用相同规格元钢配妥)。2.5铸钢链环上有气孔或砂眼,允许焊补修理后使用,必要时焊后应进行退火处理及拉力试验。2.6铸钢错链在船舶定期检修中,应敲铲除漆,检查测量及涂剧沥青漆,此时一般不做拉力试验。2.7缎钢锚链在船舶定期检修中,除作一般检查测量,被铲油漆外,尚宜进行退火处理,以消除内应力(此事应在链拉力试验结束后进行)。2.8错链修理中,凡蓄进行拉力试验者,其拉力负荷均应按新罐链名义尺寸试验,拉力的80%计(新制错链拉力试验负荷见表1)。
错链作拉力试验时,除错端卸扣与错一起作拉力试验外,其余卸扣、转环、加大链环等,均应按错链要求作拉力试验。
锚链凡经拉力试验合格,厂方均应出具拉力试验报告。2.9错链及其附件经拉力试验,如发现个别链环有断裂、变形等现象,应加以更换或修理后,重新进行拉力试验(拉力试验后尚应检查锚链各部件的外形、尺寸和相对转动的灵活性)。仅仅只调换不合格或断裂的横档时,可不必再作拉力试验。2.10锚链连接卸扣横销磨损换新时,横销上圆锥孔应铰圆后,配妥圆锥横销。3锚链的涂漆和标志
3.1铺链在涂漆前,必须将铁锈、氧化铁及污移物全部清除干净。3.2错链经清理干净后,刷涂或没涂煤焦沥青漆(黑水罗松),以两层为宜。第一层刚一干燥,即涂中华人民共和国交通部1983-02-24发布1983-10-01实施
(mml)
注:焊接铺链的分级见GB549—77电焊锚链。上第二层。
JT4504—83
无档链
锻钢锚链经退火后,趁余热在100~120℃温度时,可浸涂一层水柏油。f
铸钢铺链
3.3用涂刷法涂漆,应在错链标志做好后进行,做了标志的链环上不允许涂沥青漆。用浸涂柏油的方法涂漆。应在锚链未作标志前进行。3.4为了能确定抛锚时错链抛在触外的节数,应在错链上每节作标志。从错卸扣处起向后每25~27m
为一节,链径小于12mm的锚链可不分节。2
链节标志方法如下:
JT.4504-83
表示第一节在第一节连接链环前后第一个链环的横档上,各绕以金属丝,并在该环上全部涂上白色水线漆。
表示第二节在第二节连接链环前后第二个链环的横档上,各绕以金属丝,并在该两链环上全部涂上白色水线漆。
表示第三节在第三节连接链环前后第三个链环的横档上,各绕以金属丝,并在该两链环上全部涂上白色水线漆(其余类推)。
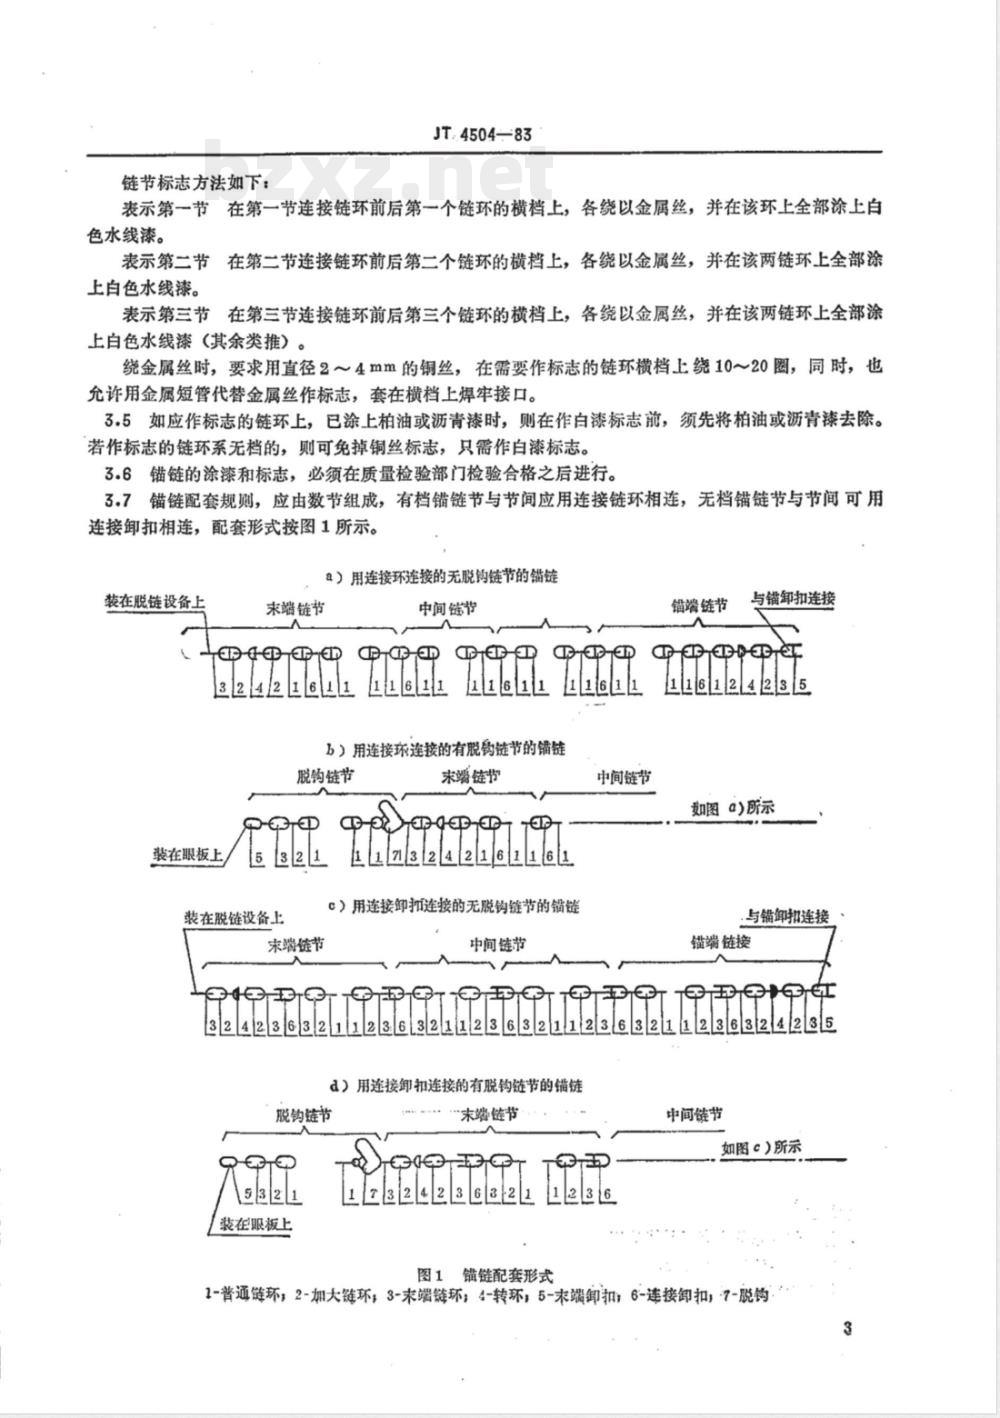
金属丝时,要求用直径2~4mm的铜丝,在需要作标志的链环横档上绕10~20圈,同时,也允许用金属短管代替金属丝作标志,套在横档上焊牢接口。3.5如应作标志的链环上,已涂上柏油或沥青漆时,则在作白漆标志前,须先将柏油或沥青去除。若作标志的链环系无档的,则可免掉铜丝标志,只需作白漆标志。3.6错链的涂漆和标志,必须在质量检验部门检验合格之后进行。3.7错链配套规则,应由数节组成,有档错链节与节间应用连接链环相连,无档错链节与节间可用连接卸扣相连,配套形式按图1所示。)用连接环连接的无脱链节的错链装在脱链设备上
束端链书
324/2161/111
中间链节
5)用连接环连接的有脱钩链节的铺链脱约链节
装在眼板上
装在脱链设备上
末端链节
末瑙链节
1324216110
锻端链节
与错卸扣连接
1612141235
中间链节
如图a)所示
)用连接卸扣连接的无脱钩链节的错链中间链节
与镭卸扣连接
罐端链接
3242363211236321123632112363211236324235d)用连接卸扣连接的有脱钩链节的错链脱钓链节
装在眼板上
末踏链节
173242363211236
中间链节
如图e)所示
图1镜链配套形式
1-普通链环,2-加大链环,3-末端链环,4-转环:5-末端卸扣:6-连接卸扣;7-脱钧3
附加说明:
本标准起草单位上海船舶修造厂。本标准主要起草人路锡奎。
本标准于1983年2月24日首次发布。JT4504—83
4504-1903
中华人民共和国交通部部标准
错及错链修理技术要求
JT4504—83
人民交通出版社出版
新华书店北京发行所发行
各地新华书店经售
人民交通出版社印刷厂印
开本,880×1230%印张:0.25字数:8千1988年12月第1版
1988年12月第1版第1次印刷
印数,00012,000册
统一书号:6044·4075定价:0.16元科技新书目C62-106)
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。