基本信息
标准号:
DB37/T 2468-2014
中文名称:组合式瓶盖全自动超声波焊接机通用技术条件
所属省份:山东省地方标准(DB37)
标准状态:现行
发布日期:2014-04-21
实施日期:2014-11-01
出版语种:简体中文
下载格式:.pdf .zip
下载大小:161.07 KB
标准分类号
标准ICS号:65.120
中标分类号:B25
相关单位信息
起草人:盛亦兵、张晓冬、丁汉凤、刘名江、贾春林、隋学艳、胥双军、王国良、尚承云、许金新
起草单位:山东丽鹏股份有限公司
发布部门:山东省质量技术监督局
标准简介
本标准规定了组合式瓶盖全自动超声波焊接机通用技术条件的术语与定义、型号、基本参数、技术要求、试验方法、检验规则、标志、包装、运输和贮存。适用于采用超声波焊接技术,具有单(多)工位、全过程自动化,且焊接材料熔点低于400℃的设备。
部分标准内容
ICS 25.160.30
J 64
DB37
山东省地方标准
DB37/T 2468—2014
组合式瓶盖全自动超声波焊接机通用技术条件
2014-04-21 发布
2014-06-01 实施
山东省质量技术监督局 发布
前言
本标准依据 GB/T 1.1—2009 给出的规则起草。
本标准由山东省质量技术监督局提出并归口。
本标准起草单位:山东丽鹏股份有限公司。
本标准主要起草人:刘久平、仇明亮。
1 范围
本标准规定了组合式瓶盖全自动超声波焊接机通用技术条件(以下简称焊接机)的术语与定义、型号、基本参数、技术要求、试验方法、检验规则、标志、包装、运输和贮存。
本标准适用于采用超声波焊接技术作为焊接方法,并具有单(多)工位、全过程自动化的设备。本焊接机适用于熔点较低(400℃以下)的材料焊接,即主要以热塑性的聚合物即塑料为主。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅所注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191 包装储运图示标志
GB 2894 安全标志及其使用导则
GB 5226.1 机械安全 机械电气设备 第1部分:通用技术条件
JB 10046 机床电器噪声的限值及测定方法
3 术语和定义
下列术语和定义适用于本文件。
3.1 超声波焊接
利用超声波发生设备将50Hz/60Hz的电频转变成20kHz或40kHz的高频振动能,能量通过焊接工作件传给粘合面,粘合面间振动摩擦产生热能使塑胶熔化,在短暂保持压力后,可使熔化物在粘合面固化时产生强分子键,从而达到被焊接对象之间的牢固结合。
3.2 气动机械手
以气动力作为驱动力的机械手,是可以按照固定程序抓取、搬运物件或操作工具的自动操作装置。
3.3 主盘
连接在弧面凸轮分度机构上的一种间歇性转盘,用以保持焊接件和焊头相对位置的准确性,通过改变转盘卡口形状,可实现不同规格尺寸焊接件的焊接。
3.4 上料
采用振动分选送料的方式,通过设置多输出口的形式,对应焊接机的多工位要求。
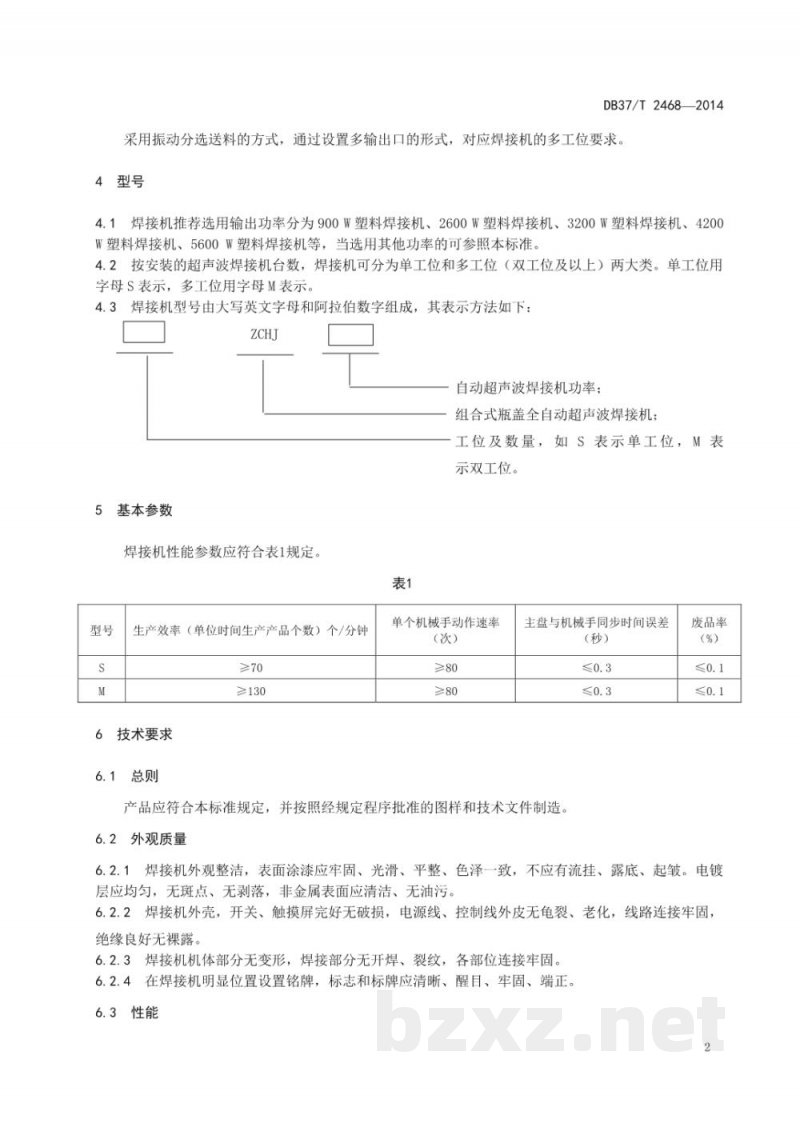
4 型号
4.1 焊接机推荐选用输出功率分为900W塑料焊接机、2600W塑料焊接机、3200W塑料焊接机、4200W塑料焊接机、5600W塑料焊接机等,当选用其他功率的可参照本标准。
4.2 按安装的超声波焊接机台数,焊接机可分为单工位和多工位(双工位及以上)两大类。单工位用字母S表示,多工位用字母M表示。
4.3 焊接机型号由大写英文字母和阿拉伯数字组成,其表示方法如下:
Z C H J
组合式瓶盖全自动超声波焊接机 自动超声波焊接机 功率;工位及数量,如S表示单工位,M表示双工位。
5 基本参数
焊接机性能参数应符合表1规定。
表1
型号 | S | M
生产效率(单位时间生产产品个数)个/分 | ≥70 | ≥130
单个机械手动作速率(次) | ≥80 | ≥80
主盘与机械手同步时间误差(秒) | ≤0.3 | ≤0.3
废品率(%) | ≤0.1 | ≤0.1
6 技术要求
6.1 总则
产品应符合本标准规定,并按照经规定程序批准的图样和技术文件制造。
6.2 外观质量
6.2.1 焊接机外观整洁,表面涂漆应牢固、光滑、平整、色泽一致,不应有流挂、露底、起皱。电镀层应均匀,无斑点、无剥落,非金属表面应清洁、无油污。
6.2.2 焊接机外壳,开关、触摸屏完好无破损,电源线、控制线外皮无龟裂、老化,线路连接牢固,绝缘良好无裸露。
6.2.3 焊接机机体部分无变形,焊接部分无开焊、裂纹,各部位连接牢固。
6.2.4 在焊接机明显位置设置铭牌,标志和标牌应清晰、醒目、牢固、端正。
6.3 性能
6.3.1 焊接机的生产效率和废品率应符合表1的规定。
6.3.2 焊接机传动机构:运转灵活,无卡阻、无异响,整机运行平稳。
6.3.3 上料装置:提升电机、分选电机、振动电机运行可靠,各输出口滑道通畅无阻碍。
6.3.4 主盘机构:主盘运行平稳,分度准确、运动可靠。
6.3.5 气动机械手:夹持稳定,行程准确可靠。
6.3.6 下料装置:下料通畅,无卡阻。
6.3.7 控制系统:应用触摸屏和控制器(PLC)达到全自动控制运行。
6.3.8 焊接机应在额定电压下运行,电压在±10%范围波动时焊接机应无故障。
6.4 安全与环保
6.4.1 绝缘电阻、电气强度应符合GB 5226.1有关条款规定。
6.4.2 安全防护装置:焊接机主工作台下应设置安全防护罩,光电感应灵敏可靠,制动器操作灵活制动安全可靠。
6.4.3 电气控制箱上应有安全标志,并符合GB 2894有关条款规定。
6.4.4 工作噪声应≤80dB(A)。
6.5 其他
所有零件和外协件应有产品合格证明书方可装配。
7 试验方法
7.1 外观质量检测
自测手感检验,应符合本标准第6.2条外观质量的要求。
7.2 性能检验
7.2.1 生产效率检验:用秒表计时一分钟内生产产品个数进行检验。
7.2.2 废品率检验:随机抽取100个样品,使用扭力测试仪进行检测,扭力在1.5至2.5牛顿/米之间为合格。
7.2.3 本标准中第6.3.2条~第6.3.6条的检验:实际操作,感官检验。
7.3 安全与环保检验
7.3.1 绝缘电阻应按GB 5226.1的规定进行检验。
7.3.2 电气强度应按GB 5226.1的规定进行检验。
7.3.3 安全防护装置的检验:实际操作,目测检验。
7.3.4 电气控制箱安全标志的检验:目测检验。
7.3.5 工作噪声的检验:应按JB 10046的规定进行检验。
8 检验规则
8.1 产品经检验部门检验合格,并附合格证方可出厂。
8.2 产品检验分为出厂检验和型式检验两种。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:161.07 KB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?