基本信息
标准号:
QC/T 267-1999
QC/T 267-1999汽车切削加工零件未注公差尺寸的极限偏差
标准类别:汽车行业标准(QC)
出版语种:简体中文
下载格式:.rar.pdf
下载大小:723.44 KB
相关标签:
偏差
加工
公差
零件
极限
切削
未注
标准分类号
相关单位信息
起草人:刘 力、朱锡全
起草单位:中国汽车技术研究中心组织联合工作组
提出单位:全国机械工业局
发布部门:全国机械工业局
标准简介
本标准规定了汽车产品零件图中经切削加工形成的尺寸要素未注公差尺寸的极限偏差。本标准适用于汽车产品零件图中经切割加工及总成装配后再切割加工的未注公差尺寸的极限偏差。本标准也适用于冷镦、冷挤压加工形成的尺寸要素未注公差尺寸的极限偏差。 QC/T 267-1999 汽车切削加工零件未注公差尺寸的极限偏差 QC/T267-1999
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:723.44 KB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
主题内容与适用范围
中华人民共和国汽车行业标准
汽车切削加工零件
未注公差尺寸的极限偏差
267—1999
代替 ZB
006.2—89
本标准规定了汽车产品零件图中经切削加工形成的尺寸要素未注公差尺寸的极限偏差。本标准适用于汽车产品零件图中经切割加工及总成装配后再切割加工的未注公差尺寸的极限偏差
本标准也适用于冷镦、冷挤压加工形成的尺寸要素未注公差尺寸的极限偏差2
切割加工未注公差尺寸的偏差
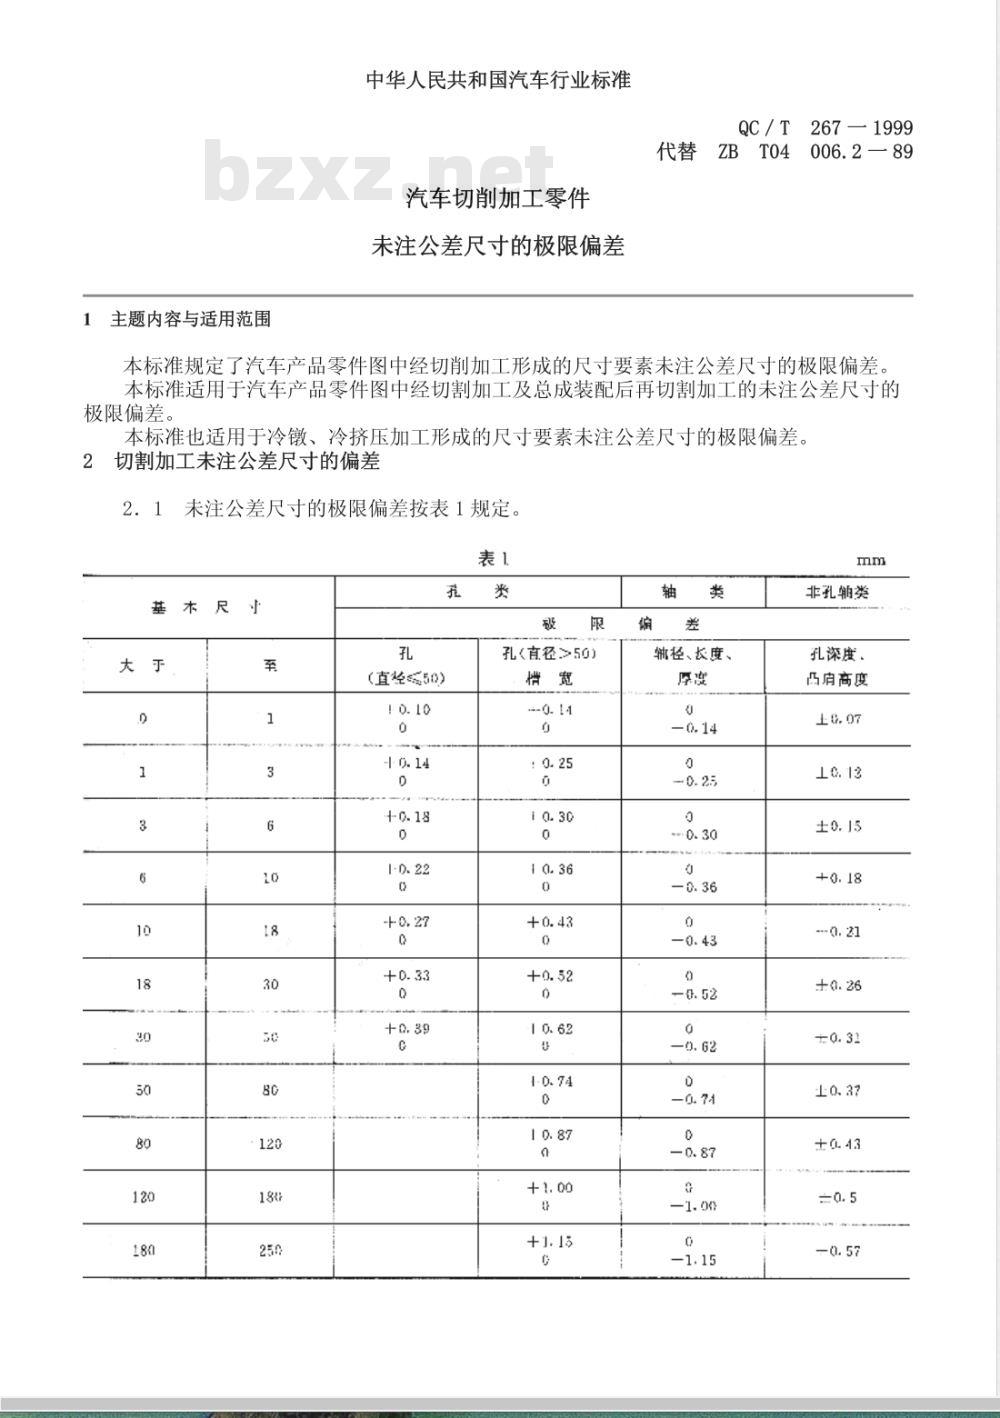
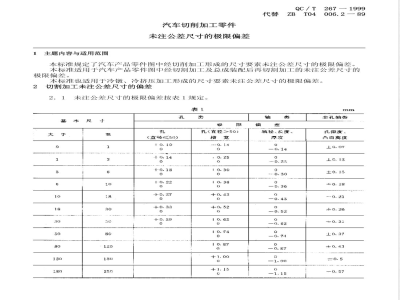
2.1未注公差尺寸的极限偏差按表1规定。表1
基木尺
(直控50)
-+- 0. 14
孔(直径>50)
.-0.14
辅径、长度、
非孔辅类
孔深度。
凸肩商度
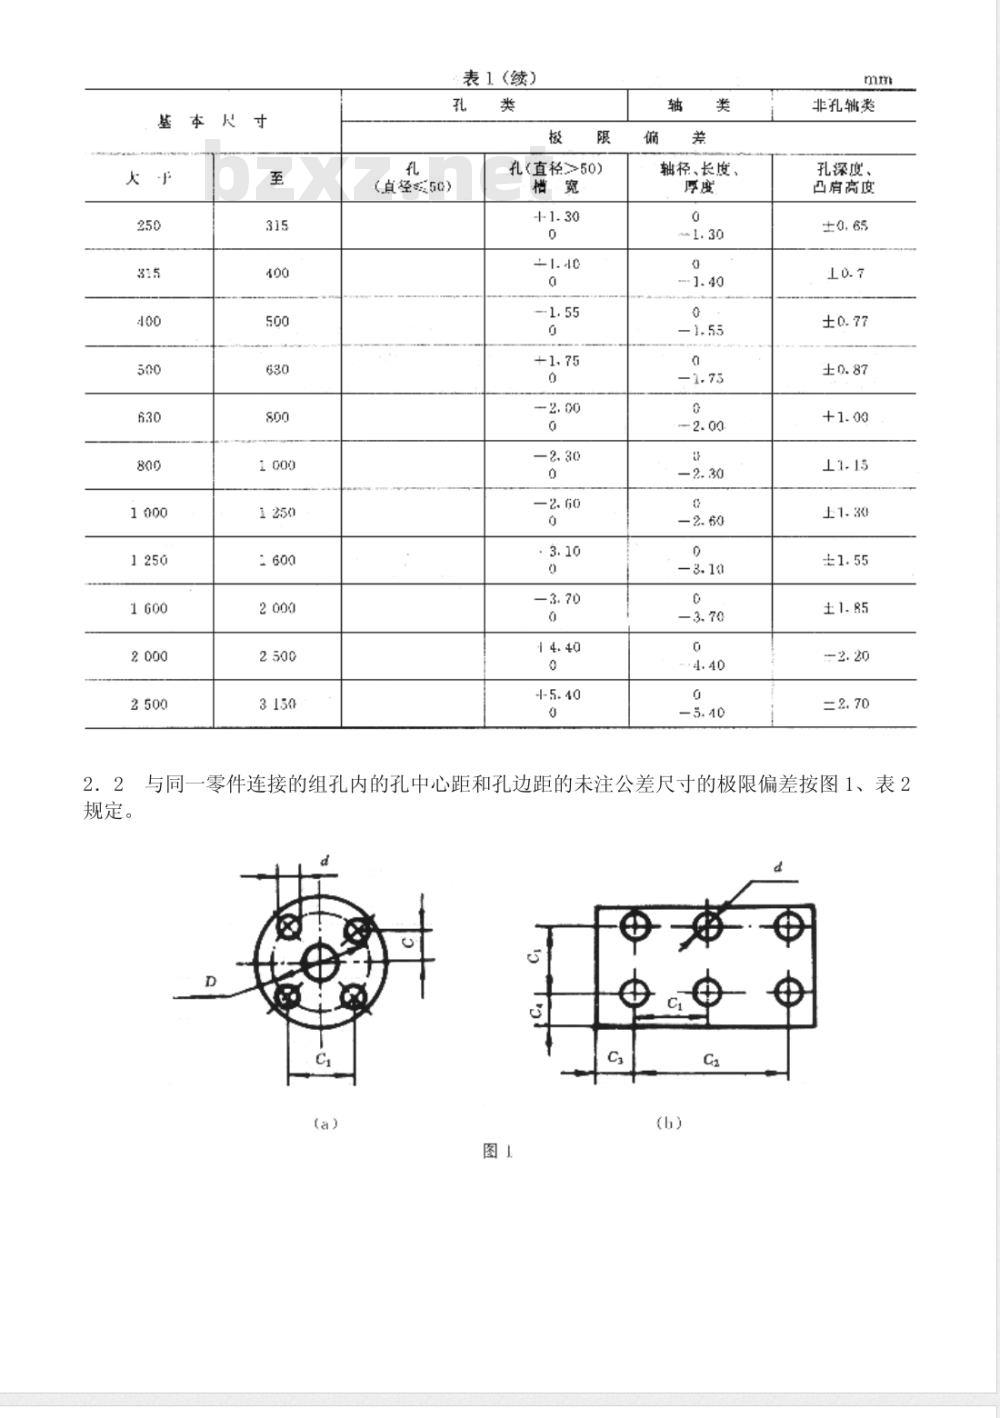
表1(续)
(直经5)
孔(直径>50)
轴径、长度
非孔辅类
孔深度、
凸肩高度
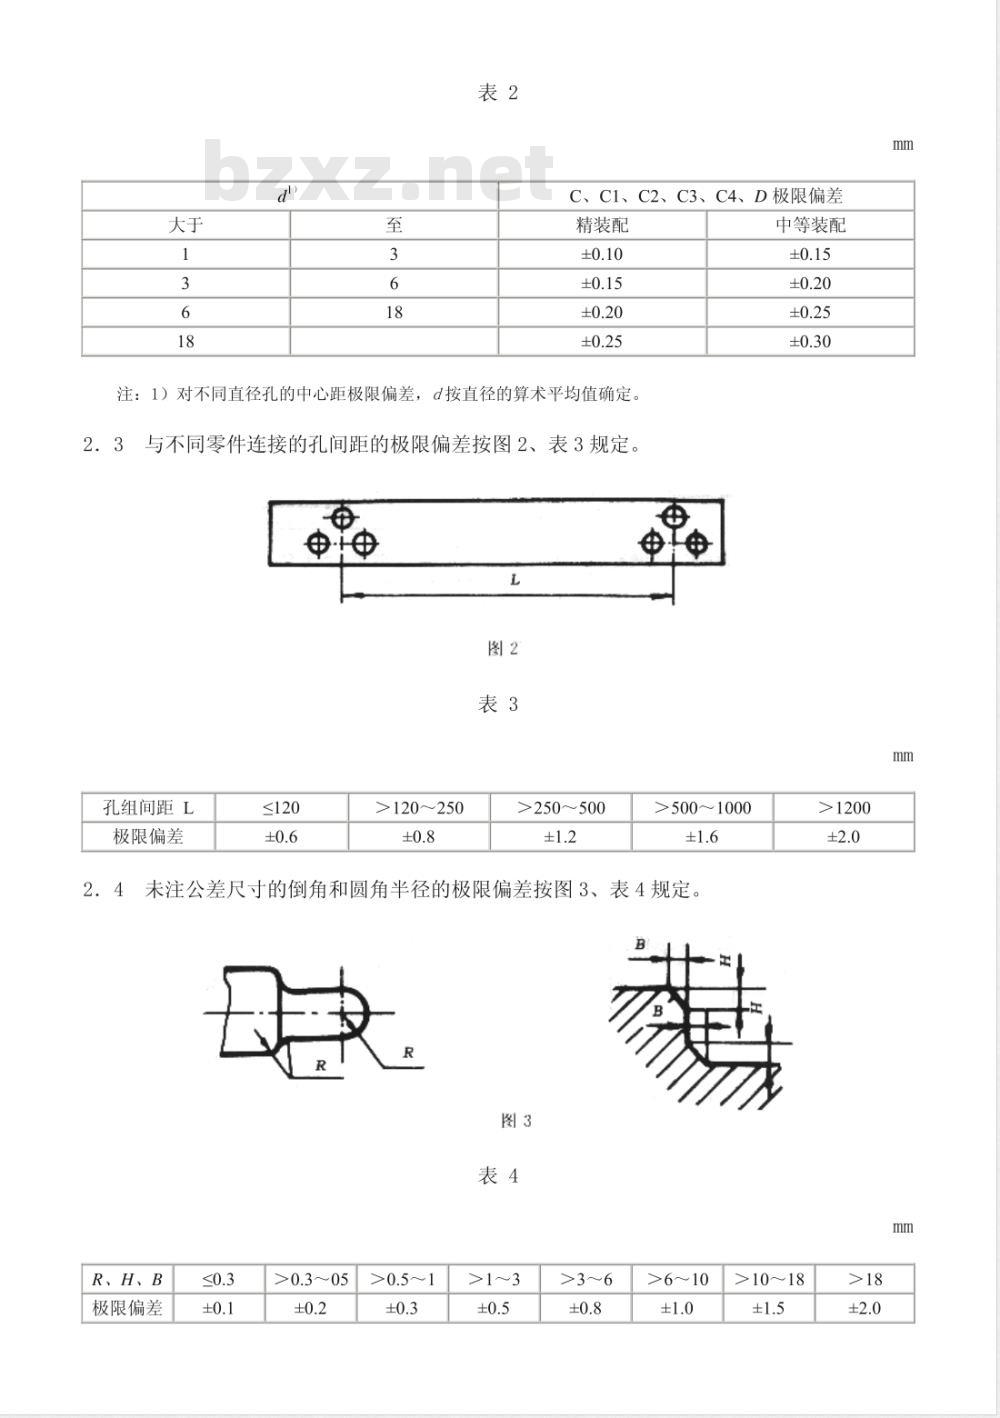
2.2与同一零件连接的组孔内的孔中心距和孔边距的未注公差尺寸的极限偏差按图1、表2规定。
C、C1、C2、C3、C4、D极限偏差精装配
注:1)对不同直径孔的中心距极限偏差,d按直径的算术平均值确定。2.3与不同零件连接的孔间距的极限偏差按图2、表3规定。+
孔组间距L
极限偏差
≤120
>120~250
>250~500
>500~1000
未注公差尺寸的倒角和圆角半径的极限偏差按图3、表4规定。图3
R、H、B
极限偏差
>0.3~05
>1~3
>3~6
>6~10
中等装配
>10~18
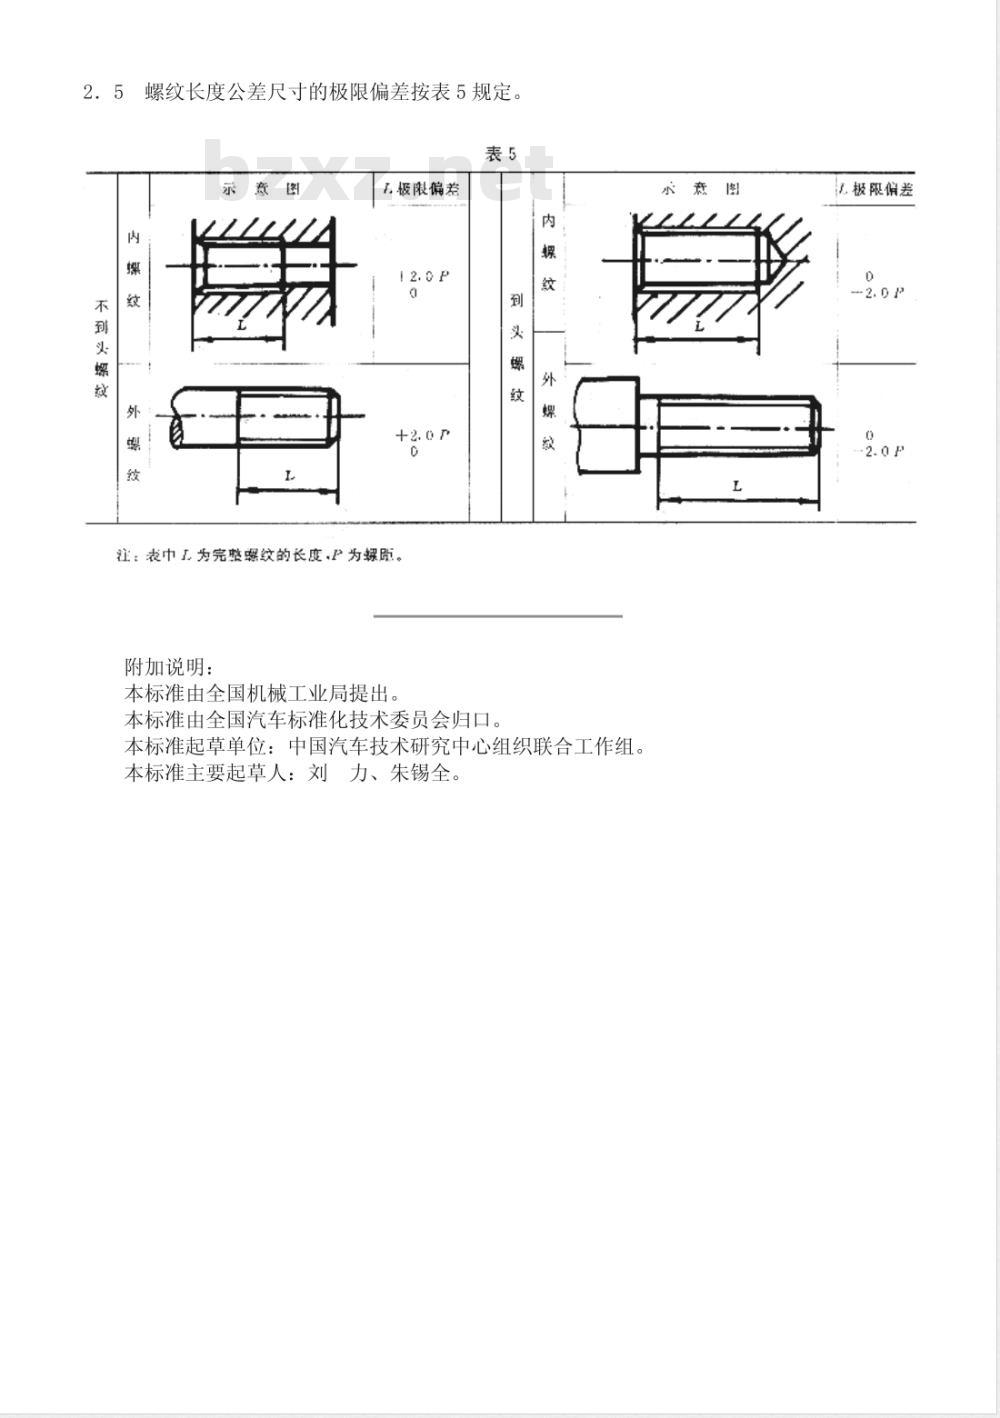
螺纹长度公差尺寸的极限偏差按表5规定表5
1极限偏差
注:表中L为完整竭绞的长度,P为操所。附加说明:
本标准由全国机械工业局提出。本标准由全国汽车标准化技术委员会归口。内
本标准起草单位:中国汽车技术研究中心组织联合工作组。本标准主要起草人:刘力、朱锡全。竞
极限偏差
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。