基本信息
标准号:
QJ 2907-1997
QJ 2907-1997铝合金胶接前磷酸阳极氧化膜层技术条件
标准类别:航天工业行业标准(QJ)
发布日期:1997-03-10
实施日期:1997-10-05
出版语种:简体中文
下载格式:.rar.pdf
下载大小:698.58 KB
相关标签:
铝合金
氧化
磷酸
阳极
胶接

标准分类号
标准ICS号:航空器和航天器工程>>航空航天制造用材料>>49.025.01航空航天制造用材料综合
中标分类号:航空、航天>>航空、航天材料与工艺>>V10航空、航天材料基础标准
关联标准
相关单位信息
标准简介
QJ 2907-1997 铝合金胶接前磷酸阳极氧化膜层技术条件 QJ2907-1997
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:698.58 KB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
中国航天工业总公司航天工业行业标准QJ2907-97
铝合金胶接前磷酸阳极氧化膜层技术条件
1997-03-10发布
中国航天工业总公司
1997-10-05实施
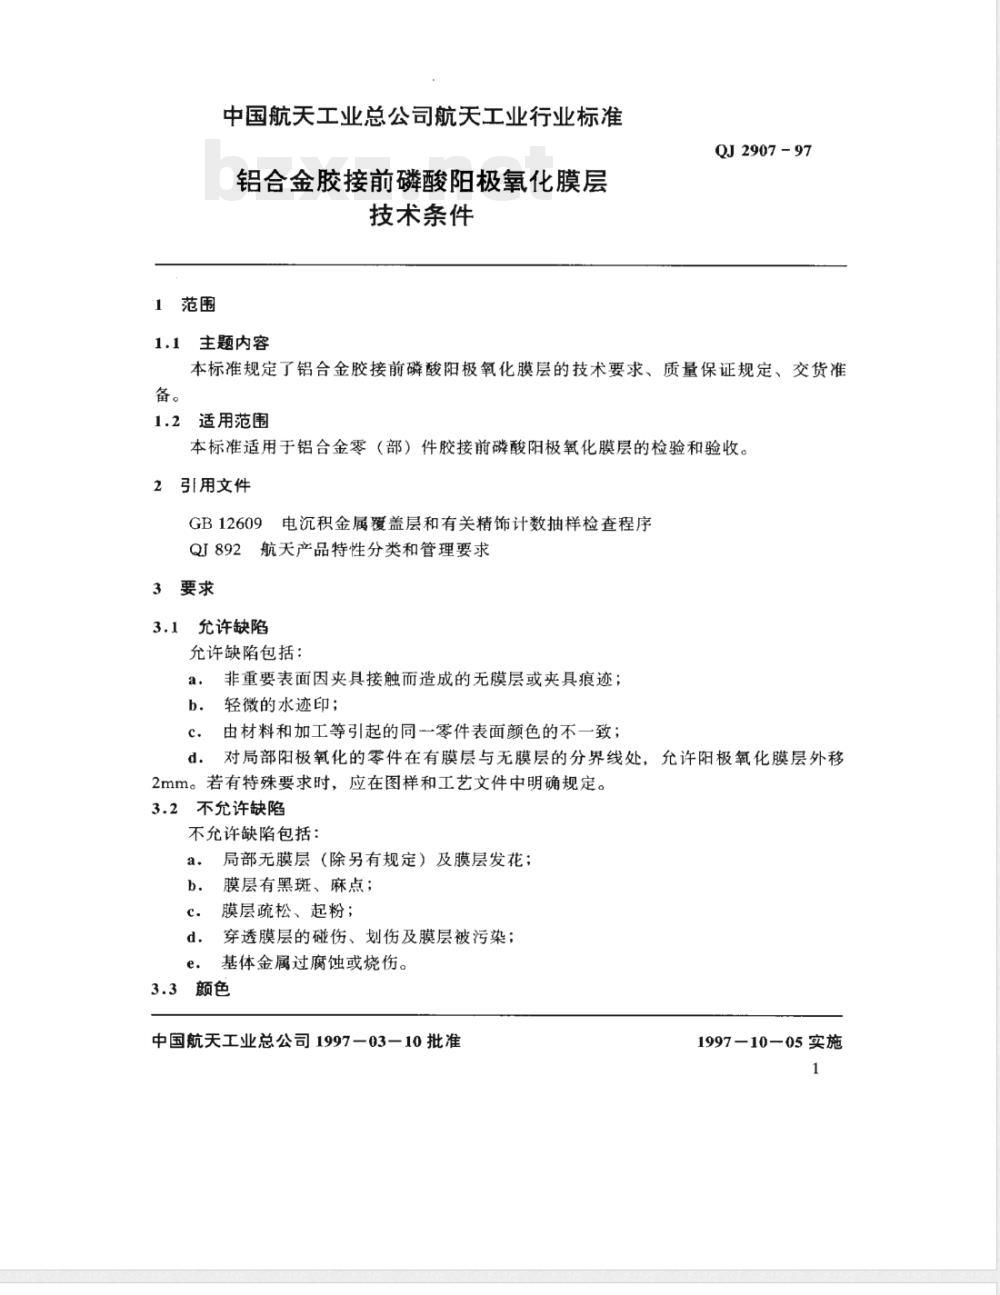
1范围
中国航天工业总公司航天工业行业标准铝合金胶接前磷酸阳极氧化膜层技术条件
1.1主题内容
QJ2907-97
本标准规定了铝合金胶接前磷酸阳极氧化膜层的技术要求、质量保证规定、交货准备。
1.2适用范围
本标准适用于铝合金零(部)件胶接前磷酸阳极氧化膜层的检验和验收。引用文件
GB12609电沉积金属覆盖层和有关精饰计数抽样检查程序QI892航天产品特性分类和管理要求3要求
3.1允许缺陷
允许缺陷包括:
非重要表面因夹具接触而造成的无膜层或夹具痕迹;b.
轻微的水迹印;
由材料和加工等引起的同一零件表面颜色的不一致:c.
d,对局部阳极氧化的零件在有膜层与无膜层的分界线处,允许阳极氧化膜层外移2mm。若有特殊要求时,应在图样和工艺文件中明确规定。3.2不允许缺陷
不允许缺陷包括:
局部无膜层(除另有规定)及膜层发花;膜层有黑斑、麻点:
膜层疏松、起粉;
穿透膜层的碰伤、划伤及膜层被污染;d.
基体金属过腐蚀或烧伤。
中国航天工业总公司1997-03-10批准199710-05实施
QJ2907—97
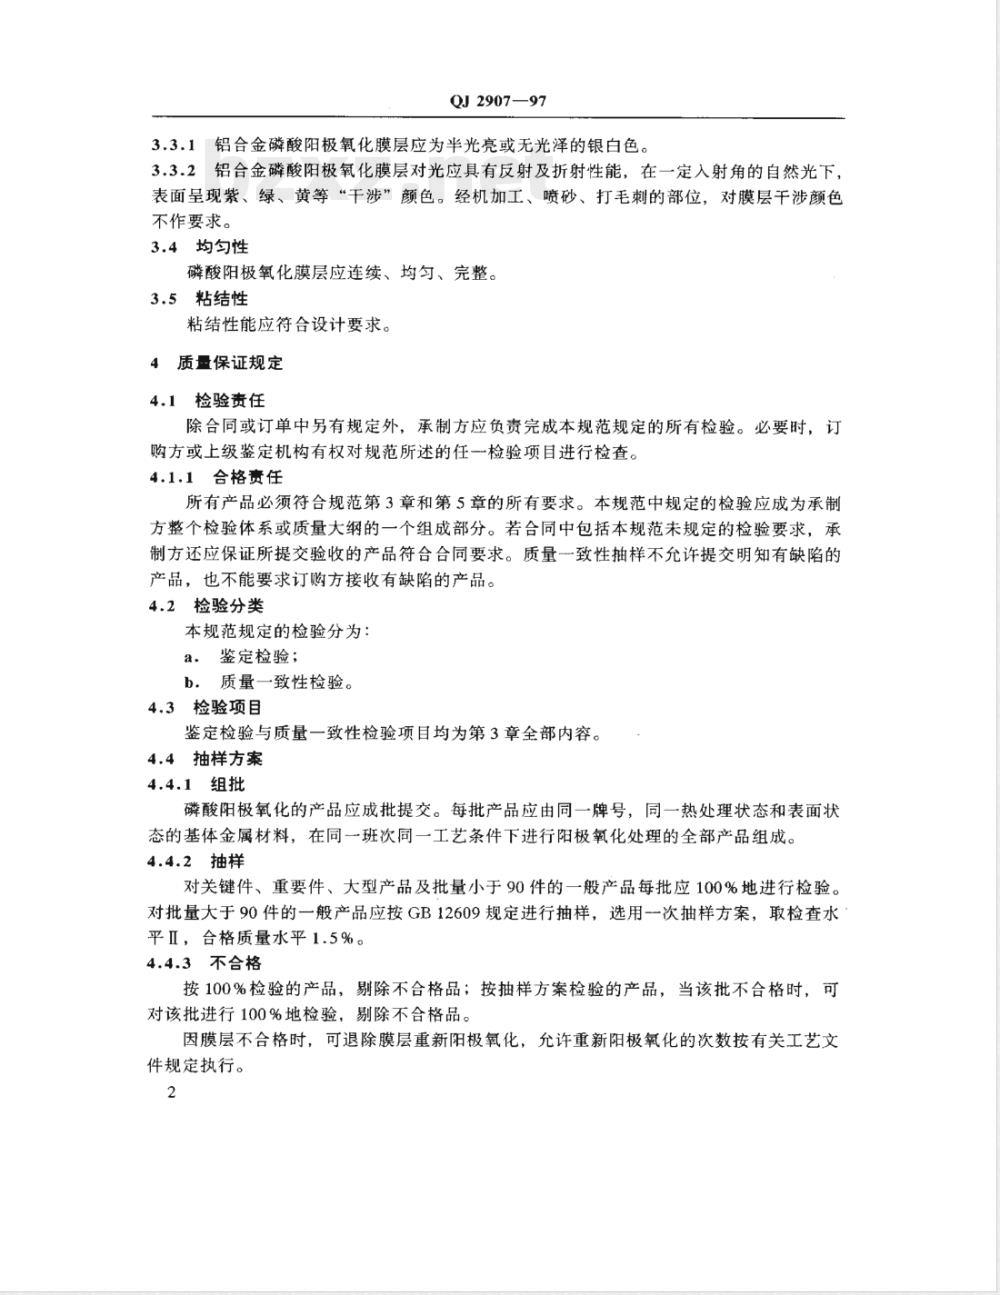
3.3.1铝合金磷酸阳极氧化膜层应为半光亮或无光泽的银白色。3.3.2铝合金磷酸阳极氧化膜层对光应具有反射及折射性能,在一定入射角的自然光下,表面呈现紫、绿、黄等“干涉”颜色。经机加工、喷砂、打毛刺的部位,对膜层干涉颜色不作要求。
3.4均匀性
磷酸阳极氧化膜层应连续、均匀、完整。3.5粘结性
粘结性能应符合设计要求。
4质量保证规定
4.1检验责任
除合同或订单中另有规定外,承制方应负责完成本规范规定的所有检验。必要时,订购方或上级鉴定机构有权对规范所述的任一检验项目进行检查。4.1.1合格责任
所有产品必须符合规范第3章和第5章的所有要求。本规范中规定的检验应成为承制方整个检验体系或质量大纲的一个组成部分。若合同中包括本规范未规定的检验要求,承制方还应保证所提交验收的产品符合合同要求。质量一致性抽样不允许提交明知有缺陷的产品,也不能要求订购方接收有缺陷的产品。4.2检验分类
本规范规定的检验分为:
a。鉴定检验;
b.质量一致性检验。
4.3检验项目
鉴定检验与质量一致性检验项目均为第3章全部内容。4.4抽样方案
4.4.1组批
磷酸阳极氧化的产品应成批提交。每批产品应由同一牌号,同一热处理状态和表面状态的基体金属材料,在同一班次同一工艺条件下进行阳极氧化处理的全部产品组成。4.4.2抽样
对关键件、重要件、大型产品及批量小于90件的一般产品每批应100%地进行检验。对批量大于90件的一般产品应按GB12609规定进行抽样,选用一次抽样方案,取检查水平Ⅱ,合格质量水平1.5%。
4.4.3不合格
按100%检验的产品,剔除不合格品:按抽样方案检验的产品,当该批不合格时,可对该批进行100%地检验,剔除不合格品。因膜层不合格时,可退除膜层重新阳极氧化,允许重新阳极氧化的次数按有关工艺文件规定执行。
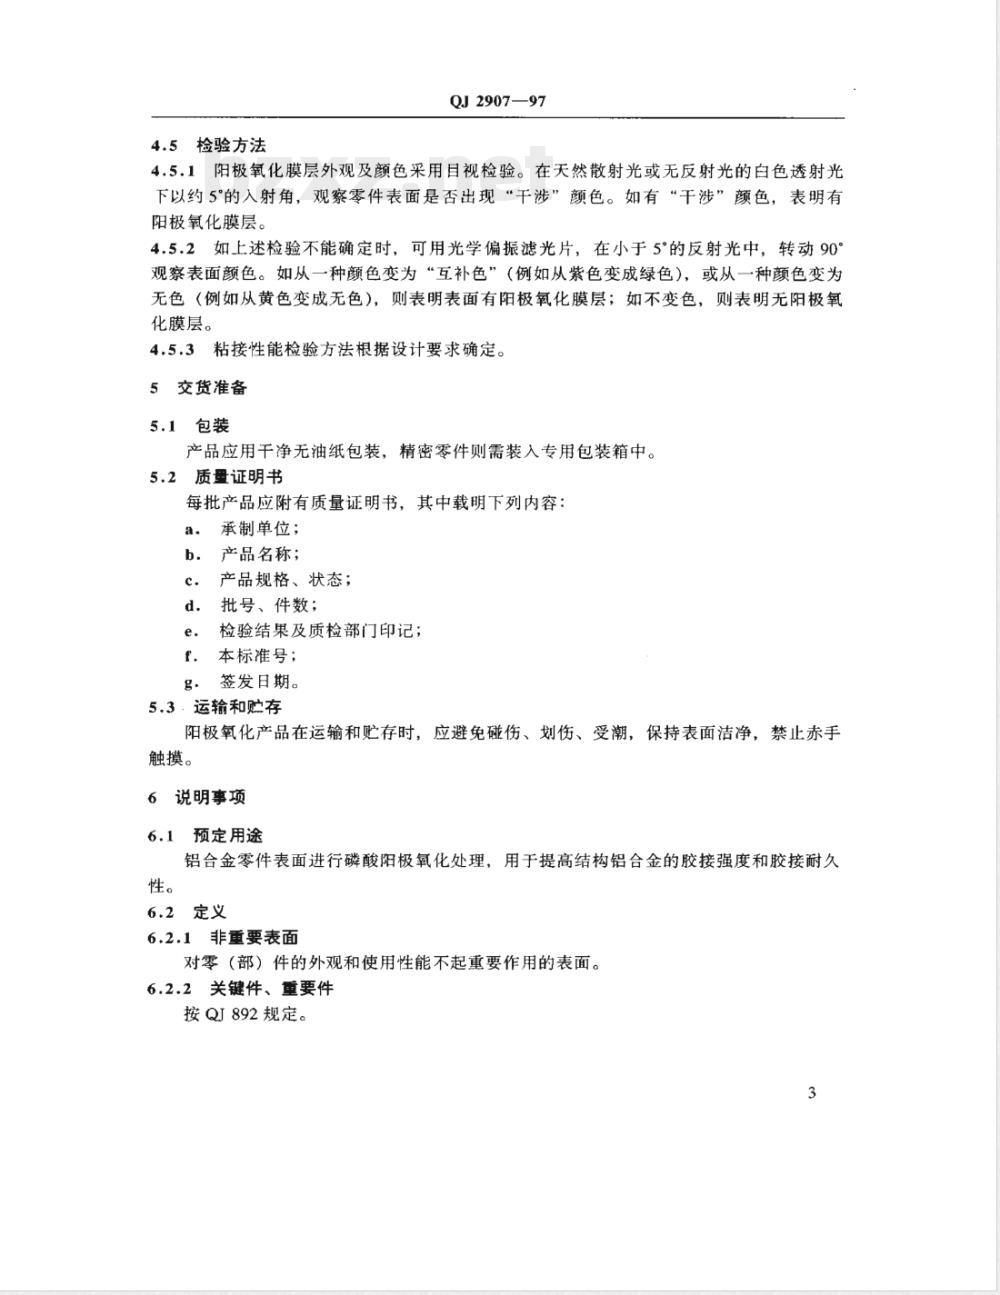
4.5检验方法
QJ2907—97
4.5.1阳极氧化膜层外观及颜色采用目视检验。在天然散射光或无反射光的白色透射光下以约5的入射角,观察零件表面是否出现“干涉”颜色。如有“干涉”颜色,表明有阳极氧化膜层。
4.5.2如上述检验不能确定时,可用光学偏振滤光片,在小于5的反射光中,转动90观察表面颜色。如从一种颜色变为“互补色”(例如从紫色变成绿色),或从一种颜色变为无色(例如从黄色变成无色),则表明表面有阳极氧化膜层;如不变色,则表明无阳极氧化膜层。
4.5.3粘接性能检验方法根据设计要求确定。5
交货准备
5.1包装
产品应用干净无油纸包装,精密零件则需装入专用包装箱中。5.2
质量证明书
每批产品应附有质量证明书,其中载明下列内容:a.
承制单位;
产品名称;
产品规格、状态;
批号、件数;
检验结果及质检部门印记;
本标准号:
签发日期。
5.3:运输和贮存
阳极氧化产品在运输和贮存时,应避免碰伤、划伤、受潮,保持表面洁净,禁止赤手触摸。
说明事项
6.1预定用途
铝合金零件表面进行磷酸阳极氧化处理,用于提高结构铝合金的胶接强度和胶接耐久性。
6.2定义
6.2.1非重要表面
对零(部)件的外观和使用性能不起重要作用的表面。6.2.2关键件、重要件
按Q892规定。
附加说明:
QJ290797
本标准由中国航天工业总公司七八所提出。本标准由中国航天工业总公司七○三所起草。本标准主要起草人:王霞珍、刘然喆。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。