基本信息
标准号:
QJ 903.9-1985
QJ 903.9-1985通用工艺文件编制规则
标准类别:航天工业行业标准(QJ)
发布日期:1985-07-01
实施日期:1986-01-01
出版语种:简体中文
下载格式:.rar.pdf
下载大小:816.19 KB
相关标签:
通用
规则
工艺
编制
文件
标准分类号
中标分类号:机械>>机械综合>>J01技术管理
相关单位信息
标准简介
QJ 903.9-1985 通用工艺文件编制规则 QJ903.9-1985
📥 下载资源
免费下载解压密码 www.bzxz.net
🌀 夸克网盘
下载大小:816.19 KB · zip
前往下载 →
💡
点击"前往下载"跳转网盘,直接保存文件
遇到问题?
标准内容
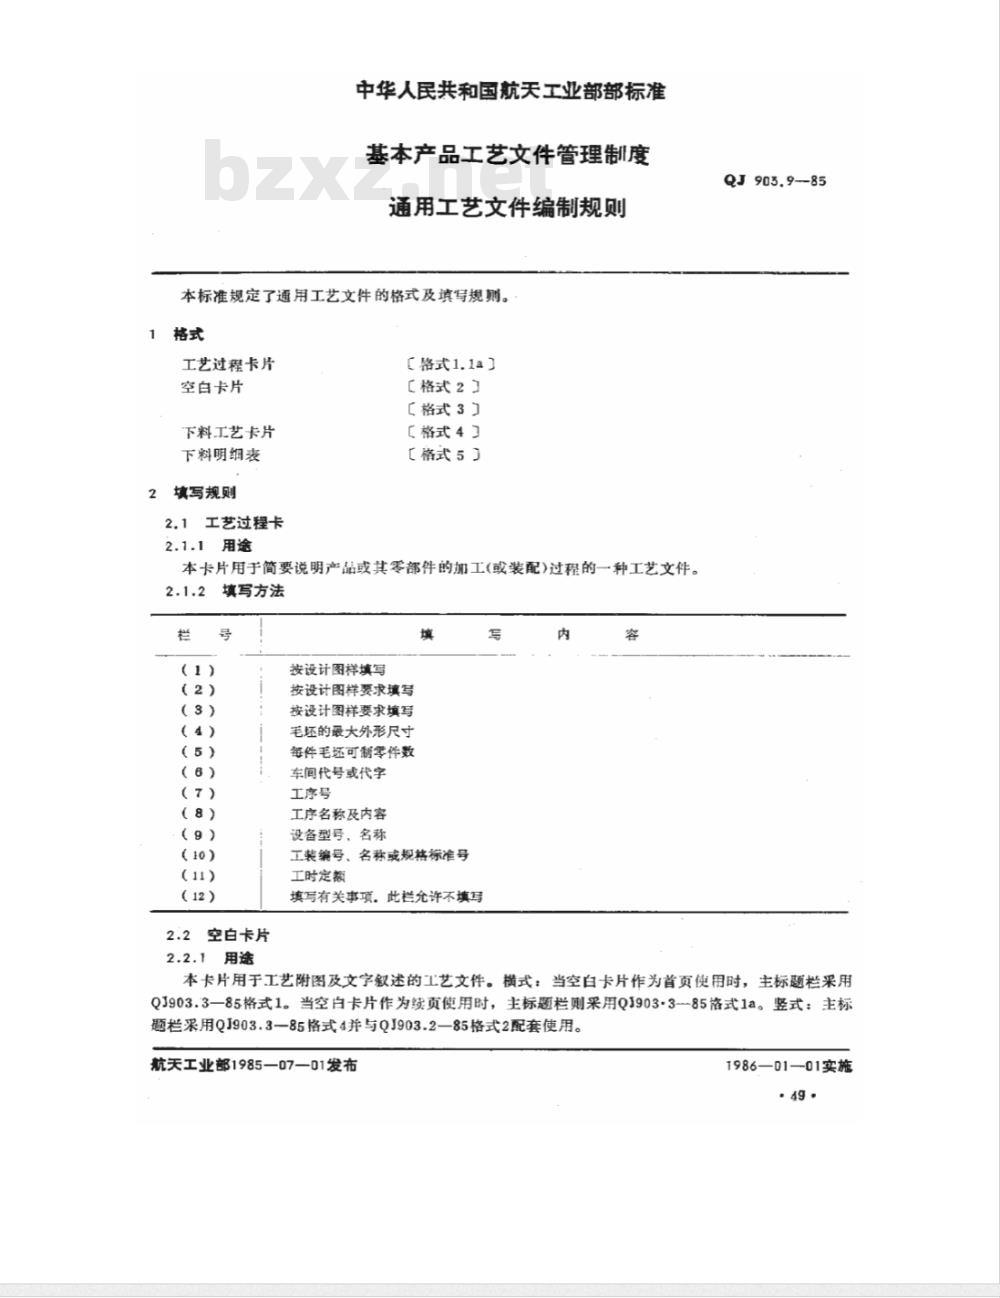
中华人民共和国航天工业部部标准基本产品工艺文件管理制度
通用工艺文件编制规则
本标准规定了通用工艺文件的格式及填写规则。格式
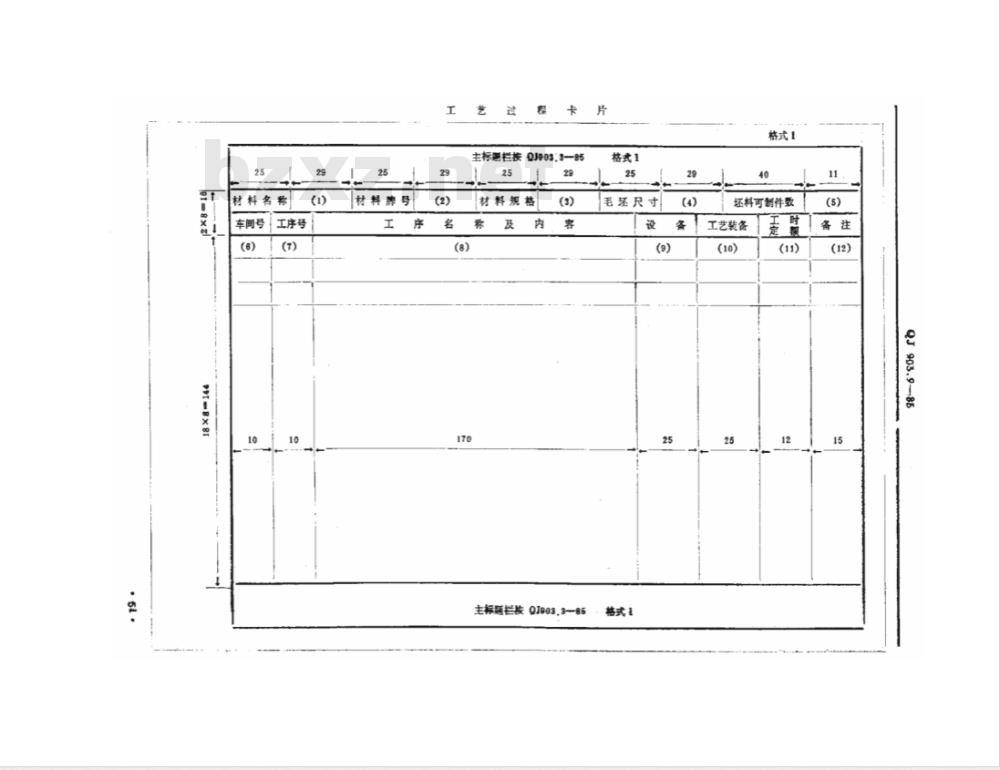
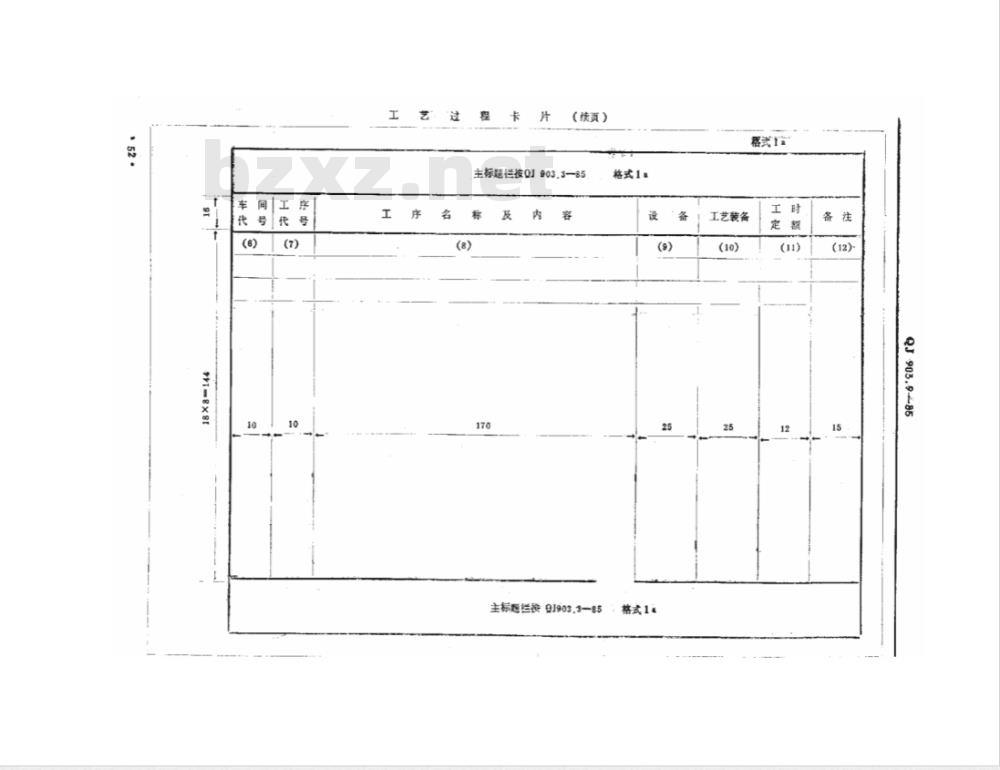
工艺过程卡片
空白卡片
下料工艺卡片
下料明细表
填写规则
2.1工艺过程卡
2.1.1用途
【式1.1a】
【格式2】
【格式3】
【格式4】
【格式5]
本卡片用于简要说明产品或其零部件的加工(或装配)过程的一种工艺文件。填写方法
2.2空白卡片
2.2.1用途
按设计图样填写
按设计图样要求填写
按设计图样要求填写
毛坏的最大外形尺寸
每件毛还可制零件数
车间代号或代字
工序号
工序名称及内容
设备型号、名称
工装编号、名称或规格标准号
工时定额
填写有关事项。此栏允许不填写写
QJ903.9-85
本卡片用于工艺附图及文字叙述的工艺文件。横式:当空白卡片作为首页使用时,主标题栏采用QJ903.3一85格式1。当空白卡片作为续页使用时,主标题栏则采用QJ903·3-85格式1a。竖式:主标题栏采用QJ903.3—85格式4并与QJ903.2—85格式2配套使用。航天工业部1985—07—01发布
1986—01—01实施
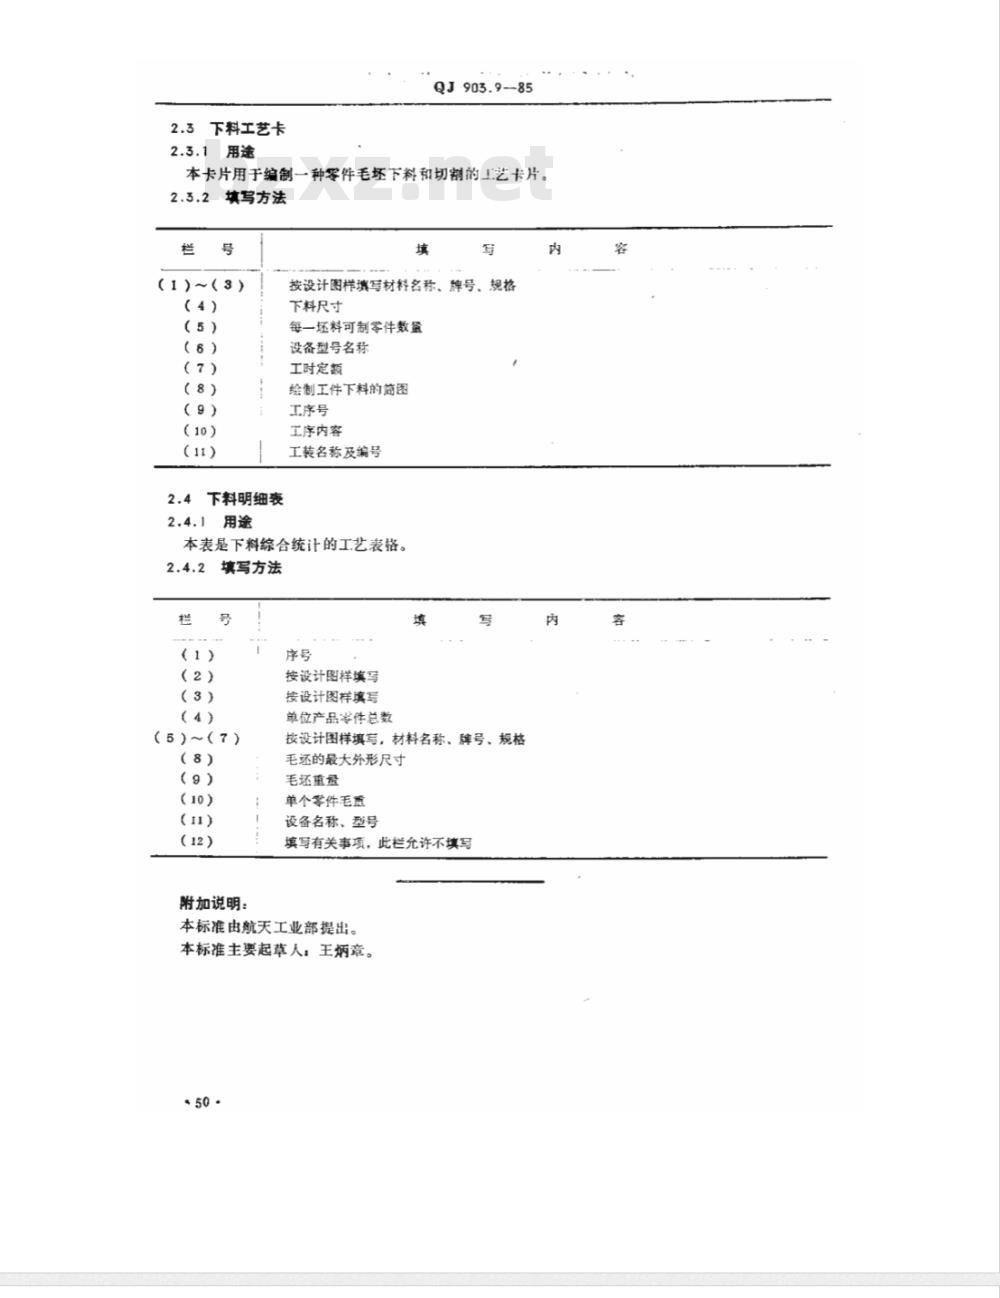
2.3下料工艺卡
2.3.1用途
QJ 903.9-85
本卡片用于编制一种零件毛坏下料和切割的工艺卡片。2.3.2
填写方法
(1)~(3)
按设计图样填写材料名称、牌号、规格下料尺寸
每一坏料可制零件数量
设备型号名称
工时定额
绘制工件下料的简图
工序号
工序内容
工装名称及编号
2.4下料明细表
2.4.1用途
本表是下料综合统计的工艺表格。填写方法
(2)
(3)
(4)
(5)~(7)
附加说明:
按设计图样填写
按设计图样旗写
单位产品零件总数
按设计图样填写,材料名称、牌号、规格毛还的最大外形尺寸
毛还重量
单个零件毛重
设备名称、型号
填写有关事项,此栏允许不填写本标准由航天工业部提出。
本标准主要起草人:王炳章。
·50·
材料名
车间号
工序号
材料牌
主标恶栏按0J003,3-85
材料规格
主标题栏按01003,3-85
格式1
毛还尺寸
格式1
坏料可制件数
工艺装备
QJ903.9-85
(续页)
主标题栏按0]903,3-85
主标题栏0J903385
格式1
工艺装备
QJ-903.9--85
(横式)
主标砸栏按0J903,3-85
主标题栏按QJ903,3—85
格式1或格式1
格式1或格式1:
格式2
Q5903:9-85
wi-sxat
材料名称
材料牌号
主标题栏按0J903.3-85
材料规格
工序号
格式1
下料尺寸
主标题栏按0J903,3-85
格式1
坏环料可制零性数
工时定额
工艺装备
903.9—85
材料名称
材料牌号
主标题栏按0J903.3-85
材料规格
工序号
格式1
下料尺寸
主标题栏按03903,3-85
格式1
坏料可制零性数
工时定额
工艺鼓备
(1)
零件代号
零件名称
主标延栏按01903,3-85
主标惠栏按0J903,3—85
格式3
格式3
重量(kg)
格式5
QJ903.9—85
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。